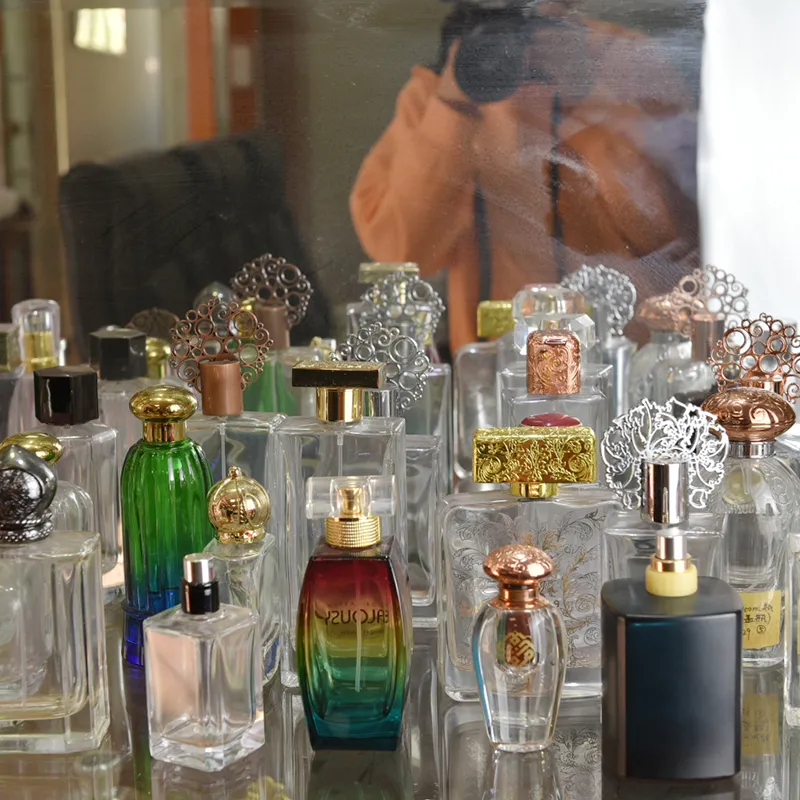
Ilustración conceptual de un envase de perfume.
Al diseñar un envase de perfume, la cúpula, las facetas, el peso y la sensación al abrir y cerrar el tapón forman parte del diseño. La fundición a presión de aleación de zinc da al cuerpo metálico una forma tridimensional. Después, distintos colores, texturas y decoraciones crean un envase de perfume distintivo.
Para convertir un concepto estético en un producto físico, hay que considerar conjuntamente el cuerpo del tapón, el ajuste interno y el acabado superficial. Comprender las partes de un tapón ayuda a entender cómo se materializan estos diseños.
Cómo encajan la carcasa metálica y el inserto
Un tapón de perfume de aleación de zinc fundido a presión es una cubierta metálica exterior para un frasco de perfume. La aleación de zinc fundida se introduce a presión en un molde metálico, donde se solidifica y forma el cuerpo del tapón. En un frasco de perfume con pulverizador, el tapón exterior cubre el cabezal de pulverización. El cuerpo metálico aporta la forma y la mayor parte del peso. También puede contener un inserto que se ajusta a la parte superior del frasco.
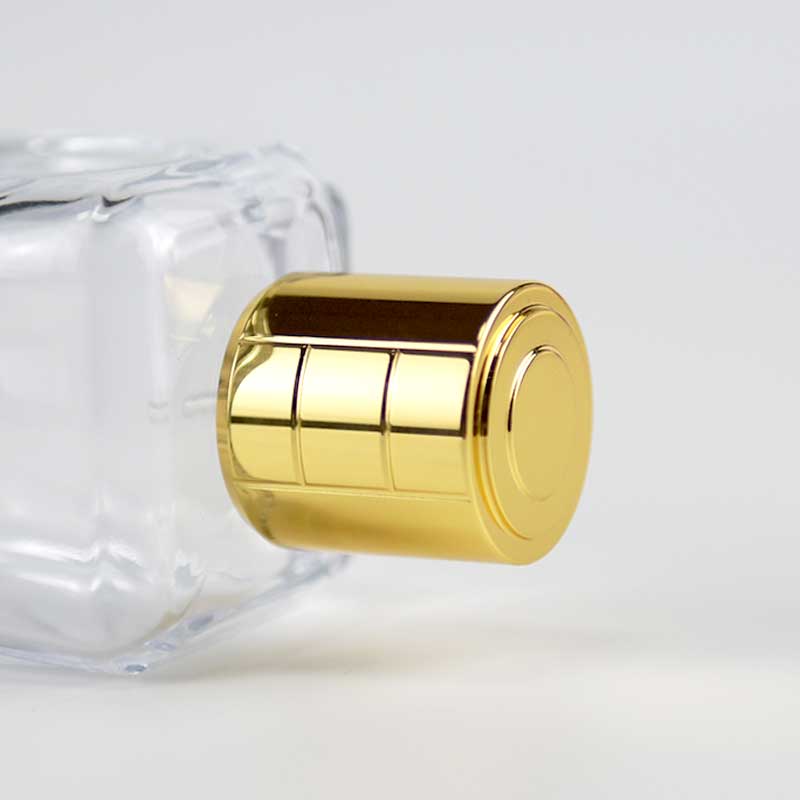
La Tapa de Perfume abovedada de Wbmetal consta de un cuerpo de aleación de zinc Zamak 3 y un inserto de plástico. En posición vertical se observan la cúpula, el anillo elevado y el tramo cilíndrico inferior recto. A través de la abertura se ve el inserto negro.
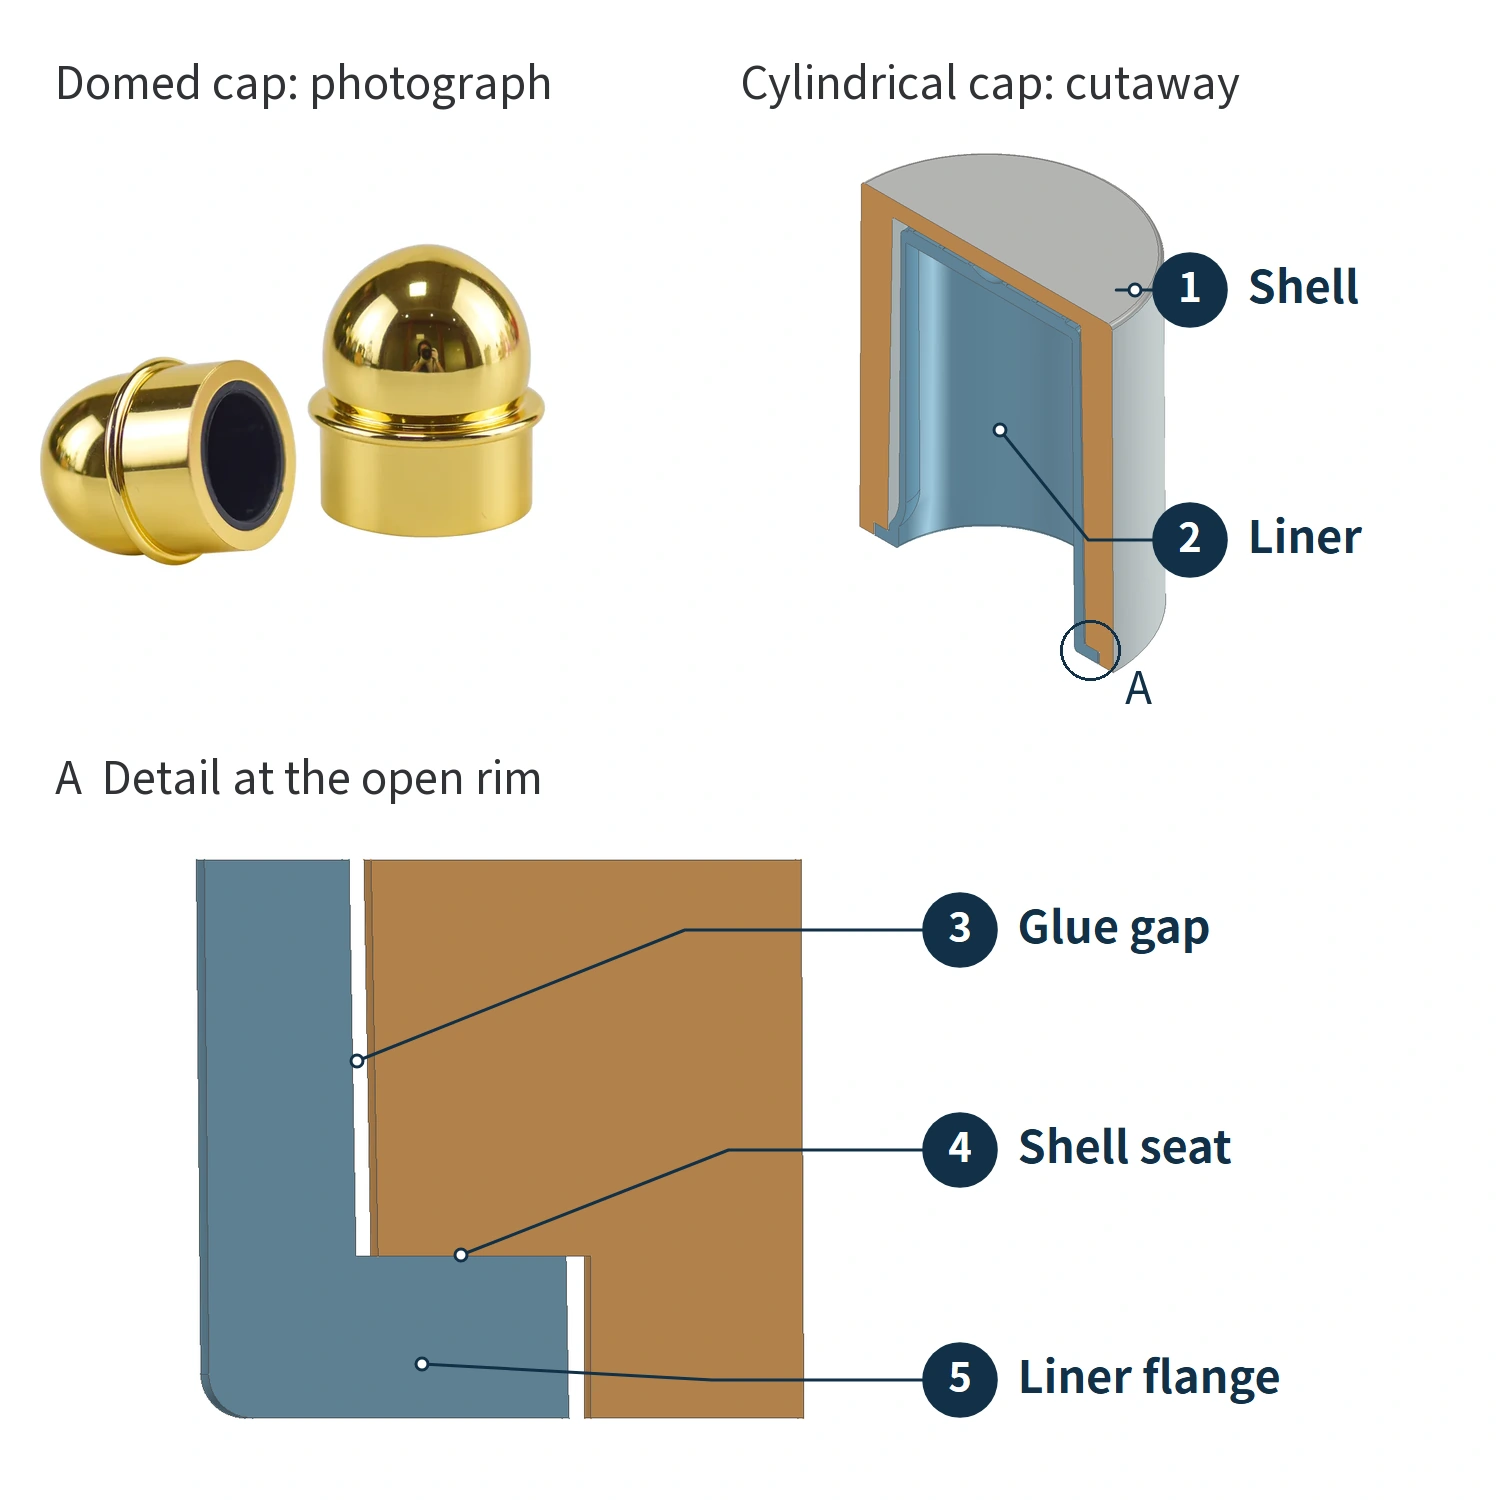
Izquierda: fotografía del tapón abovedado. Derecha: modelo de demostración de un tapón cilíndrico unido mediante adhesivo y detalle del borde de su abertura.
El inserto tiene dos interfaces: su cara exterior se fija a la carcasa metálica y su cara interior encaja en la parte superior del frasco. La primera permite que carcasa e inserto se muevan juntos. La segunda permite colocar y retirar el tapón repetidamente.
El modelo de demostración de tapón cilíndrico de Wbmetal utiliza una unión adhesiva. El inserto se introduce por la abertura del tapón. Una pestaña orientada hacia fuera en su extremo inferior se apoya contra un escalón interior de la carcasa y determina la posición de inserción. Entre las superficies laterales de la carcasa y del inserto se deja una holgura para el adhesivo. Una vez pegadas las piezas, la fuerza aplicada al tirar de la carcasa se transmite al inserto. El adhesivo concreto, el tratamiento superficial y la resistencia de la unión todavía deben confirmarse mediante muestras.
En un tapón exterior a presión, el elemento de retención interno del inserto encaja con un resalte de la parte superior del frasco. El plástico se flexiona para formar una unión que permite poner y quitar el tapón. La firmeza del ajuste debe comprobarse con el conjunto superior real del frasco.
Al montar el conjunto de la bomba en la boca del frasco, una junta puede sellar la unión entre ambos. El encaje del tapón exterior en la parte superior del frasco lo mantiene sujeto y permite retirarlo para usar el perfume.
Composición de la aleación de zinc y peso del tapón
Las aleaciones de zinc contienen zinc como componente principal, al que se añaden otros elementos para obtener diferentes grados. El Zamak 3 utilizado en el tapón abovedado contiene aproximadamente un 4% de aluminio y una pequeña cantidad de magnesio, con un límite especificado para el contenido de cobre. El grado identifica la composición del material. Los colores finales, como el dorado o el plateado, dependen de tratamientos superficiales posteriores.
Los datos del fabricante de la aleación indican una densidad típica de 6,6 g/cm³ para este grado. Esto significa que 1 cm³ de aleación pesa aproximadamente 6.6 g. Multiplicando el volumen de metal por su densidad se obtiene el peso de la parte metálica.
Por tanto, un tapón hueco también puede transmitir una sensación de peso. El diámetro exterior, la altura, el espesor de las paredes y el tamaño de la cavidad interior determinan conjuntamente el volumen de metal. Dos tapones con exteriores similares pueden tener pesos distintos si cambia su geometría interior. El inserto de plástico u otras piezas decorativas añaden su propio peso. La sensación deseada debe evaluarse dentro del diseño completo del tapón, en vez de limitarse a aumentar el espesor de la carcasa.
Cómo la fundición a presión forma el exterior y el hueco interior
Los cuerpos de tapones de aleación de zinc pueden fabricarse mediante fundición a presión en cámara caliente. Un mecanismo de inyección conectado al baño de aleación fundida introduce metal líquido en un molde cerrado. Distintas partes del molde definen el exterior y el interior del tapón.
El espacio del molde reservado al metal líquido se denomina cavidad. En la animación, la superficie de conformado del molde gris define el perfil exterior del tapón. El núcleo azul ocupa el espacio interior del tapón. El metal se solidifica alrededor del núcleo y forma la parte superior y la pared lateral. El espacio que ocupa el núcleo se convierte en el hueco interior.
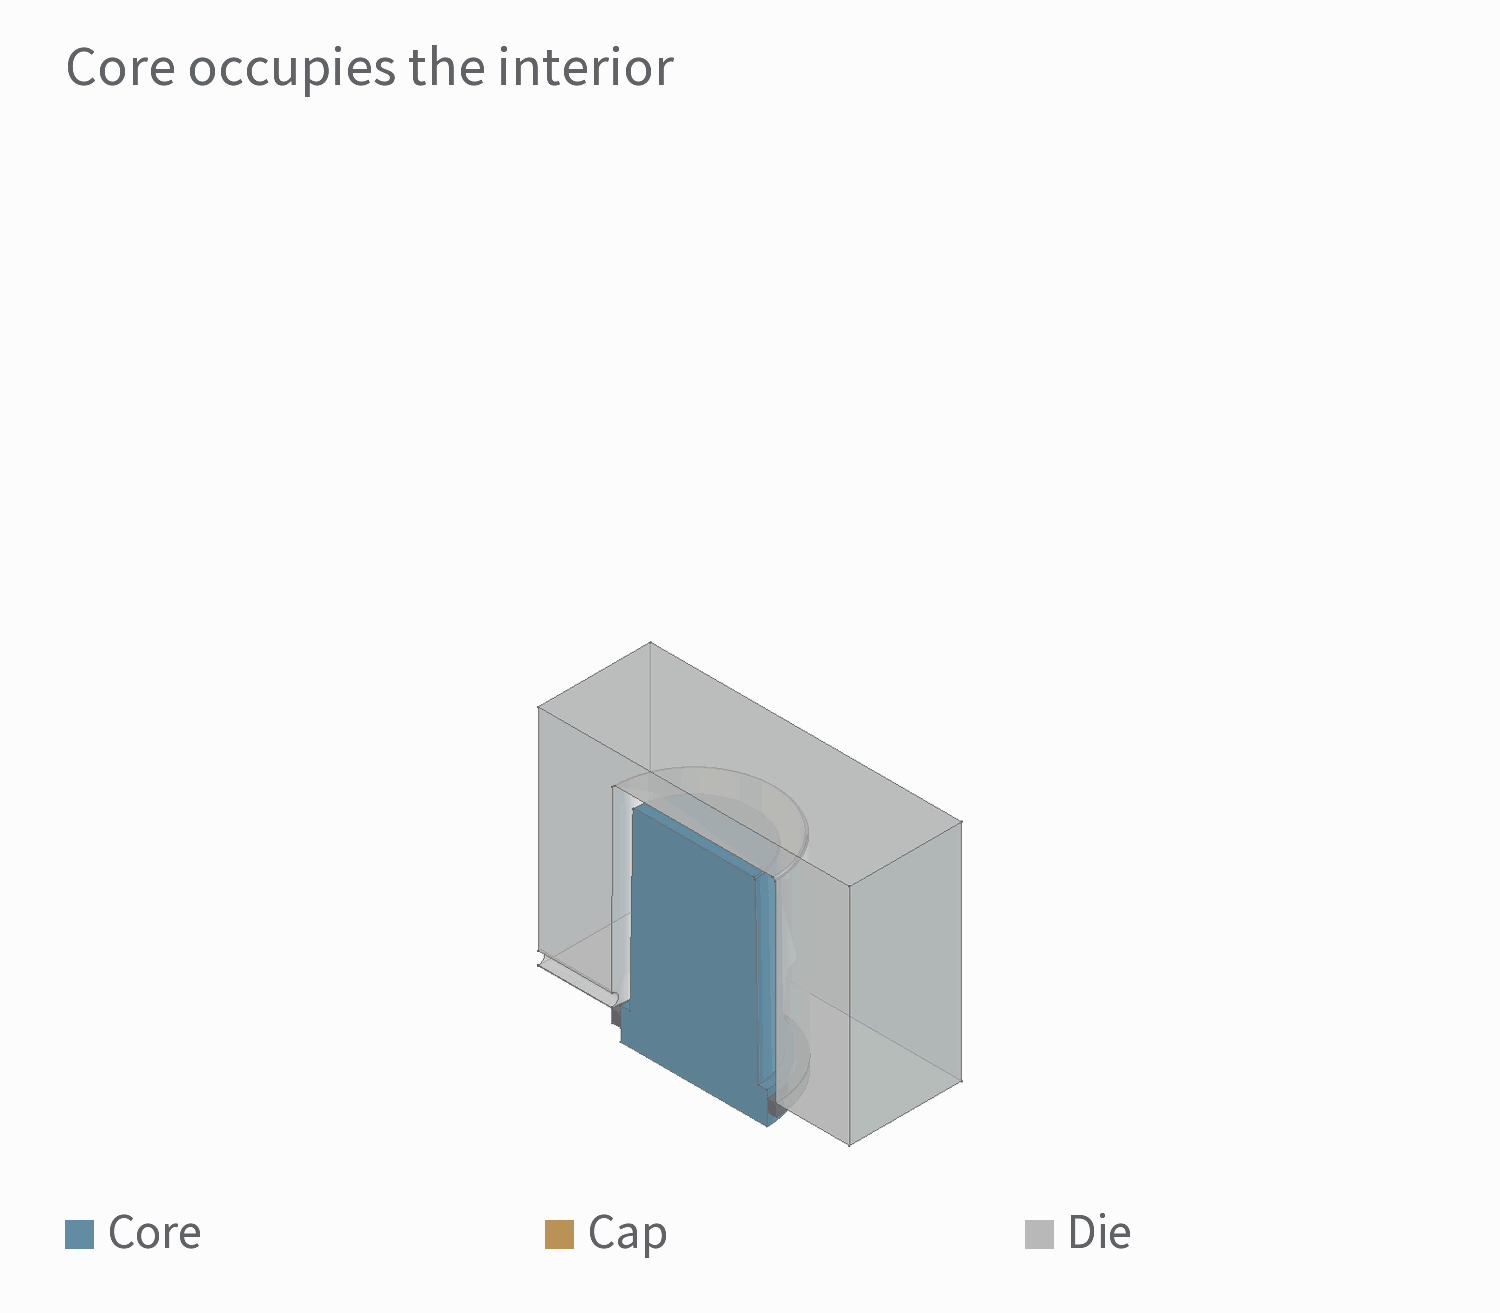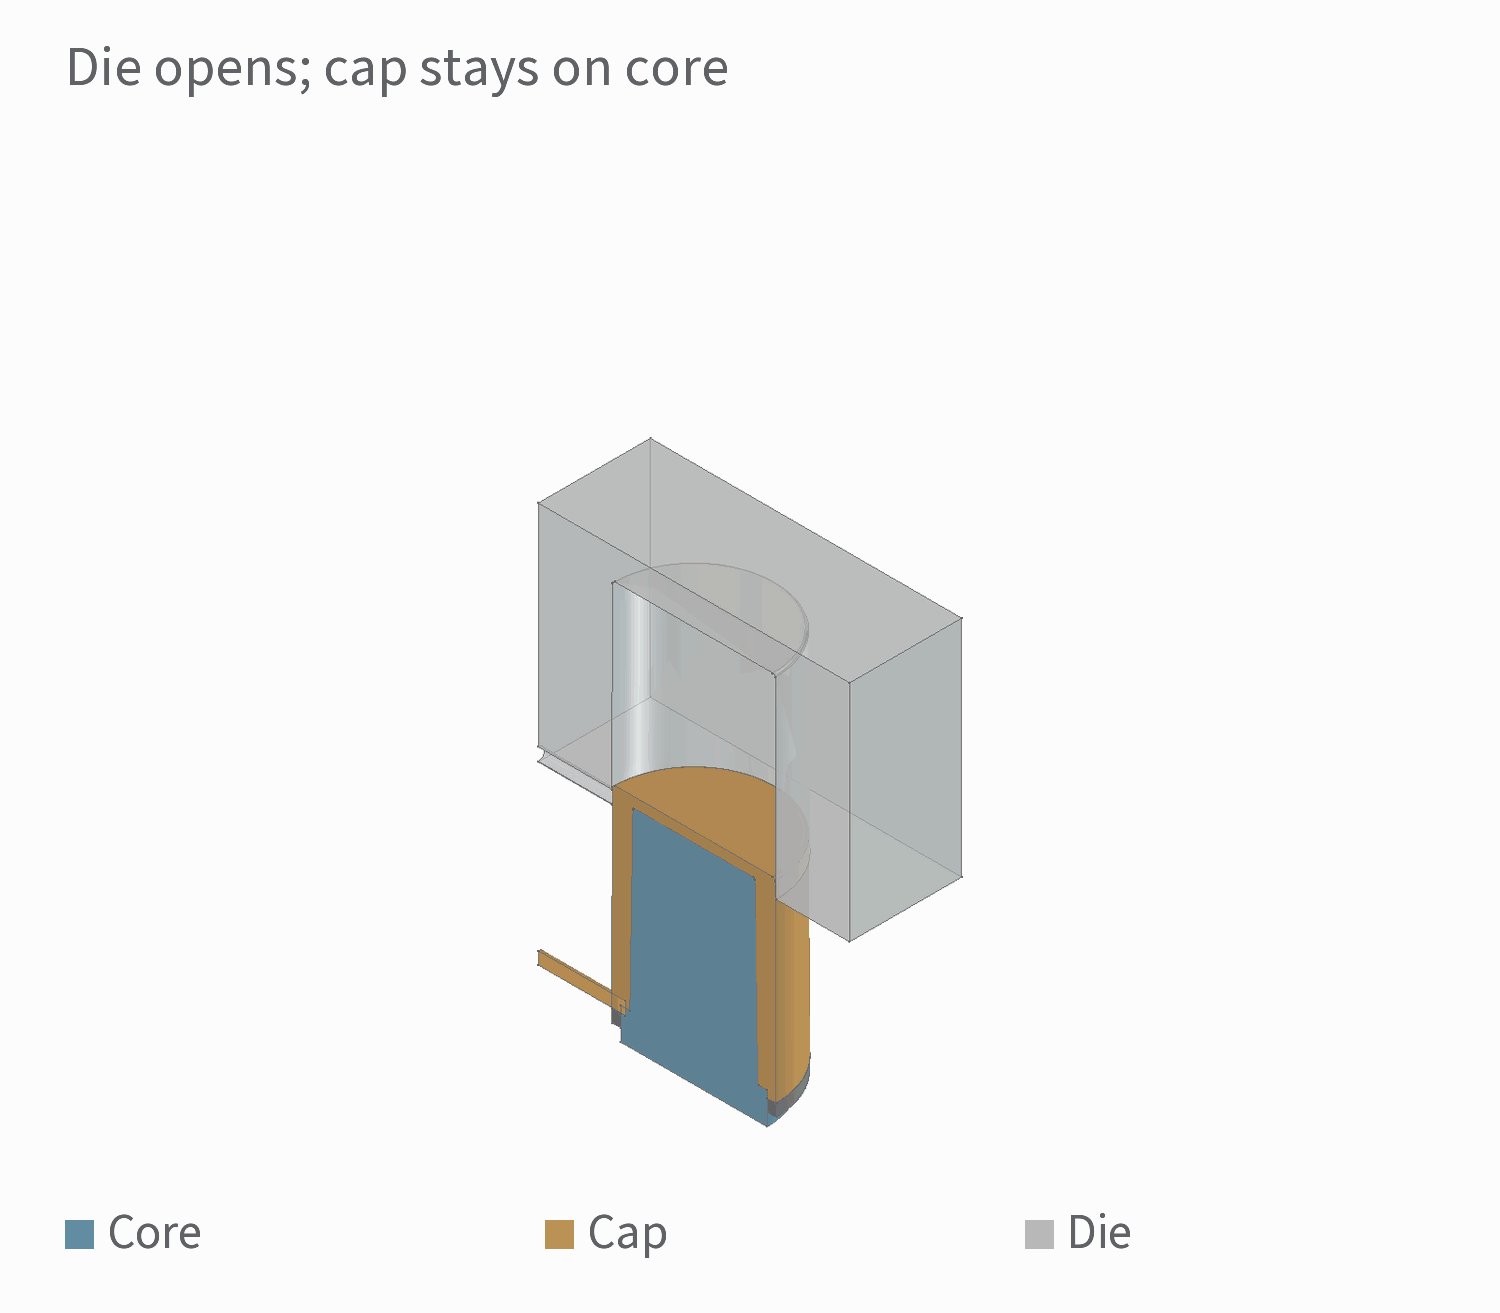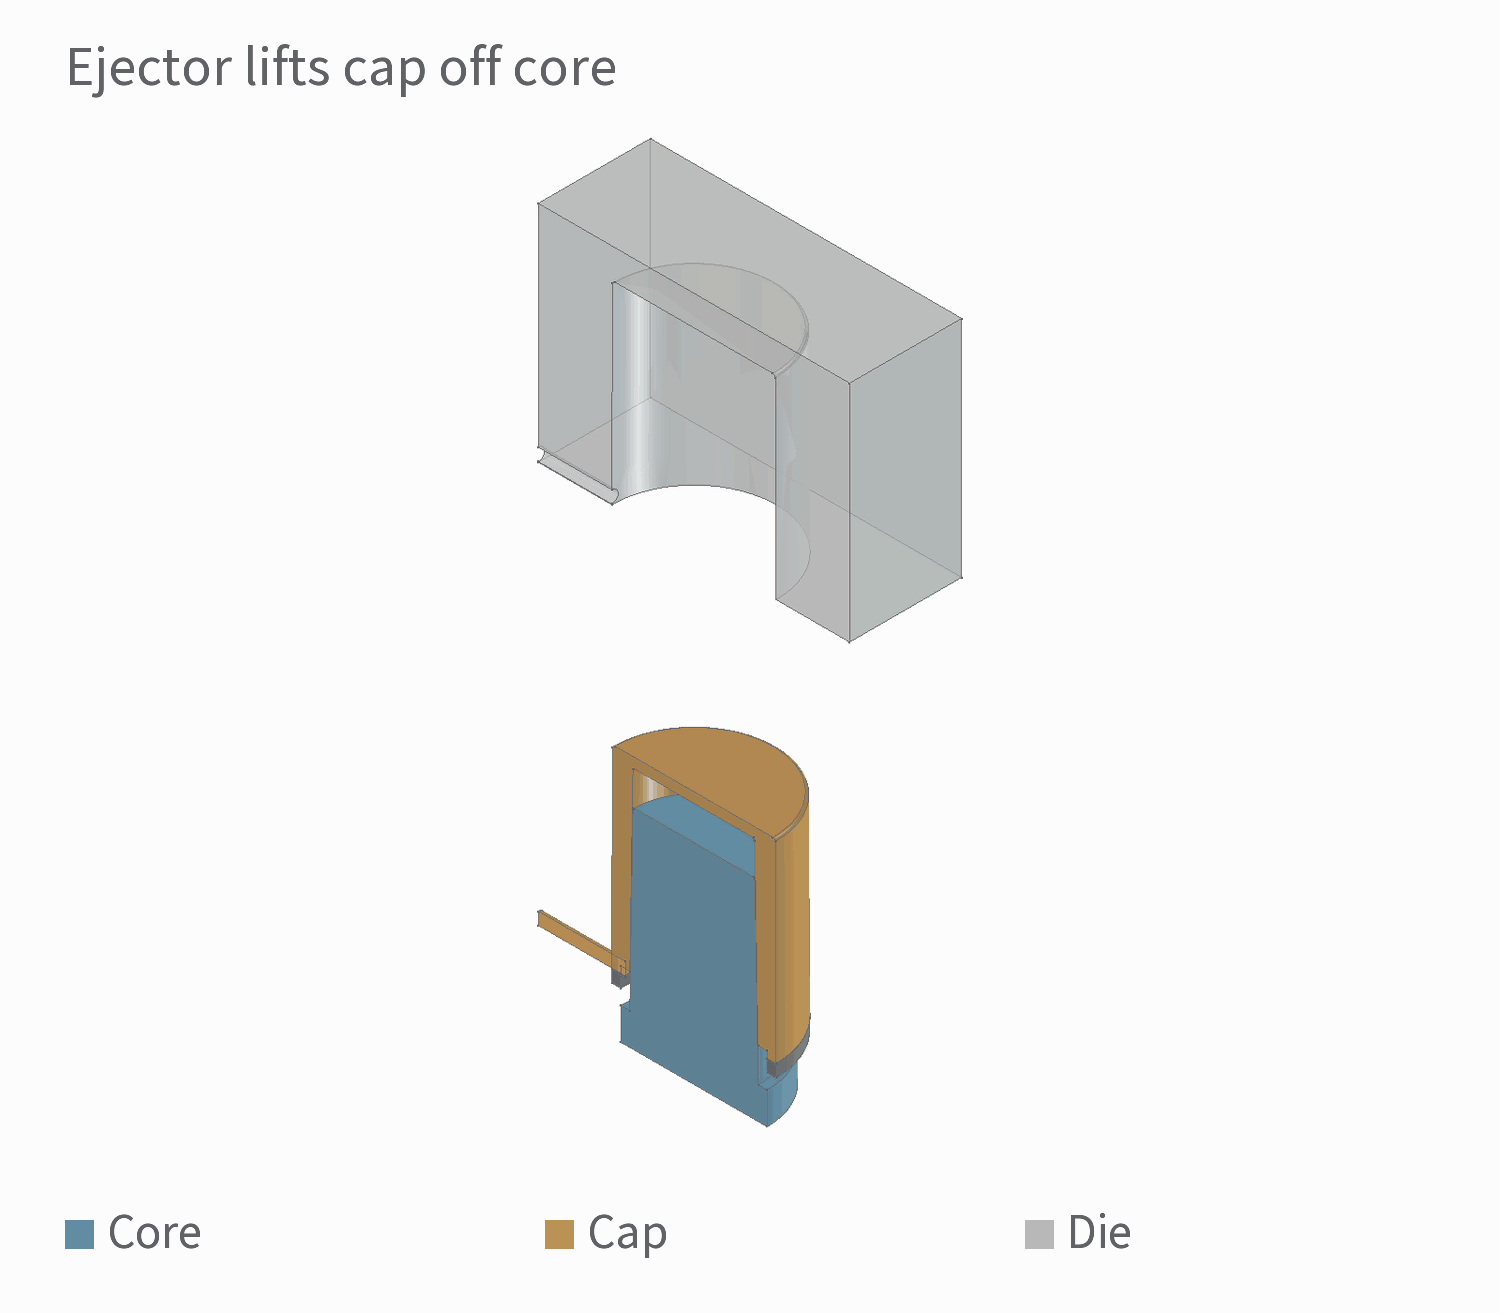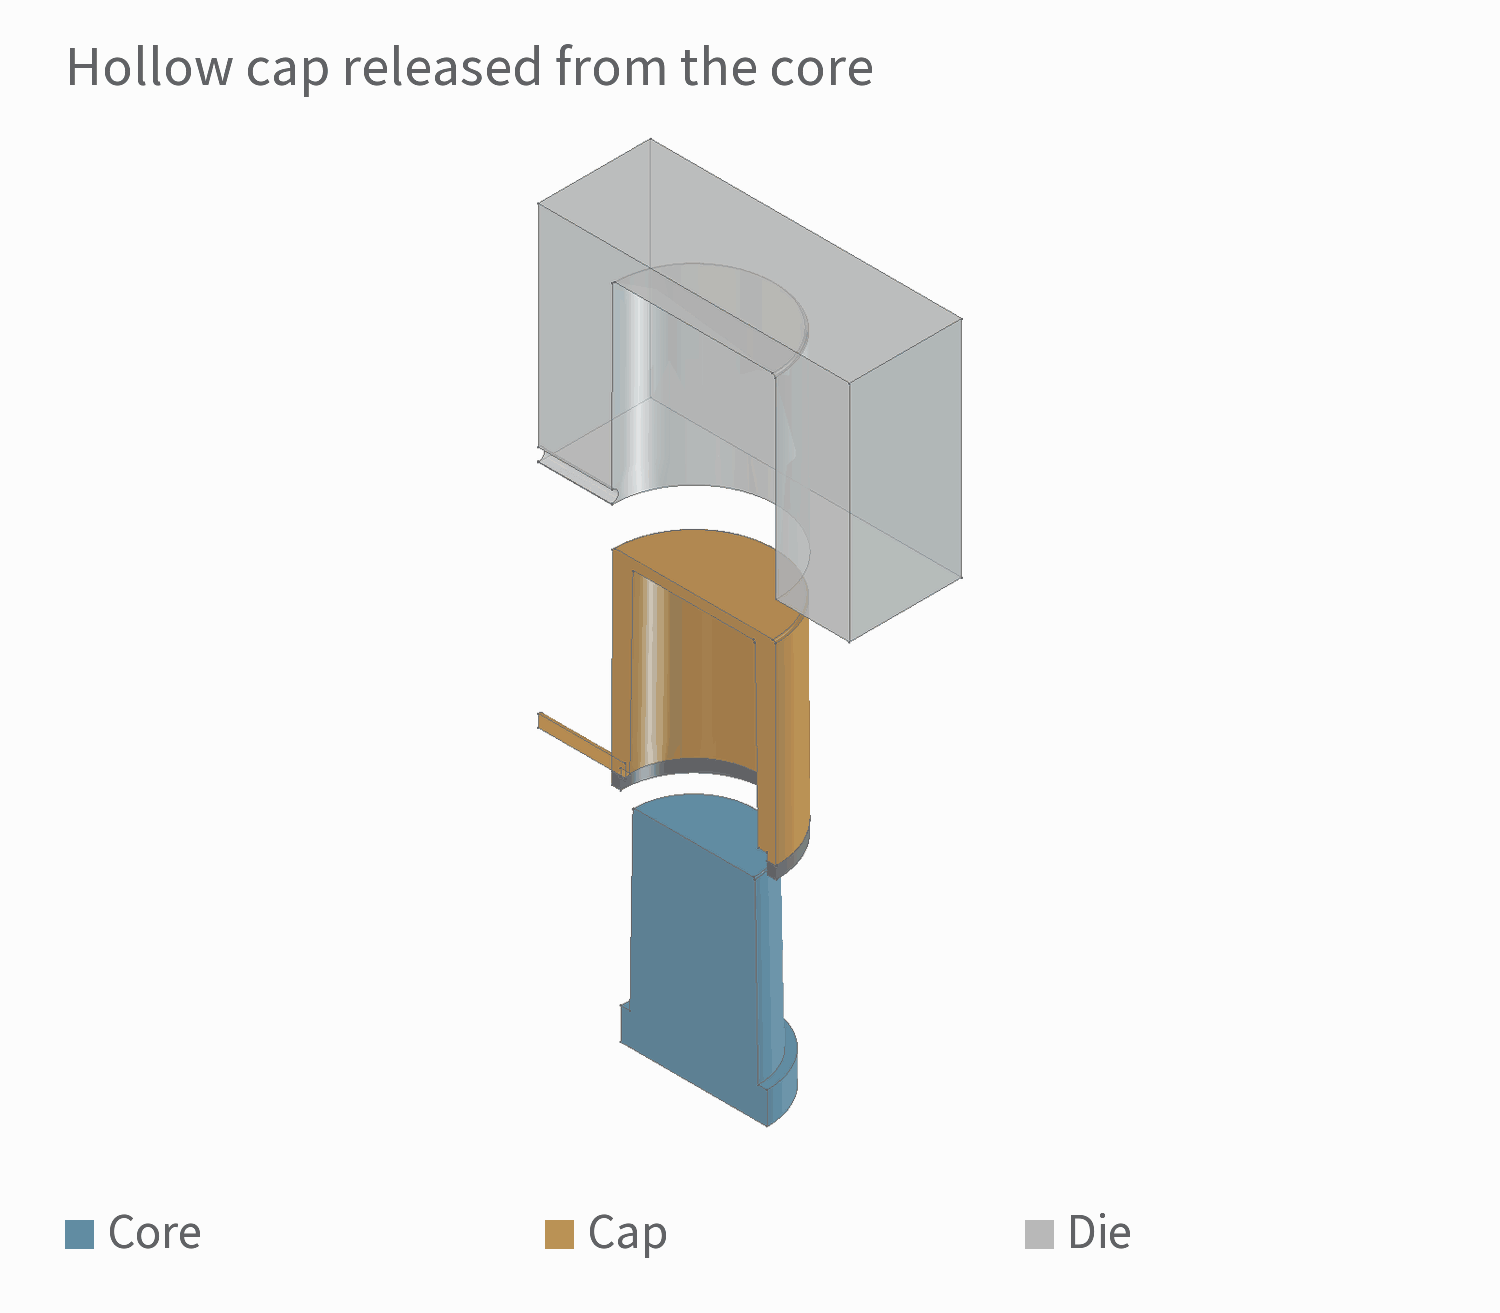
Vista simplificada de la formación del tapón. El dorado identifica su cuerpo y la secuencia de llenado representa los cambios entre etapas.
Una vez solidificado el metal, el molde se abre y el sistema de expulsión empuja la pieza hacia fuera. Después se eliminan los restos de entrada de colada y las rebabas, dejando el cuerpo del tapón listo para otros procesos y acabados. El mecanismo de inyección mueve metal líquido; el sistema de expulsión retira una pieza que ya se ha solidificado.
El diseño también debe permitir extraer la pieza fundida. Si una ranura atrapa el núcleo, la pieza no puede retirarse en la dirección inicial. Hay que cambiar la estructura o incorporar un sistema adecuado de extracción del núcleo. El espesor de pared debe ser tan uniforme como resulte práctico, con transiciones donde deba variar. Las acumulaciones locales de espesor son más propensas a presentar porosidad al solidificarse y contraerse. Al aumentar el peso del tapón, también deben considerarse el llenado, la solidificación y el desmoldeo.
De las cúpulas y facetas a las superficies texturizadas
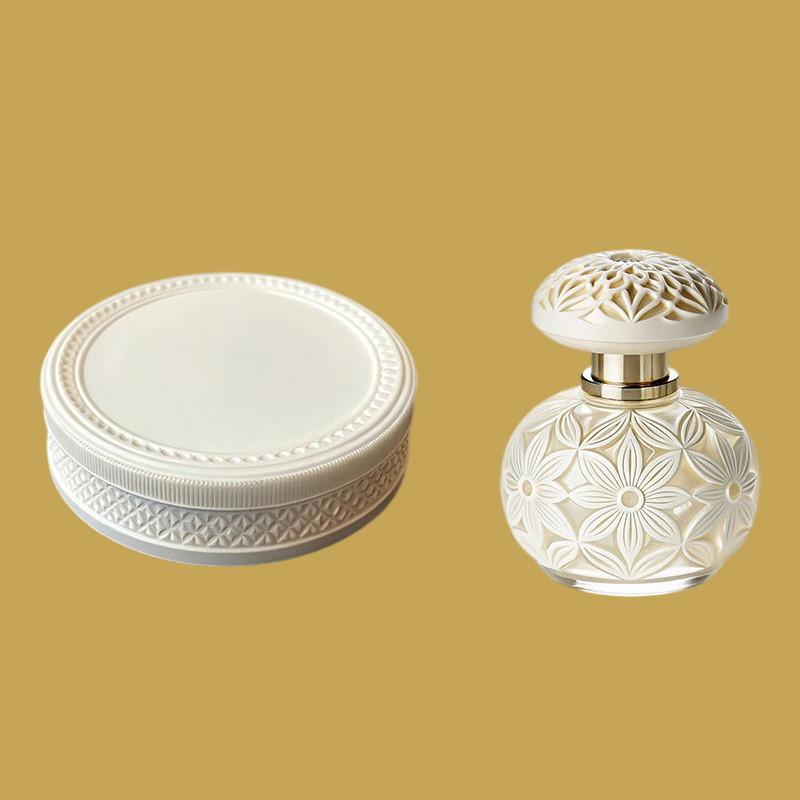
Las diferencias entre los tapones de perfume fundidos a presión pueden entenderse observando primero el perfil general y después los detalles de superficie. Una cúpula utiliza una superficie curva continua para crear una forma redondeada. Un tapón facetado con parte superior cuadrada y base redonda combina caras planas y esquinas que muestran distintas zonas de luz y sombra.
La textura también puede concentrarse en una zona. El tapón de perfume con textura triangular de Wbmetal tiene una banda regular de relieves y hendiduras en su parte central, con superficies lisas por encima y por debajo. La banda texturizada contrasta con las zonas lisas. Otro tapón cilíndrico lleva pedrería decorativa en la pared lateral. Los destellos proceden de piezas decorativas montadas por separado.
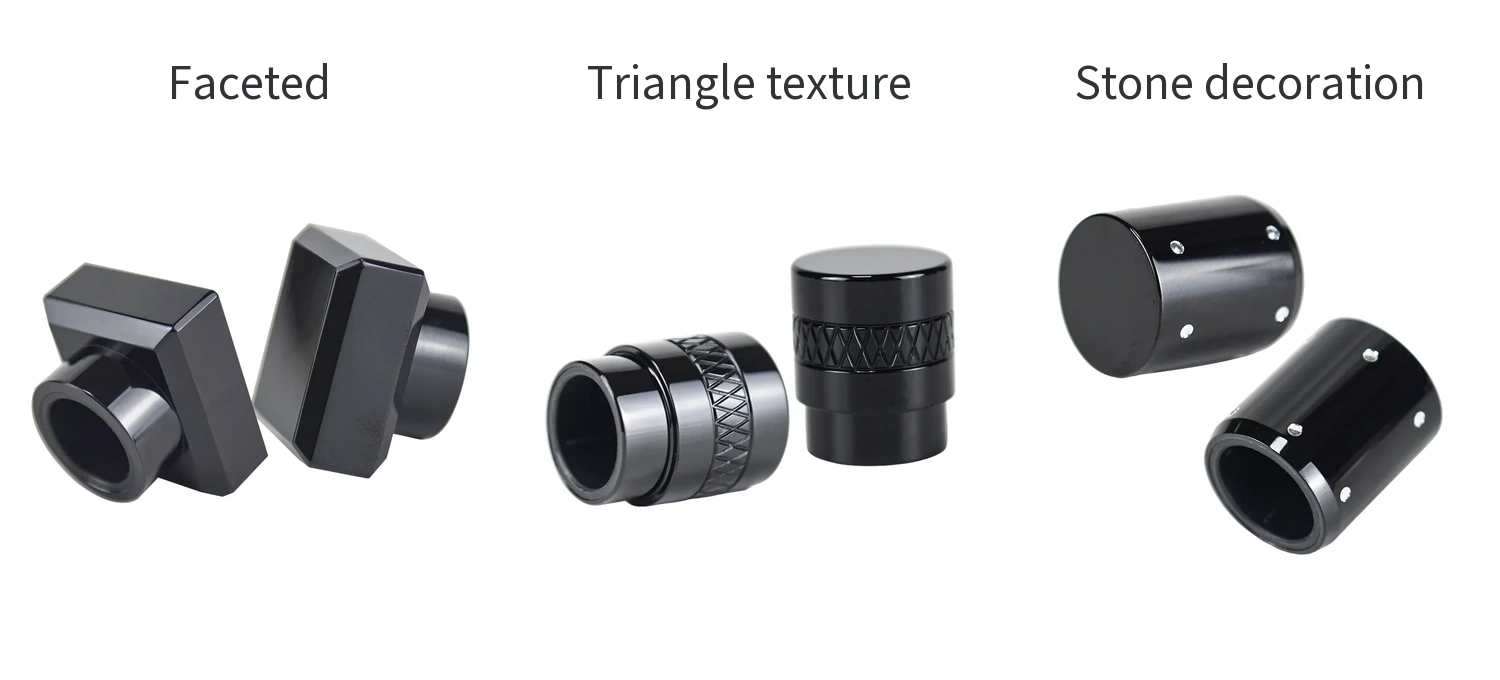
Desde el punto de vista de la fabricación, los relieves y las hendiduras aptos para el moldeo y el desmoldeo pueden formarse directamente en la superficie metálica mediante el molde. Se puede realizar un mecanizado adicional cuando sea necesario. El método para una faceta, un orificio o una textura concretos depende de su forma. El término estético «facetado» no significa automáticamente que cada cara se mecanice después de la fundición.
La identidad de marca también puede formar parte del diseño tridimensional. Las letras hundidas, las letras en relieve y los patrones repetitivos pueden formarse junto con el cuerpo del tapón. Sus formas y orientación deben permitir el desmoldeo y evitar contrasalidas que se enganchen en el utillaje.
Color, brillo y combinaciones decorativas
La fundición a presión forma primero el cuerpo del tapón. El desbarbado, el pulido y los tratamientos superficiales siguen modificando su aspecto. El desbarbado elimina el material sobrante y las rebabas, mientras que el pulido mejora la superficie del sustrato metálico. El recubrimiento electrolítico añade una capa metálica y la pintura por pulverización forma una capa de recubrimiento en la superficie. La página del tapón abovedado de Wbmetal enumera opciones de recubrimiento electrolítico, pintura por pulverización y colores personalizados.
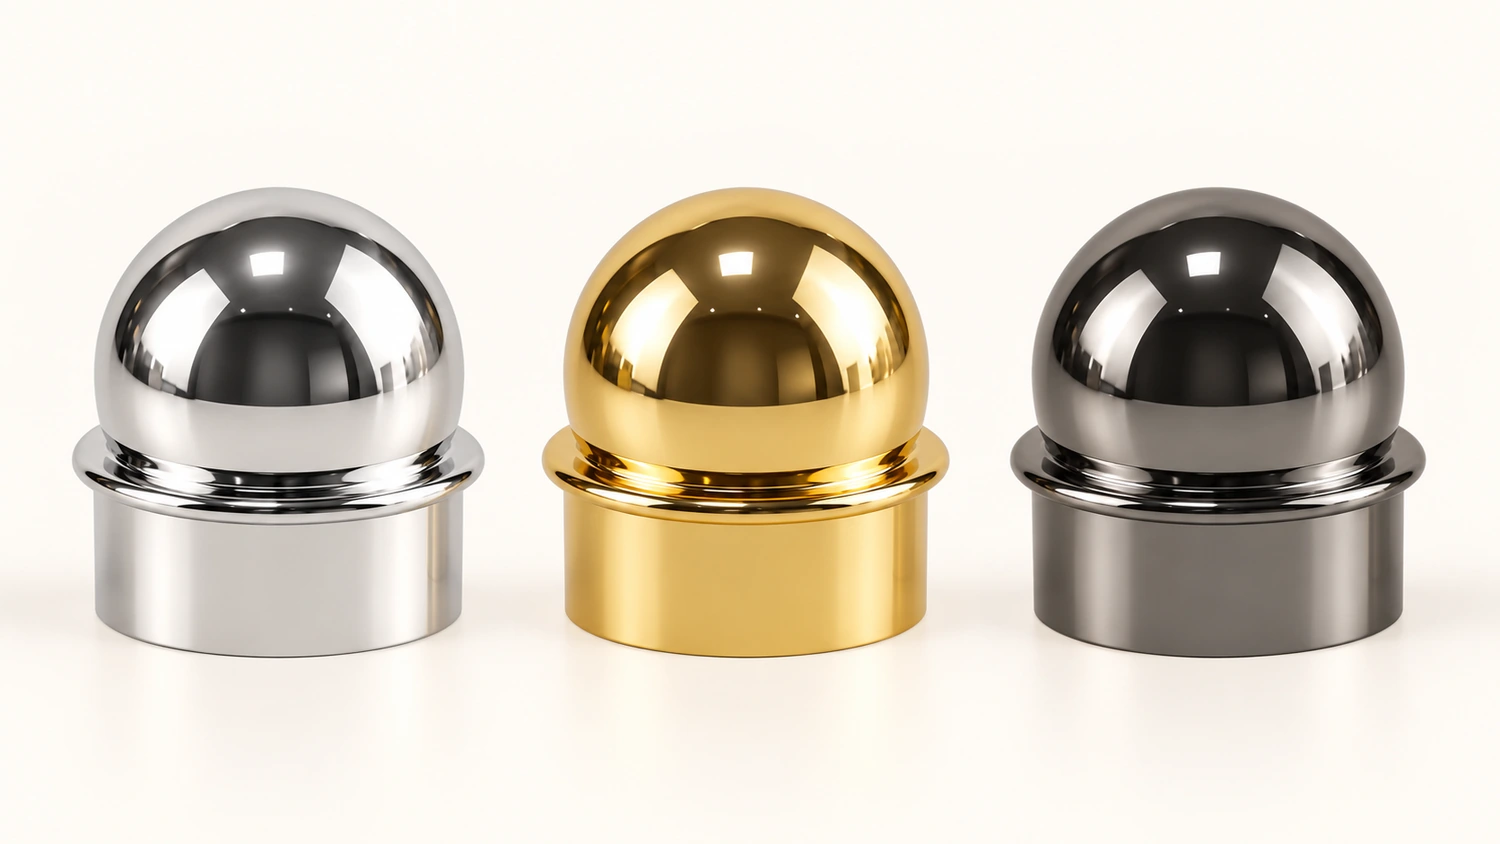
De izquierda a derecha: plata brillante, oro cálido y gris pavonado oscuro. Todas son ilustraciones de diseño.
Estos tratamientos pueden dar diferentes colores y efectos reflectantes a un mismo perfil de tapón. Las superficies brillantes hacen más visibles las pequeñas irregularidades, por lo que importa el estado superficial del sustrato. La International Zinc Association señala que la superficie debe estar prácticamente libre de defectos antes de aplicar un recubrimiento galvánico decorativo. No se puede esperar que la capa depositada corrija la porosidad o todos los problemas superficiales.
Las combinaciones decorativas añaden otro material al cuerpo metálico del tapón. El modelo de demostración de metal y cristal de Wbmetal tiene tres piezas independientes: un elemento de cristal facetado en la parte superior, un cuerpo metálico con motivos y un inserto interior. El cuerpo metálico forma el contorno exterior, el cristal aporta la decoración superior y el inserto permanece dentro del cuerpo. Cada pieza cumple una función en el aspecto o el ajuste del tapón.
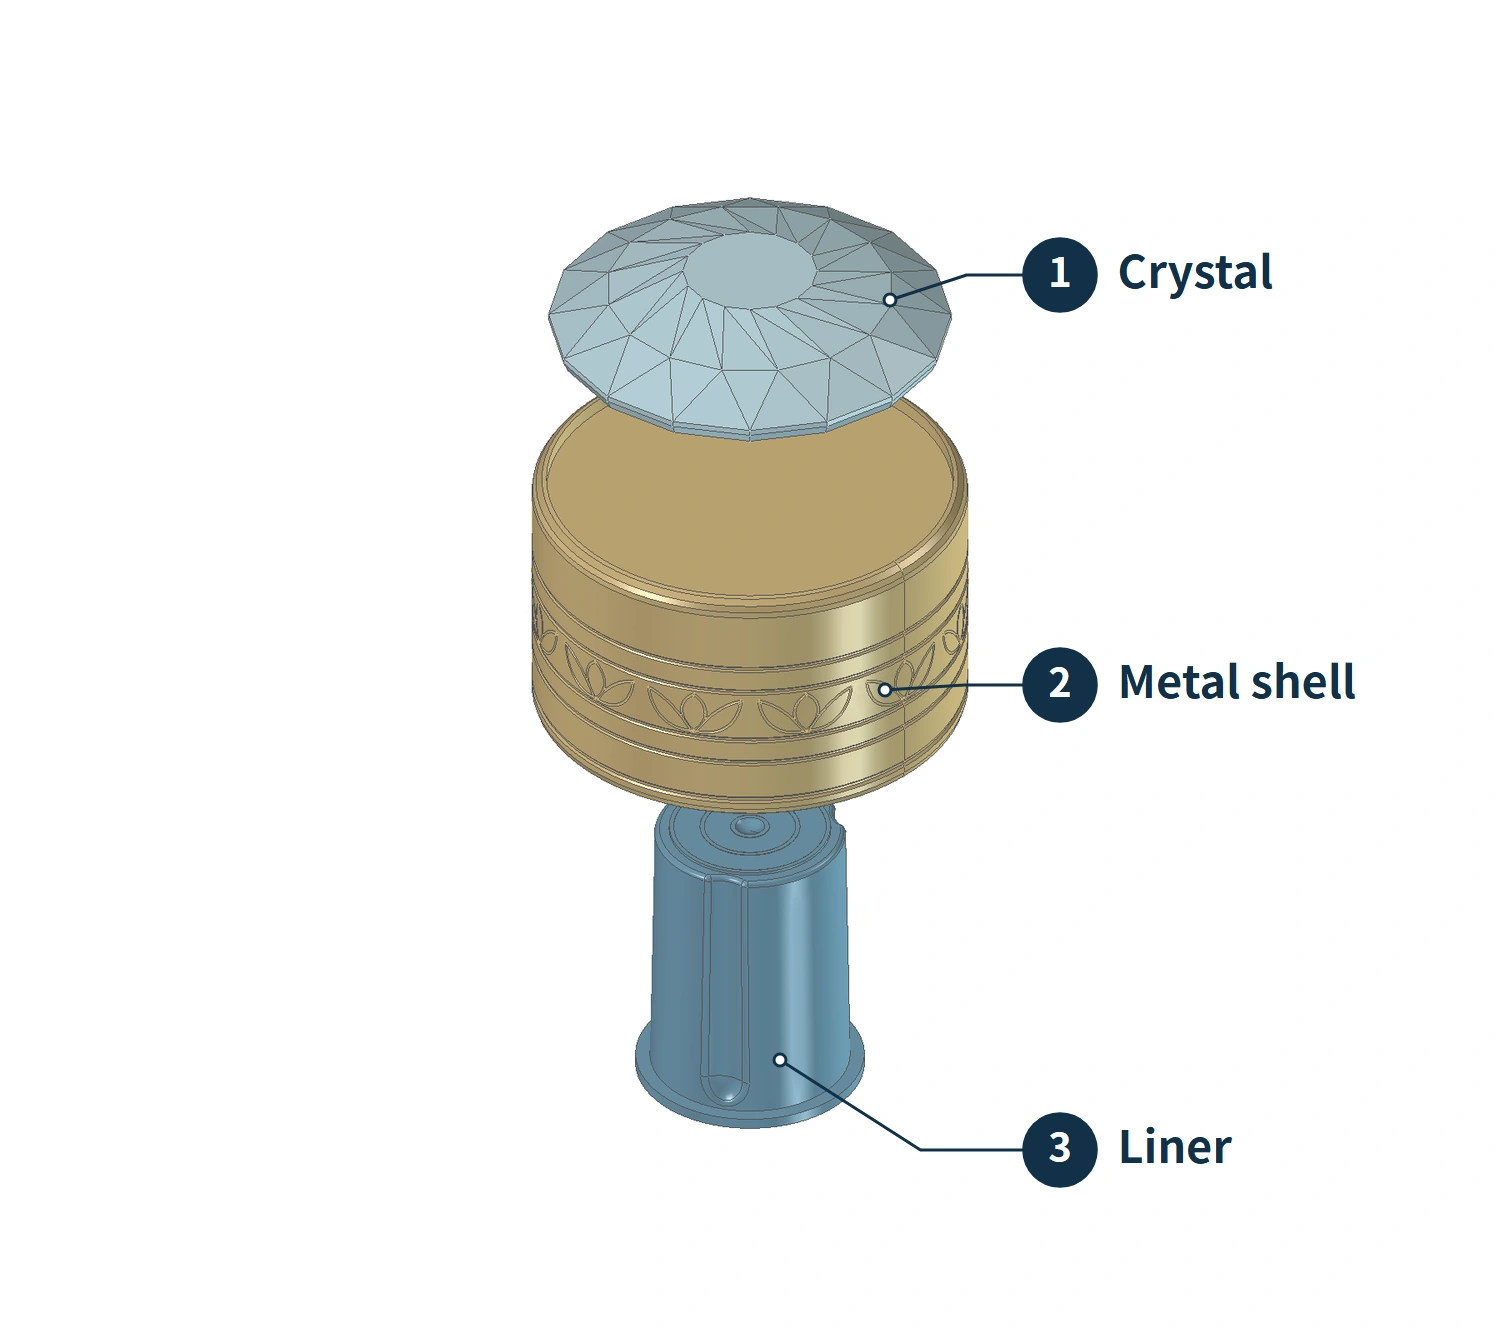
Este tipo de diseño combinado exige planificar conjuntamente la posición de montaje del elemento decorativo, la geometría metálica adyacente y el método de ensamblaje. Los materiales reales, la resistencia de las uniones y el aspecto acabado todavía deben verificarse mediante muestras.
Las dimensiones del tapón deben ajustarse al conjunto superior del frasco
Las dimensiones del tapón de perfume afectan tanto a las proporciones del frasco como a que el tapón pueda alojar los componentes y cerrarse correctamente. Estos requisitos corresponden a distintas zonas:
| Relación dimensional | Piezas implicadas | Qué comprobar |
|---|---|---|
| Diámetro exterior, anchura y altura total | Tapón con respecto al cuerpo y al hombro del frasco | Si el perfil general y las proporciones se ajustan al diseño |
| Diámetro y altura interiores disponibles | Interior del inserto con respecto al cabezal de pulverización y al collarín | Si hay espacio suficiente para las piezas superiores del frasco |
| Dimensiones de fijación y encaje | Carcasa metálica con inserto, e inserto con parte superior del frasco | Si el inserto está fijado en la posición correcta y el tapón exterior se coloca y se retira adecuadamente |
La capacidad del frasco no determina directamente estos tres grupos de dimensiones. Incluso con el mismo tamaño nominal de cuello, las interfaces entre la bomba, el collarín decorativo y el tapón exterior deben comprobarse con los componentes reales. El diseño del tapón debe basarse en planos o muestras físicas del frasco, la bomba y el collarín correspondientes.
Los tratamientos superficiales también deben tenerse en cuenta en el ajuste final. Las capas galvanizadas y los recubrimientos añaden espesor. El proceso electrolítico también puede depositar cantidades distintas en superficies salientes y hundidas. Si las superficies de ajuste reciben estos tratamientos, hay que contemplarlo en las dimensiones y probar el montaje del conjunto completo de componentes acabados.
Del concepto de diseño a una muestra completa
El desarrollo de un tapón de perfume de aleación de zinc puede comenzar por el aspecto del frasco completo. Defina el perfil del tapón, el peso deseado y cómo se coordinarán su color y su identidad de marca con el frasco. Integre al mismo tiempo la interfaz superior del frasco, dejando espacio para el inserto, las conexiones y el cabezal de pulverización.
A continuación, convierta la forma exterior en una estructura fabricable. Compruebe las transiciones de espesor, la dirección de desmoldeo, las líneas de partición y las zonas que requieren mecanizado posterior. Cuando el molde produzca una pieza bruta, revise sus dimensiones reales, perfil, marcas de partición y estado superficial. Aplique el acabado elegido y móntela con el inserto, las piezas decorativas y los componentes superiores del frasco correspondientes para su comprobación.
Las muestras de distintas etapas responden a preguntas diferentes. Una maqueta de aspecto ayuda a evaluar las proporciones y las posiciones decorativas; una pieza bruta de fundición a presión permite inspeccionar el resultado del moldeo. Solo una muestra montada con el acabado definitivo reúne color, brillo, peso y ajuste del tapón en un mismo producto. Comprobar conjuntamente estas relaciones permite que el aspecto metálico deseado y la sensación al abrir y cerrar se unan en el producto terminado.