Was ist eine Parfümkappe aus Zinklegierung in Kristalloptik?
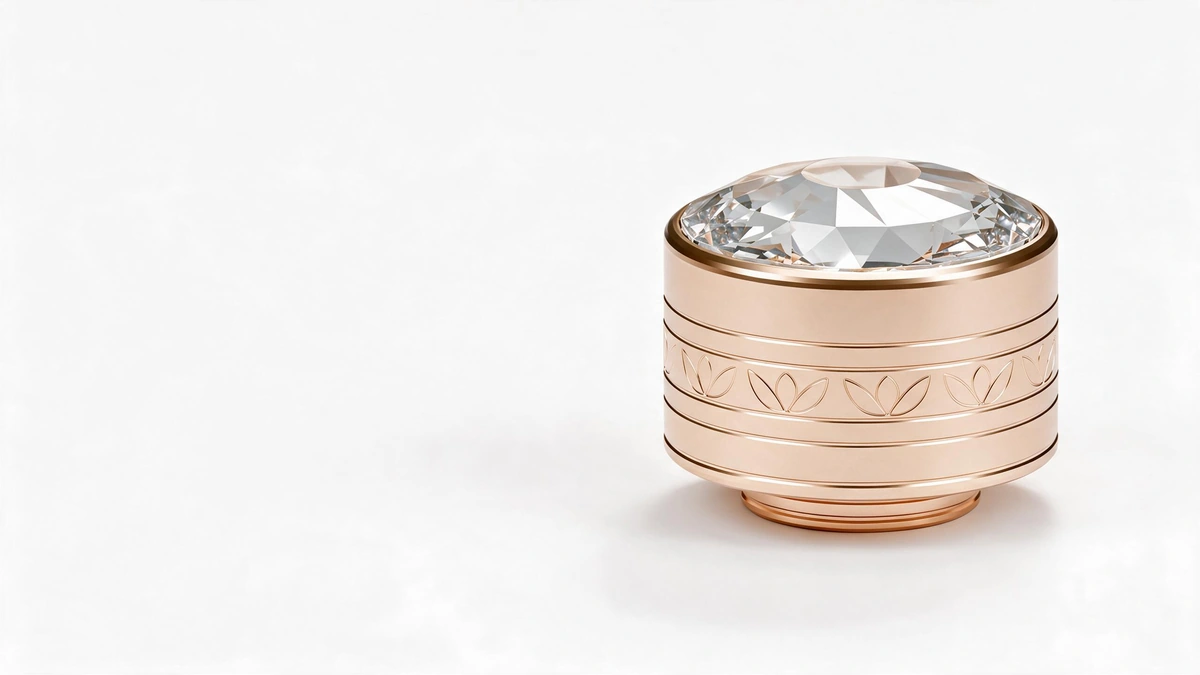
Eine aus Zinklegierung gefertigte, kristallähnlicheParfümverschlusskombiniert ein Metallbauteil aus Zinklegierung mit einem transparenten Dekorbauteil in Kristalloptik. Die hier gezeigte gemusterte Kappe veranschaulicht das Prinzip: Eine zylindrische Metallschale besitzt umlaufende Nuten und ein wiederkehrendes Muster; oben ist ein transparentes, vielfach facettiertes Bauteil eingesetzt.
Metall und transparentes Bauteil haben jeweils eigene Werkstoffe, Formgebungsverfahren und Oberflächenbehandlungen. Anschließend werden sie zu einer Kappe zusammengefügt. Wer diese Verfahren versteht, kann gewünschte Farben, Facetten und Glanzwirkungen konkreten Fertigungs- und Montageansätzen zuordnen.
Warum heißt sie Parfümkappe aus Zinklegierung in Kristalloptik?
Der Name vereint drei Angaben:Zinklegierung bezeichnet den Werkstoff des Metallbauteils, Kristall die Optik des transparenten Dekors und Parfümkappe den Verwendungszweck.
„Kristall“ steht hier für Klarheit, ausgeprägte Kanten und wechselnde Licht- und Schattenwirkungen. Es bedeutet nicht, dass das transparente Bauteil aus natürlichem Bergkristall bestehen muss. Sowohl Glas als auch transparente Kunststoffe können diese Optik erzeugen.
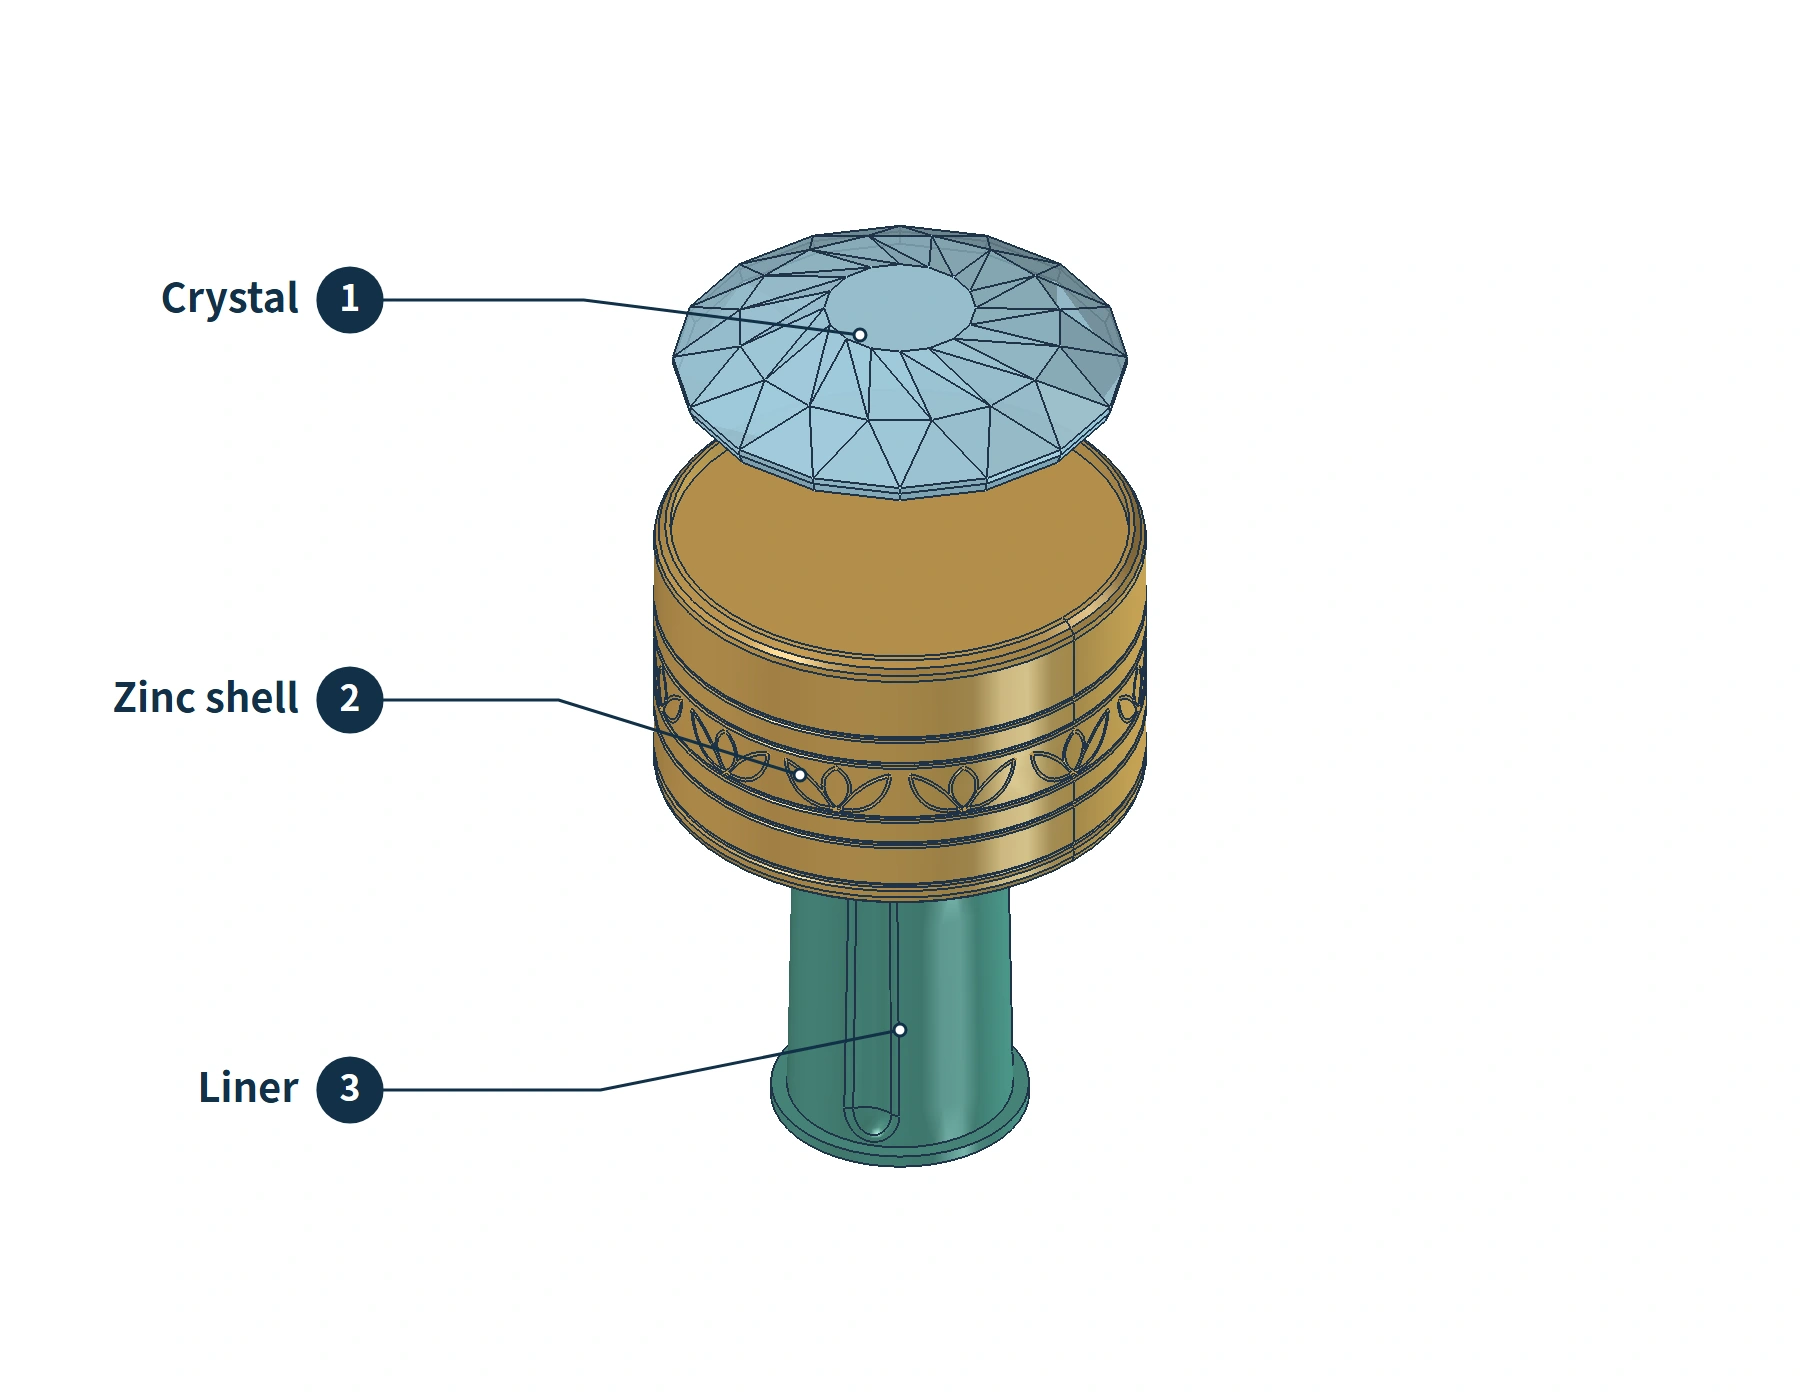
Die Baugruppe enthält zudem mehr als die beiden im Namen genannten Komponenten. Dieser Entwurf besteht aus einem transparenten Oberteil, einer Außenschale aus Zinklegierung und einem Kunststoffeinsatz. Außen sind Metall und ein transparentes Bauteil kombiniert, innen sitzt ein separater Einsatz.
Welche Werkstoffe erzeugen die Kristalloptik, und wie werden sie geformt?
Für transparente Dekorbauteile kommen verschiedene Werkstoffe infrage. Die folgende Tabelle stellt Glas, Acrylglas und Ionomere vor und erläutert, wie ihre Facetten und glatten Oberflächen entstehen.
| Werkstoff des transparenten Bauteils | Beschreibung | Wie Form und Oberfläche entstehen |
|---|---|---|
| Glas, einschließlich bestimmter Kristallglasrezepturen | Ein Glaswerkstoff; Kristallglas ist nicht mit natürlichem Bergkristall gleichzusetzen | Glas kann in einer Form gepresst und anschließend zur Verringerung innerer Spannungen getempert werden. Auch Schleifen und Polieren können der Formgebung und Oberflächenbearbeitung dienen. |
| Acrylglas bzw. Polymethylmethacrylat (PMMA) | Ein transparenter Kunststoff, auch als Acrylglas bezeichnet | Spritzgießgeeignete Typen können in einer Form verarbeitet werden; die Kavität bestimmt dabei Außenform und Facetten. |
| Ionomer-Kunststoff, beispielsweise SURLYN | Ein transparenter Kunststoff für Verpackungen wie Parfümkappen | Spritzgießen ermöglicht transparente Bauteile; eine weitere Möglichkeit ist das Umspritzen von Einlegeteilen. |
Glaspressen lässt sich mit Schleifen und Polieren kombinieren.Beim Pressen wird Glas in eine Form eingebracht und mit einem Stempel in die gewünschte Grundform gebracht. Anschließendes Schleifen trägt Material ab und formt die Oberflächen; Polieren macht die geschliffenen Bereiche anschließend glatt und klar. Die Grundform eines Glasteils mit regelmäßigen Facetten kann daher zunächst in einer Form entstehen und anschließend weiterbearbeitet werden. Facetten allein belegen nicht, dass jede Fläche aus einem massiven Glasstück herausgeschliffen wurde.
Auch bei transparentem Kunststoff können die Facetten direkt durch die Form entstehen.Beim Spritzgießen strömt geschmolzener Kunststoff in die Kavität und nimmt deren Form an. Die Schrägen und Kanten der Kavität werden auf dem transparenten Bauteil abgebildet. Acrylglas und Ionomere sind unterschiedliche Kunststoffe; ihre Typen, Bauteildicken und Verarbeitungsbedingungen müssen daher jeweils gesondert aufeinander abgestimmt werden.
In Dows Produktinformationen zu hochtransparenten Kunststoffen für Parfümkappen wird Spritzgießen ausdrücklich als Anwendung für SURLYN genannt. Dies zeigt, dass sich auch mit Kunststoff eine dickwandige, klare Kappe herstellen lässt. Transparenz, Facetten und glatte Oberflächen erzeugen gemeinsam die Kristalloptik.
Dieser Entwurf zeigt die Form anhand eines transparenten, facettierten Oberteils. Glas, Acrylglas und Ionomere sind Optionen für den Vergleich in der weiteren Entwicklung; die in einer Visualisierung gezeigte Klarheit ist keine bestätigte Werkstoffspezifikation.
Wie erhält die Zinklegierungsschale ihre Form und ihren Glanz?
Aus Sicht des Zinkdruckgussherstellers Wbmetal erfordert diese Kombination, dass Form und Oberfläche der Metallschale vorbereitet werden, bevor sie mit dem transparenten Bauteil verbunden wird. Kontur, Muster, Glanz und Farbe entstehen in unterschiedlichen Bearbeitungsstufen.
Zunächst wird die Form durch Druckgießen erzeugt.Geschmolzene Zinklegierung wird unter Druck in eine metallische Dauerform eingebracht, erstarrt und als Gussteil entnommen. Die zylindrische Kontur, die Auflage unter dem Oberteil und entformbare Muster können in dieser Phase entstehen. Welche Details gegossen werden und welche später spanend bearbeitet werden müssen, hängt von der Form- und Bauteilkonstruktion ab.
Nach dem Gießen müssen Angüsse und Grate entfernt und die Außenflächen nachbearbeitet werden. Für eine glänzende Oberfläche müssen Unebenheiten und Spuren beseitigt werden, die das Reflexionsbild beeinträchtigen; anschließend folgt eine geeignete Politur.Die spiegelähnliche Optik des fertigen Bauteils entsteht durch nachfolgende Bearbeitung; sie entspricht nicht dem Oberflächenzustand der Zinklegierung unmittelbar nach dem Entformen.
Galvanisieren oder Beschichten verändert anschließend Farbe und Oberflächenzustand des Metalls. Die technischen Leitfäden der International Zinc Association behandeln Polieren, Galvanisieren und weitere Oberflächenbehandlungen für Zinkdruckgussteile. Sie erklären auch den Einfluss der Bauteilgeometrie auf die galvanische Beschichtung: An Vorsprüngen und Kanten scheidet sich tendenziell mehr Material ab, während tiefe Nuten und Vertiefungen schwerer im gleichen Umfang zu beschichten sind.
Bei dieser Kappe mit umlaufenden Nuten und wiederkehrendem Muster müssen glänzende Flächen, Nuten und Dekor gemeinsam betrachtet werden. Sie prägen das Design und beeinflussen zugleich die Möglichkeiten der Politur und Oberflächenbehandlung. Goldene, silberweiße oder dunkle Metalleffekte erfordern ein geeignetes galvanisches Schichtsystem oder Beschichtungssystem; eine Farbbezeichnung ist noch kein Herstellungsverfahren.
Wie wird das transparente Oberteil an der Zinklegierungskappe befestigt?
Die Schnittansicht verdeutlicht die Anordnung:Das transparente Oberteil liegt auf einer Auflage oben an der Metallschale; der Kunststoffeinsatz sitzt im Hohlraum darunter.Das Metall trägt das transparente Oberteil; es liegt nicht direkt auf dem Einsatz auf.
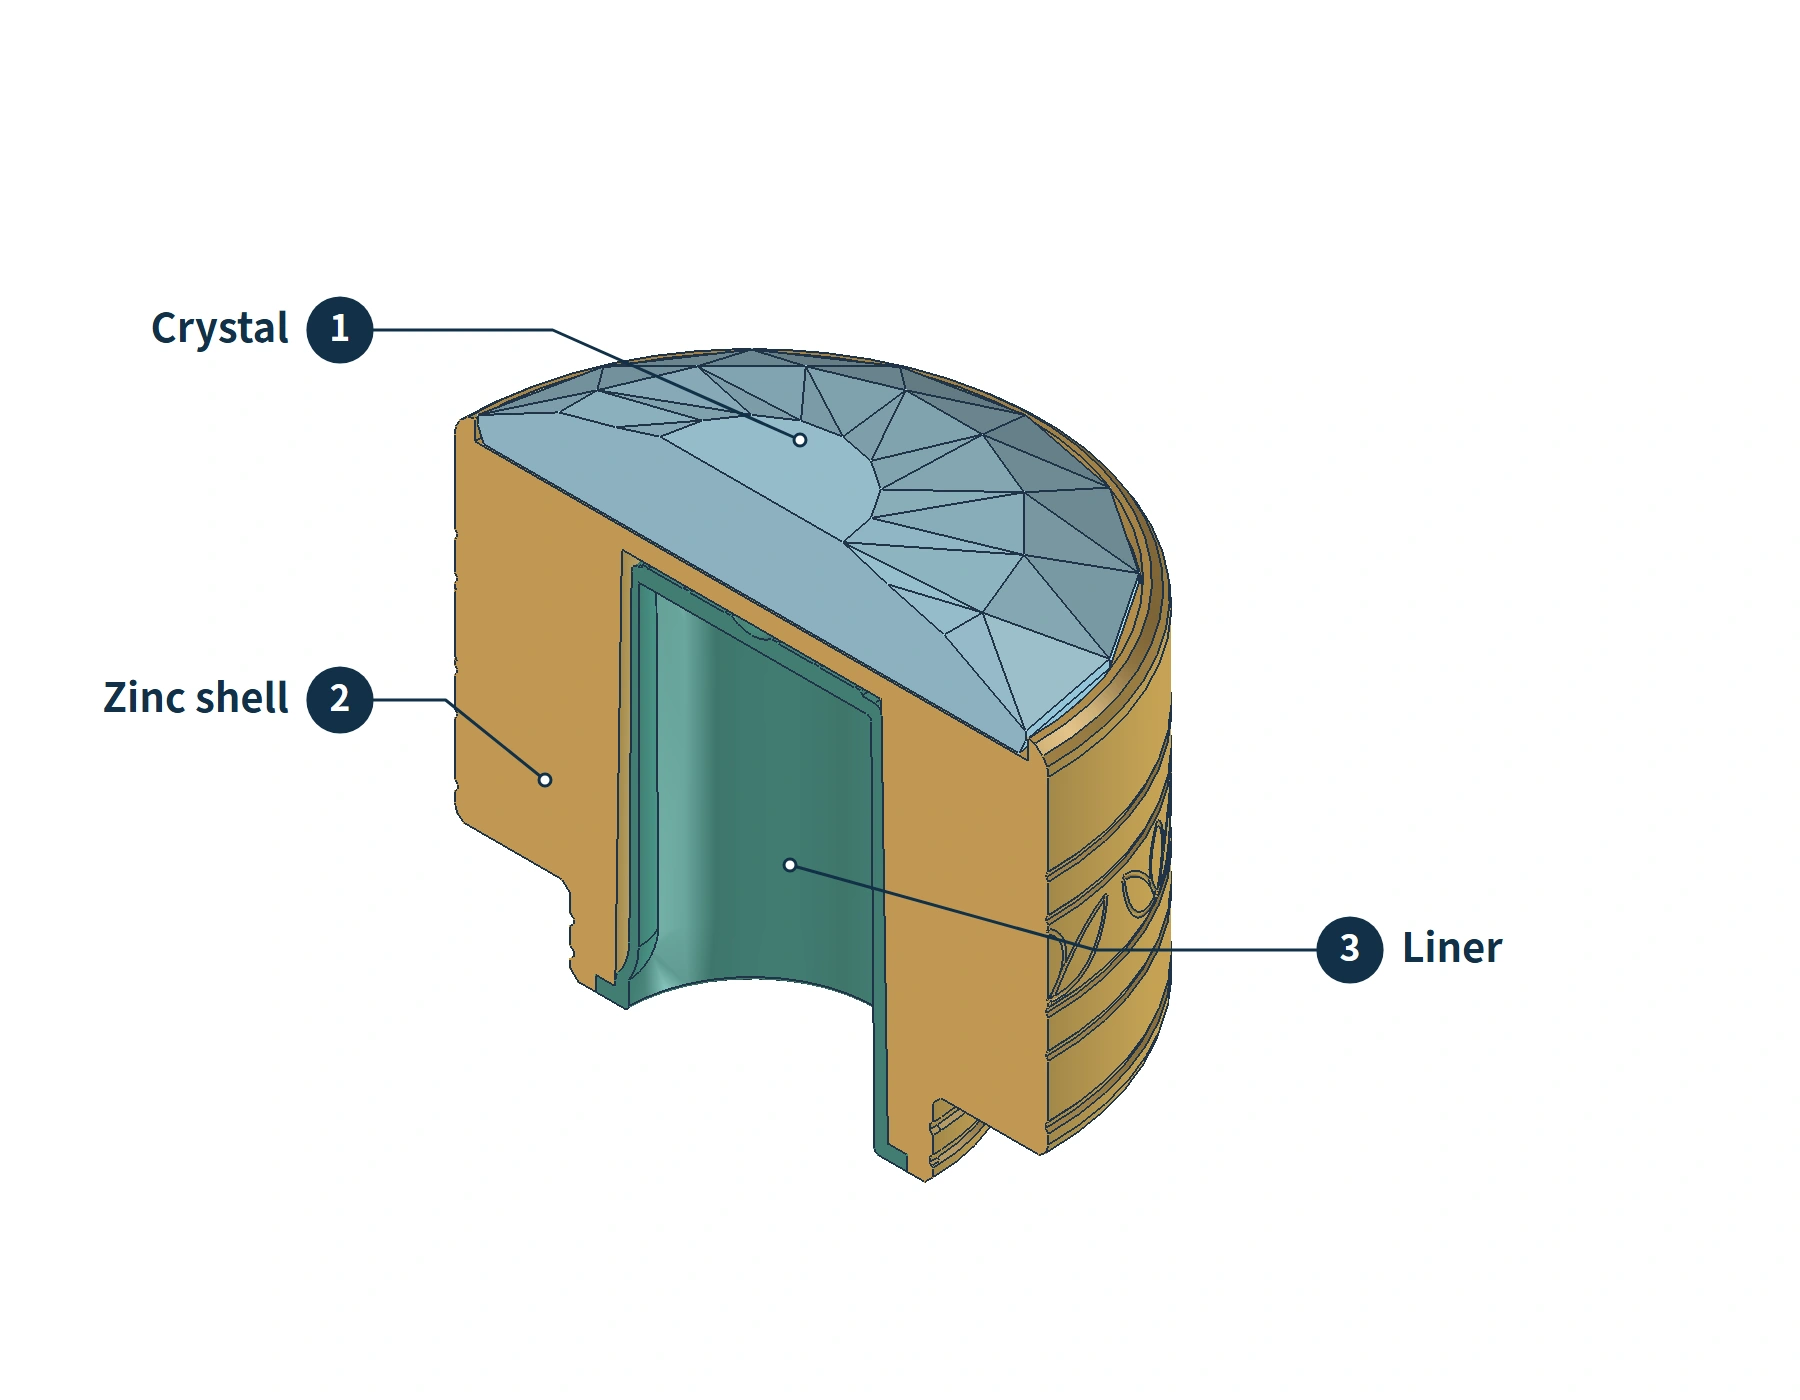
Die Auflagefläche bestimmt die Position des transparenten Bauteils und seinen Überstand; die umgebende Kontur unterstützt die Positionierung. Zur Sicherung ist eine zusätzliche Verbindung nötig: Das Oberteil darf sich beim Anheben, Abstellen oder Anstoßen der Kappe nicht frei verschieben oder lösen.
Bauteile getrennt herstellen und anschließend verkleben
Verkleben ist ein möglicher Entwicklungsansatz, um Glas oder transparenten Kunststoff mit Metall zu verbinden. Nach der erforderlichen Oberflächenbehandlung des Metalls und der Formgebung und Nachbearbeitung des transparenten Bauteils werden die Klebeflächen vorbereitet, der Klebstoff aufgetragen und das Oberteil positioniert. Eine Vorrichtung hält es während der Aushärtung fest. Nach dem Aushärten verbindet die Klebstoffschicht die beiden Oberflächen. Die Auflage trägt das Oberteil; die Klebung hält es beim Anheben der Kappe am Metall.
Die eigentliche Klebeverbindung besteht zwischen der Oberfläche des transparenten Bauteils und der äußersten Kontaktfläche des Metallteils. Ist das Metall bereits galvanisiert oder beschichtet, haftet der Klebstoff an dieser galvanischen Schicht oder Beschichtung. Für die Klebstoffauswahl reicht die Angabe „Glas auf Zinklegierung“ deshalb nicht aus.
Durch das transparente Bauteil wird auch die Klebefuge zum sichtbaren Gestaltungsmerkmal. Klebstoff, der an einer sichtbaren Kante austritt, oder Blasen in der Klebstoffschicht können von vorne erkennbar sein. Ein geeignet angeordneter Klebebereich, eine kontrollierte Klebstoffmenge und ein kontrollierter Montagedruck helfen, ein klares Erscheinungsbild zu erhalten.
Das transparente Bauteil darf nicht gewaltsam in den Metallsitz gedrückt werden. Glas muss vor örtlich konzentrierten Belastungen geschützt werden. Bei Acrylglas und anderen Kunststoffen sind Montagespannungen und die Verträglichkeit mit Reinigungs- und Klebstoffen zu beachten, um feine Risse zu vermeiden. Bei einem UV-härtenden Klebstoff muss das Licht die Klebefuge erreichen; für vom Metall abgeschattete Bereiche ist ein geeignetes Aushärtungsverfahren erforderlich.
Dieser Entwurf legt fest, wie das Metall das Oberteil trägt. Klebstoff und Befestigungsverfahren müssen noch passend zum endgültigen transparenten Werkstoff bestimmt werden.
Mechanische Befestigung und Umspritzen erfordern geeignete Strukturen
Soll ein Haltering oder eine Haltestruktur verhindern, dass sich das transparente Bauteil löst, müssen solche Elemente tatsächlich im Design vorhanden sein und das Bauteil greifen oder niederhalten. Die Explosionsansicht dieses Entwurfs zeigt keinen separaten Haltering. Der Metallrand neben dem Oberteil darf nicht ohne Weiteres als nachgewiesener Verriegelungsmechanismus angesehen werden.
Transparenter Kunststoff kann auch um ein Einlegeteil herum geformt werden: Zunächst wird das Einlegeteil in die Form gelegt, anschließend wird es mit Kunststoff umspritzt. Dieses Verfahren ist in der Ionomer-Verpackungstechnik dokumentiert, unterscheidet sich jedoch fertigungstechnisch vom Verkleben zweier fertiger Bauteile. Für die Anwendung auf diese Metallkappe müssten Einlegeteil, Form und Umspritzschnittstelle weiterentwickelt werden.
Designideen auf Basis derselben Kappe
Varianten können bei einzelnen Merkmalen ansetzen: Metallfarbe, Farbe des transparenten Bauteils, Oberflächenglanz und Muster. Die folgenden Visualisierungen zeigen Farbkombinationen auf derselben Form und erleichtern so den Vergleich ihrer Wirkung auf das Gesamtbild.
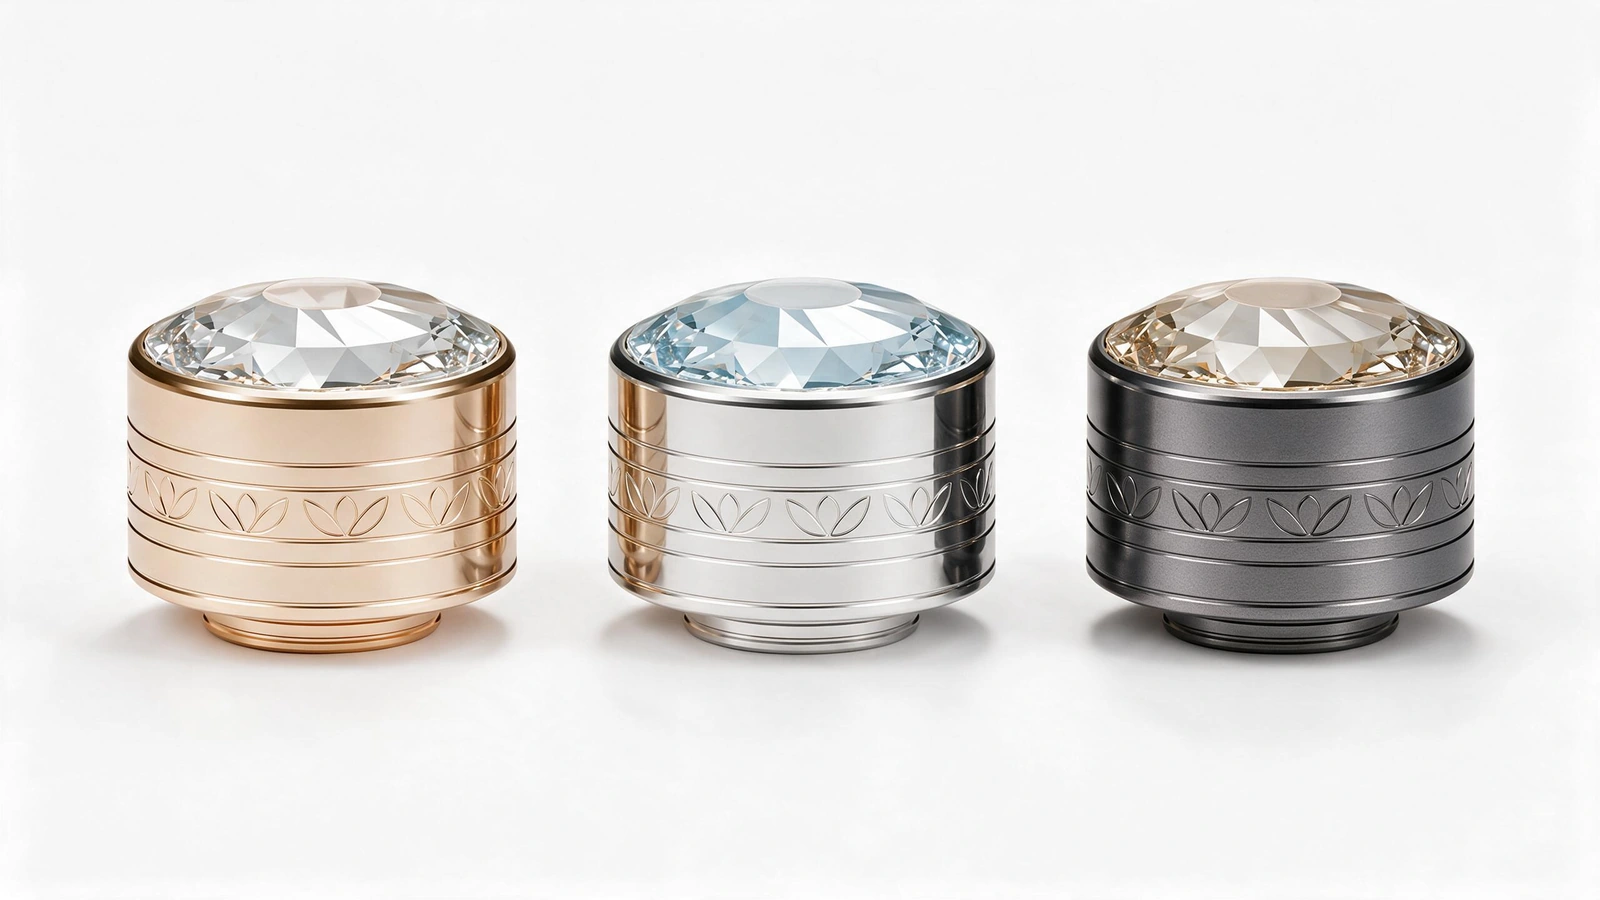
Facetten beibehalten und die Farben von Metall und transparentem Bauteil verändern.Links ist eine champagnergoldene Schale mit einem farblosen transparenten Oberteil kombiniert. In der Mitte trifft eine silberne Schale auf ein hellblaues Oberteil. Rechts ist eine dunkelgraue Metallschale mit einem rauchig-bernsteinfarbenen Oberteil zu sehen. Warme, kühle und dunkle Kombinationen verleihen demselben Muster und derselben Kontur eine andere Wirkung. Das transparente Bauteil kann durch geeignete Durchfärbung oder Oberflächendekoration Farbe erhalten; das Verfahren richtet sich danach, ob Glas oder Kunststoff verwendet wird.
Muster beibehalten und sein Verhältnis zu den glatten Flächen verändern.Diese Kappe besitzt bereits ein wiederkehrendes Muster und umlaufende Nuten. Größere Flächen könnten ihren Hochglanz behalten, während der gemusterte Bereich einen weicheren Schimmer erhält. Das Dekor entstünde dann durch unterschiedliche Reflexionen auf derselben Kappe, ohne ständig neue Grafiken hinzuzufügen. Ob gezielt glänzende und matte Bereiche realisierbar sind, hängt von der Mustertiefe und der nachfolgenden Bearbeitung ab.
Transparenten Körper beibehalten und nur einen Teil seiner Oberfläche verändern.Bei einem Glasoberteil könnten beispielsweise gezielt mattierte und polierte Bereiche erprobt werden: Mattierte Flächen bilden einen milchigen Hintergrund, während glatte Flächen klare Reflexionen bewahren. Werden sie zwischen der Mitte des Oberteils und den umliegenden Facetten angeordnet, lässt sich eine Grafik oder Kontur hervorheben. Bei einer Ausführung aus Kunststoff müsste das Design an dessen Formgebungs- und Oberflächendekorationsverfahren angepasst werden.
Dekor innerhalb der transparenten Schicht anordnen.Bei Kunststoffen, die sich zum Umspritzen eignen, können Texte oder Grafiken auf ein Einlegeteil aufgebracht werden, bevor es eine transparente Schicht erhält. So liegt das Dekor hinter dem klaren Material. Daraus ergeben sich Möglichkeiten für Logos mit Tiefenwirkung, allerdings sind ein geeignetes Einlegeteil und eine passende Form erforderlich. Ein zusätzlicher Oberflächendruck auf der bestehenden Kappe würde nicht dasselbe Ergebnis erzielen.
Bei der Entwicklung eines solchen Designs sollte zuerst feststehen, welches Merkmal hervorstechen soll: die Facetten des transparenten Oberteils, der Metallglanz oder das Muster auf der Schale. Wird eines zum Blickfang und unterstützen die beiden anderen dessen Wirkung, lässt sich leichter ein stimmiges Gesamtbild erreichen, als wenn alle Dekoroptionen gleichzeitig eingesetzt werden.