
L'emballage de parfum solide signale instantanément la qualité. Sur le marché actuel, l'emballage définit l'identité et la valeur de la marque. Les matériaux métalliques – tels que la tôle d'étain estampée et l'alliage de zinc moulé sous pression – sont désormais les choix privilégiés pour les boîtiers de baume haut de gamme en raison de leur toucher, de leur protection et de leur durabilité.
Le fer blanc et l'alliage de zinc offrent des textures, des procédés, des coûts, des échelles de production et des adéquations au marché différents. L'alliage de zinc ajoute du poids et permet des designs complexes. Le fer blanc réduit les coûts et exploite une chaîne d'approvisionnement bien établie. Votre choix de matériau définit votre positionnement de marque et votre compétitivité. L'équipe de Seebon Hardware explique les facteurs de sélection clés dans ce guide.
Éléments de composition clés : Fer-blanc vs. Alliage de zinc
Tôle d'étain
- Matériau de Base :Principalement du Fe (Fer) (>99%) ; l'acier à faible teneur en carbone détermine la résistance et la formabilité.
- Revêtement :Pureté du revêtement d'étain (Sn) ≥99,9%, épaisseur env. 0,5–2,8μm, offrant une résistance à la corrosion.
- Éléments de contrôle clés :C≤0.10%, Mn≤0.45%, Si≤0.03%, P≤0.025%, S≤0.025%.
- Limites de migration :Pb≤0,01mg/L, Cd≤0,005mg/L (GB 4806.9-2023), Chrome hexavalent ≤0,1mg/L (RoHS).
Alliage de zinc Zamak 3
- Matrice :Zn env. 95,5%–96,5%.
- Renforcement de la base :Al 3,5 %–4,3 %, Mg 0,03 %–0,08 %.
- Contrôle des impuretés :Cu≤0.10%, Fe≤0.075%.
- Impuretés environnementales :Pb≤0,004%, Cd≤0,003%, Sn≤0,001%.
Fer blanc vs. Zamak 3 : Comparaison des performances et de l'adaptation aux procédés
| Dimension | Tôle d'étain (Estampage/Emboutissage) | Alliage de zinc Zamak 3 (Fonderie sous pression) | Explication des différences |
|---|---|---|---|
| Dureté (HB) | T4 : 85–95 ; T5 : 100–110 (Ajustable par traitement thermique) | 80–95 (Stable à l'état brut de fonderie) | Le fer blanc est plus flexible ; le Zamak 3 est stable et économise des étapes. |
| Résistance (MPa) | Résistance à la traction 320–380 | ≥280 (Généralement 300–320) | Le fer blanc présente généralement une résistance globale supérieure. |
| Allongement | T4≥18% ; T5≥12% | ≥10% (Généralement 10–15%) | Le fer blanc est plus stable pour les cavités profondes/les pièces à rapport d'aspect élevé. |
| Résistance à la corrosion | Repose sur un revêtement d'étain ; les dommages au revêtement nécessitent une peinture/un revêtement interne. | Résistance modérée aux bases ; améliorée par galvanoplastie/pulvérisation (la porosité doit être contrôlée). | Les deux nécessitent une évaluation du revêtement interne pour les formules de baume. |
| Capacité de formage | Excellent pour les parois minces et les cavités profondes ; les formes irrégulières nécessitent souvent des processus composites. | Excellent pour le moulage en une seule fois de formes/textures complexes ; les cavités profondes sont plus difficiles. | Apparence complexe : le moulage sous pression l'emporte ; Pièces fines/profondes : l'estampage l'emporte. |
Flux des processus de fabrication
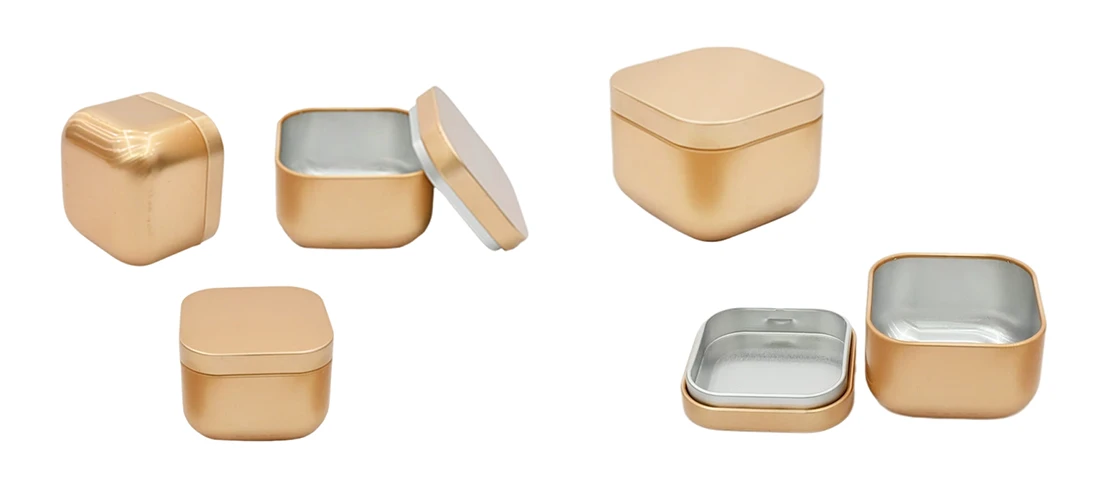
Tôle d'étain (Estampage/Emboutissage)
- Découpe :Découpe de tôles sur mesure.
- Traitement de surface/Impression :Appliqué selon les besoins.
- Estampage/Emboutissage progressif :Les boîtiers peu profonds peuvent être formés en une seule fois ; les boîtiers profonds nécessitent plusieurs emboutissages pour éviter les fissures.
- Assemblage :Assemblage par soudage ou sertissage.
- Ébavurage :Élimination des bavures et des surépaisseurs.
- CQ :Dimensions, apparence et résistance des joints.
Alliage de zinc Zamak 3 (Fonderie sous pression)
- Contrôle et dosage des matériaux :Préparer le zinc, l'aluminium et le magnésium ; contrôler strictement les impuretés.
- Fusion :Fusion à 390–410°C avec traitement de dégazage.
- Préparation du moule :Préchauffage à 150–200°C et pulvérisation d'agent de démoulage.
- Fonderie sous pression :Remplissage à grande vitesse → Maintien de la pression → Ouverture et éjection du moule.
- Ébavurage :Élimination des attaques de coulée, des puits de débordement et des bavures.
- Traitement de surface :Galvanoplastie, peinture, polissage, etc.
- CQ :Précision dimensionnelle, qualité de surface et propriétés mécaniques.
Comparaison : Outillage, Coût et Délais de livraison
| Dimension | Estampage/Emboutissage | Moulage sous pression | Synthèse des différences |
|---|---|---|---|
| Investissement en outillage | Investissement relativement faible et cycle court ; facile à modifier mais s'use rapidement. | Investissement relativement élevé et cycle long ; structure complexe avec une longue durée de vie. | Privilégiez l'estampage pour une itération rapide ; optez pour le moulage sous pression pour les commandes stables à grand volume sur le long terme. |
| Coût unitaire | Généralement plus bas ; avantage significatif pour les lots massifs. | Généralement plus élevé ; diminue rapidement avec le volume ; les pièces complexes permettent d'économiser sur les coûts d'assemblage. | Les petites séries privilégient l'estampage ; les structures complexes + les grandes séries privilégient le moulage sous pression. |
| Difficulté de fabrication | Exigences élevées pour le processus d'emboutissage profond et l'expérience de l'opérateur. | Exigences initiales élevées pour le contrôle du moule/dégazage/défauts ; plus stable par la suite. | L'estampage repose sur l'expérience ; le moulage sous pression repose sur l'ingénierie et le contrôle des défauts. |
| Délai de production et changement de moule | Changement rapide de moule ; adapté aux grandes variétés et aux petites séries. | Changement lent ; convient à la production en grand volume d'un seul produit. | Livraison rapide multi-références : L'estampage est plus adapté. |
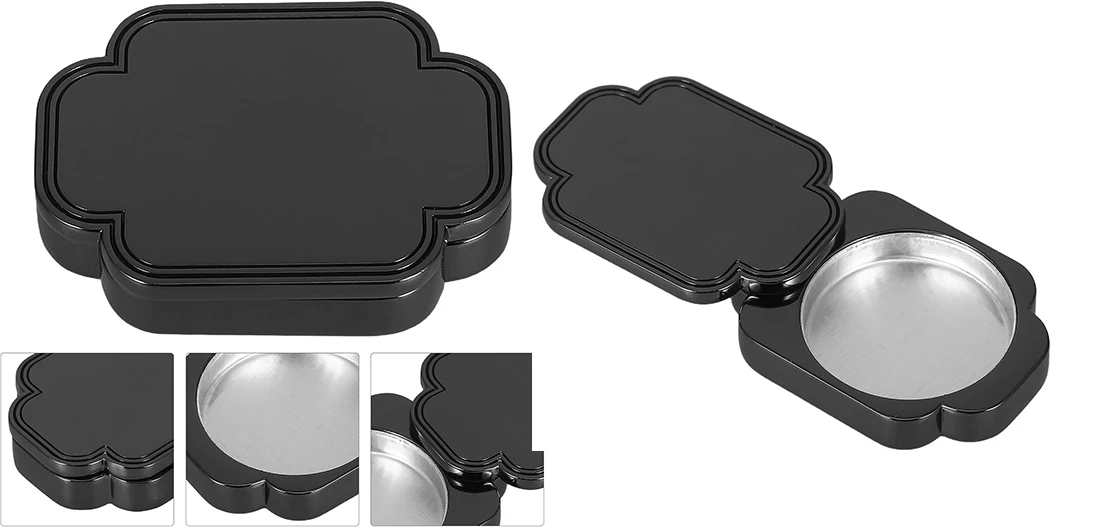
Avantages du boîtier de baume en alliage de zinc moulé sous pression : Offre un poids premium ; permet un moulage et une gravure fins ; assure une meilleure étanchéité et une résistance aux chocs accrue ; procure un toucher et un rituel d'ouverture exceptionnels ; permet divers traitements de surface avec une bonne uniformité des lots ; reste recyclable. Inconvénients : Nécessite un investissement élevé en matériaux et en outillage, le rendant moins viable pour les petites séries ; ajoute du poids, réduisant la portabilité et augmentant les frais d'expédition ; présente une sensibilité aux défauts de placage ou de pulvérisation, tels que la porosité ; requiert un revêtement interne pour éviter les risques d'odeur ou de réaction ; une conductivité thermique élevée peut ramollir le baume dans des environnements chauds.
Avantages des boîtiers de baume en fer blanc estampé/embouti : Crée une barrière et une protection solides, prolongeant la durée de conservation ; permet une production de masse efficace ; offre une excellente qualité d'impression ; ajoute de la rigidité, réduisant les dommages liés au transport ; reste recyclable. Inconvénients : Augmente les coûts unitaires pour les petits lots en raison de l'outillage et du traitement de surface ; limite l'étendue et la complexité des formes ; nécessite un revêtement interne si les formules sont sensibles ou si le placage est endommagé ; développe des traces de doigts et des rayures sur la surface ; empêche la transparence du produit.
Optez pour des boîtiers en alliage de zinc moulés sous pression lorsque vous souhaitez créer des produits de baume solide haut de gamme qui confèrent une impression luxueuse et premium. Choisissez des matériaux estampés/emboutis, tels que le fer blanc ou l'aluminium, pour les applications milieu de gamme ou grand public. Alignez régulièrement votre matériau d'emballage sur le segment de marché que vous ciblez pour votre produit de baume.
Parmi les produits de baume solide haut de gamme dont le prix est supérieur à$42.86, environ 72% utilisent le procédé de moulage sous pression en alliage de zinc, tandis que seulement 28% emploient l'emboutissage et le matriçage. Le poids, l'éclat métallique et le traitement de surface raffiné de l'alliage de zinc correspondent mieux à la perception de « qualité de luxe » des consommateurs haut de gamme. Les produits emboutis, en raison de leur légèreté et de leur texture fine, peinent à soutenir un positionnement premium.
Le moulage sous pression en alliage de zinc offre un avantage distinct pour les textures complexes, les gravures fines, les reliefs 3D et les diverses finitions de surface (par exemple, la galvanoplastie, la pulvérisation multicolore). L'estampage est limité par la profondeur de formage et les caractéristiques du processus, ce qui entraîne des inconvénients visibles en termes de complexité et d'élaboration du design.
Les marques de luxe de premier plan comme Estée Lauder, Lancôme et les filiales de LVMH utilisent souvent le moulage sous pression en alliage de zinc pour leurs gammes de baumes haut de gamme. Les marques populaires de milieu à haut de gamme préfèrent également l'alliage de zinc pour leurs lignes premium, réservant les matériaux estampés aux articles promotionnels ou aux formats d'essai plus petits.
Les principaux marchés haut de gamme, comme l'Europe et les États-Unis, affichent une forte demande pour les boîtiers de baume en alliage de zinc moulés sous pression. Bien que les exigences de MOQ (quantité minimale de commande) soient élevées, les marges bénéficiaires sont 25 à 30 % plus élevées que celles des gammes de produits estampés. Les produits estampés ciblent principalement le marché de masse ou servent de cadeaux promotionnels, avec des marges bénéficiaires limitées.
68 % des acheteurs de produits de luxe se basent sur le toucher et le poids de l'emballage pour évaluer la qualité du produit. Le poids et la finesse des détails de l'alliage de zinc répondent mieux aux attentes des produits haut de gamme.
Conclusion
Choisissez la tôle d'étain ou l'alliage de zinc pour les boîtiers de baume en fonction du positionnement de votre marque, des priorités de vos clients cibles et de votre budget. Chaque matériau est optimal pour une stratégie de produit différente, alors basez votre décision sur la recommandation qui correspond le mieux à vos objectifs.
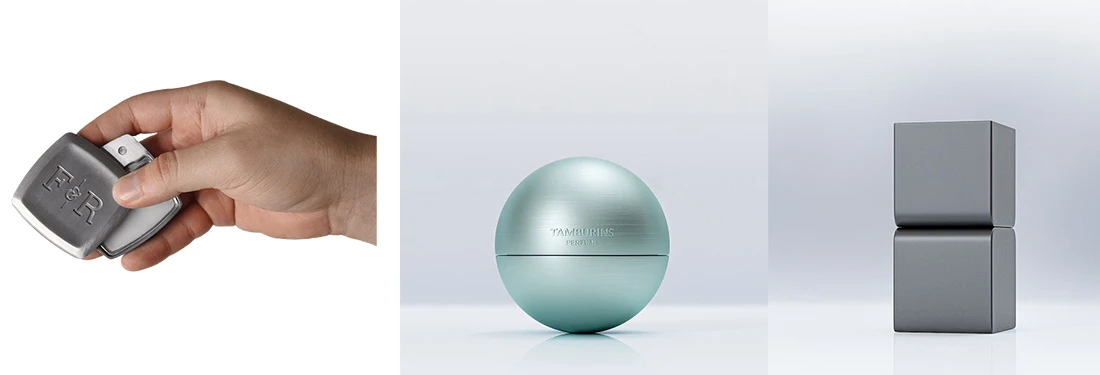
Les marques positionnées sur le luxe haut de gamme, recherchant une texture ultime et un design différencié avec des budgets de production de masse suffisants, devraient privilégier les étuis à baume en alliage de zinc moulé sous pression. Leur toucher lourd et leur artisanat raffiné répondent aux attentes des clients haut de gamme et contribuent à bâtir une image de marque premium.
Les marques ciblant le marché de masse milieu-haut de gamme, axées sur la rentabilité, la conformité aux normes de sécurité ou les besoins d'exportation, sont mieux adaptées aux boîtiers de baume en fer blanc estampés/emboutis. Leurs avantages en termes de protection, d'efficacité de production, de recyclabilité et de conformité équilibrent les coûts avec la demande du marché. En fin de compte, les marques doivent évaluer la formulation du produit, les exigences de conception, la logistique et la stratégie pour faire de l'emballage un atout concurrentiel. Quelle région est la plus appropriée pour l'approvisionnement en fournisseurs de boîtiers de baume solide ?
Prioriser les pôles industriels deChine, notamment le delta de la Rivière des Perles (Dongguan, Shenzhen) et le delta du Yangtsé (Ningbo, Suzhou). Ces régions offrent des chaînes d'approvisionnement matures, des coûts logistiques faibles et une communication facilitée pour les audits d'usine. Pour les exportations, choisissez des fournisseurs proches des grands ports. Pour le contrôle des coûts, vous pouvez comparer les fournisseurs de l'intérieur des terres enChine, en se concentrant sur la vérification de la stabilité de leurs processus et de leur capacité.
2. Quels sont les critères essentiels pour choisir un fournisseur d'étuis à baume solide ?
- Conformité :Qualifications de qualité alimentaire, certification ISO9001 et conformité aux normes nationales/industrielles.
- Expérience pertinente :Un portefeuille d'étuis à baume ou d'emballages métalliques cosmétiques, avec une expertise en matière d'étanchéité et de traitements de surface.
- Capacité de contrôle qualité :Inspection complète du processus avec rapports de test disponibles.
- Capacité et Délais de livraison :Capacité à répondre aux commandes, lignes de production de secours, et volonté de signer des accords de délai avec pénalités.
- Service :Échantillonnage proactif et réponse rapide du service après-vente.
3. Comment distinguer rapidement les intermédiaires des véritables fabricants directs ?
- Demander des audits d'usine :Fabricants directs enChinepeut organiser des visites d'atelier ; les négociants refusent souvent.
- Demander les Détails Techniques :Les fabricants directs offrent des réponses techniques claires, tandis que les négociants sont souvent vagues.
- Vérifier la ventilation des devis :Les fabricants peuvent répartir les coûts ; les négociants proposent généralement un prix « tout compris ».
- Demander les accréditations de production :Les fabricants peuvent fournir directement les licences et les évaluations d'impact écologique.
4. Comment collaborer efficacement avec un fournisseur en l'absence de dessins techniques ?
Expliquez au fournisseur que la commande est un projet ferme, en fournissant les quantités estimées et les délais. Indiquez que vous avez besoin d'une assistance en matière de conception et que vous êtes prêt à payer des frais de conception. Envoyez des échantillons physiques ou visitez l'usine àChinepour discuter des détails en personne avec le chef de projet.





