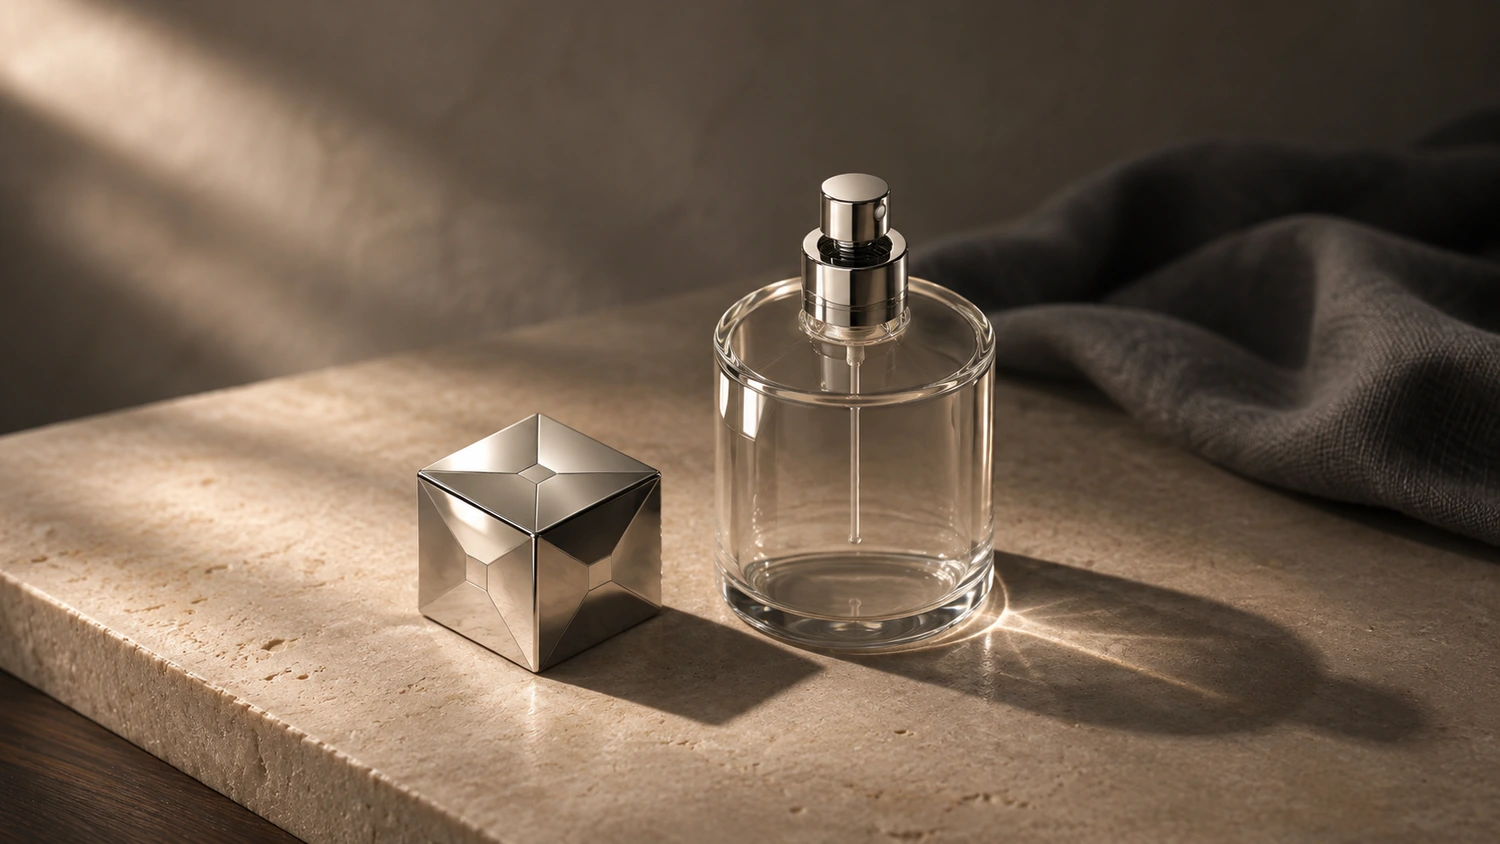
Supposons que vous compariez deux modèles carrés de Bouchons de parfum pour un même flacon. Les deux utilisent le même insert intérieur, et leurs coques métalliques ont le même matériau et les mêmes dimensions hors tout. Le premier a un dessus creusé. Le second présente aussi quatre faces latérales inclinées vers l’intérieur sur toute leur surface. Si les autres exigences d’outillage restent identiques, pourquoi ces creux latéraux peuvent-ils renchérir le moule ?
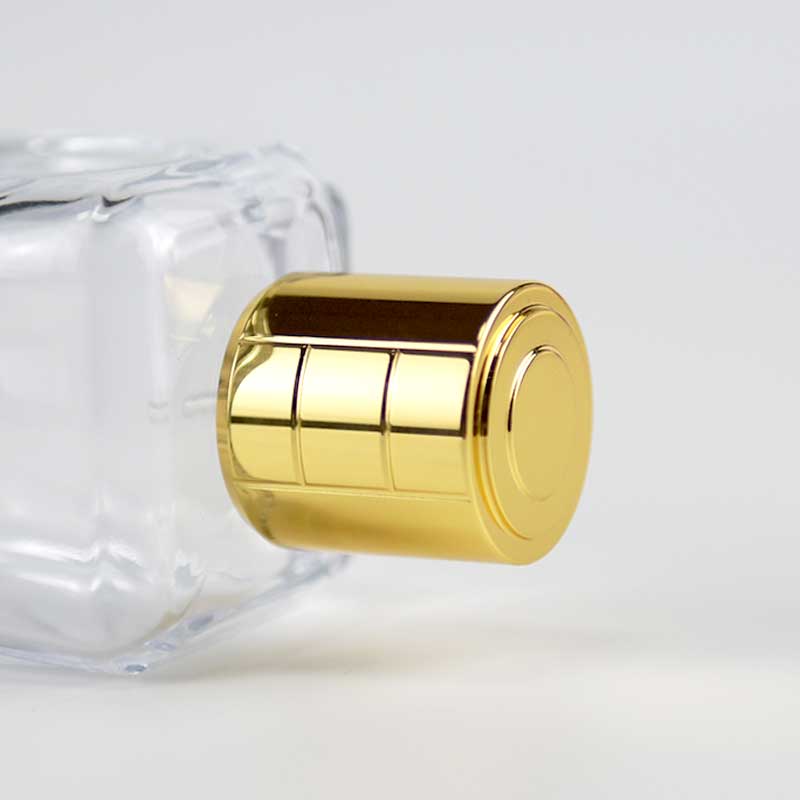
Le bouchon Wbmetal à cinq faces creusées montre d’où vient le travail supplémentaire. Pour évaluer le moule de la coque métallique, vérifiez d’abord comment les éléments qui forment les creux se dégagent de la pièce moulée. L’insert qui forme le creux supérieur peut se retirer avec le moule principal. Les inserts qui forment les quatre creux latéraux doivent se retirer vers l’extérieur avant l’éjection de la coque. Le mécanisme de retrait latéral demande donc des opérations supplémentaires d’usinage et d’assemblage.
Pourquoi l’insert supérieur se dégage et les inserts latéraux bloquent l’éjection
Sur le dessus et les côtés, chaque face s’incline depuis ses bords vers une petite surface carrée et plane au centre. Le moule comporte un relief correspondant. L’alliage de zinc se solidifie autour de ce relief, laissant un creux à l’endroit qu’il occupait.
Lorsque l’ouverture du bouchon est orientée vers le bas, le moule principal s’ouvre selon l’axe qui relie l’ouverture au dessus. Une fois le métal solidifié, l’insert qui forme le creux supérieur peut remonter avec le moule. Les inserts latéraux pénètrent dans les creux par les côtés.
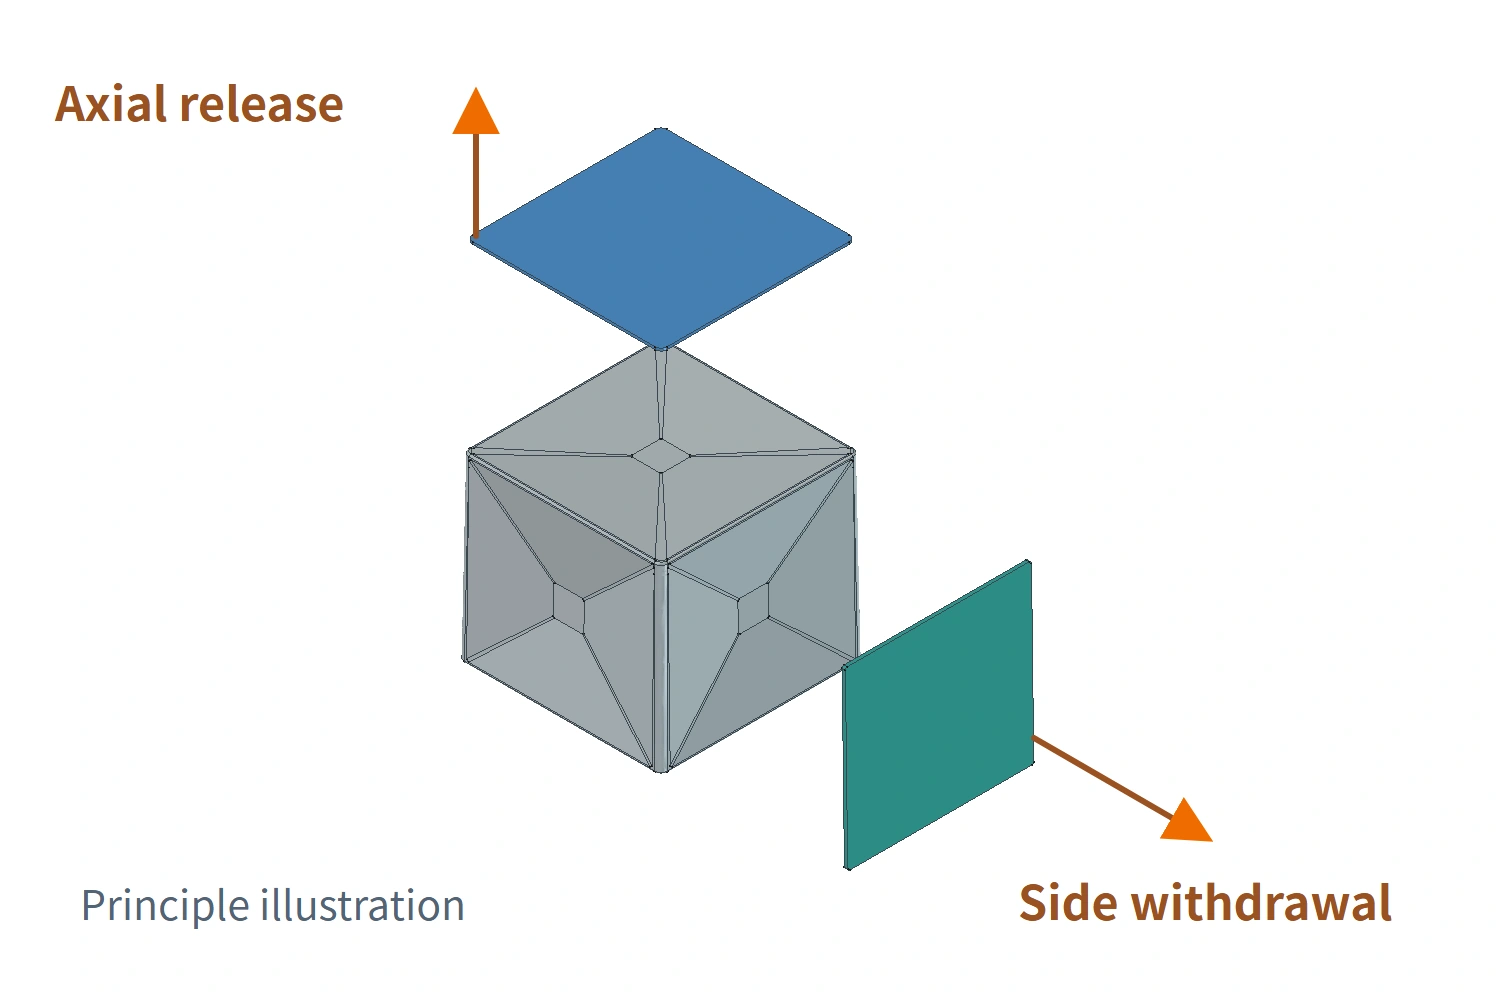
Sur la coupe, observez l’extrémité verte de l’insert latéral. Si elle reste en place lorsque la coque monte, la pente inférieure du creux vient buter contre elle. Une forme qui empêche le démoulage dans le sens d’ouverture principal constitue une contre-dépouille.
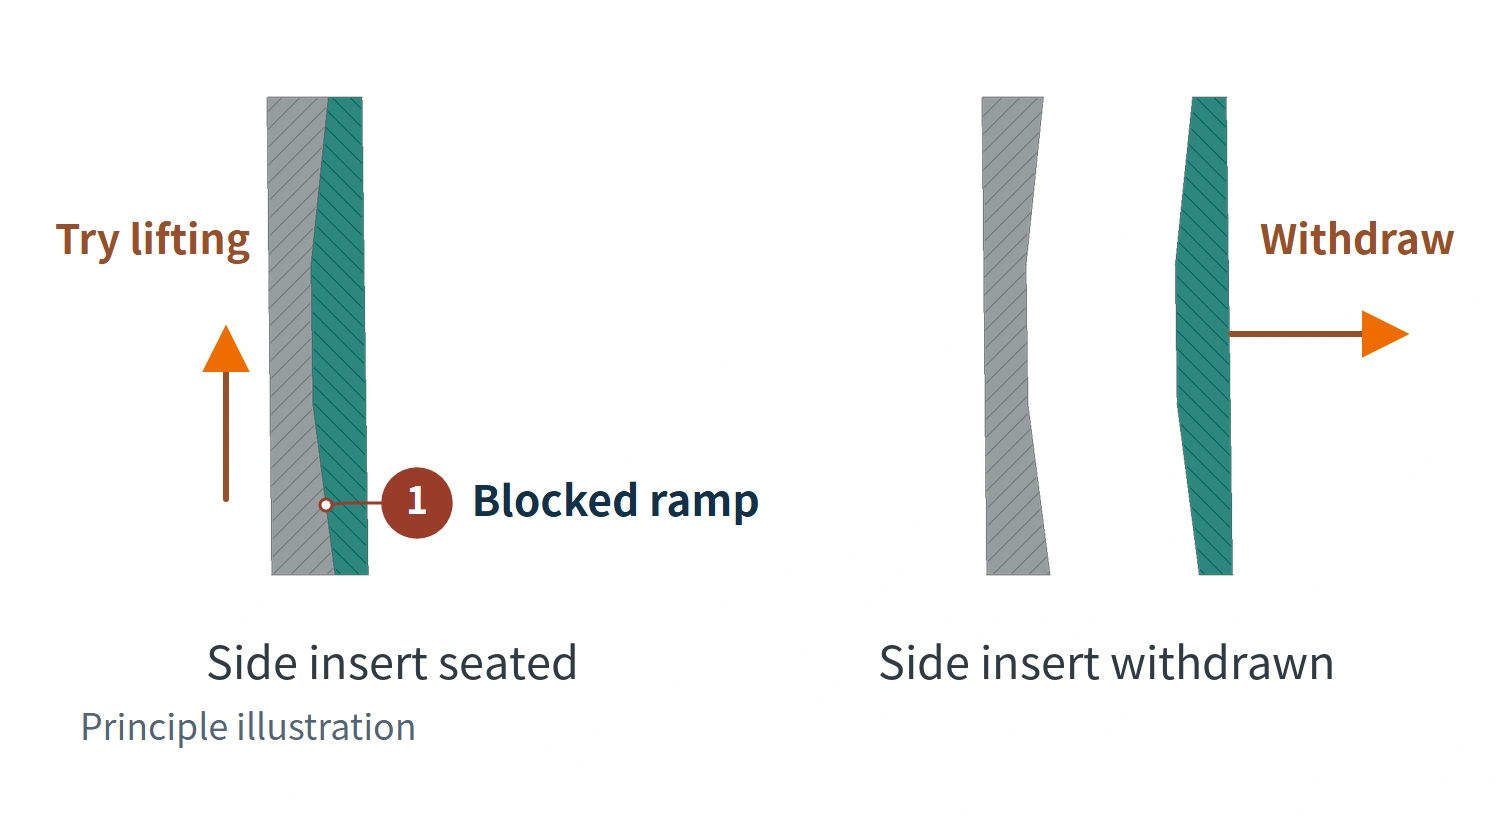
Le retrait de l’insert latéral libère la coque pour l’éjection. Ce mouvement s’appelle un retrait latéral du noyau. Un tiroir du moule peut porter l’insert.
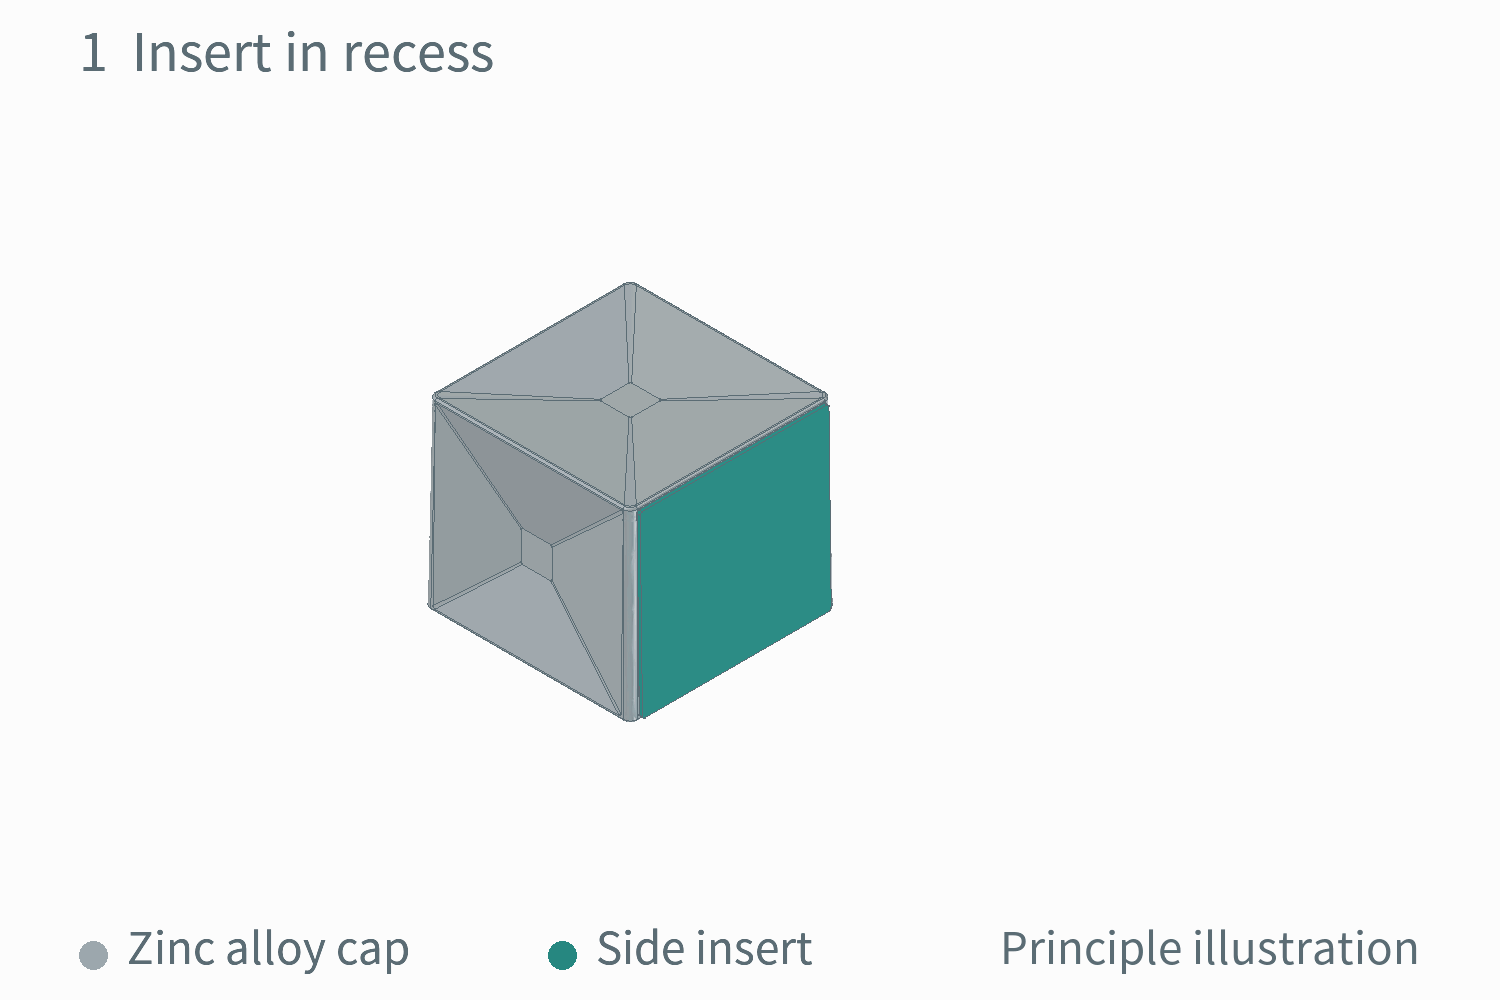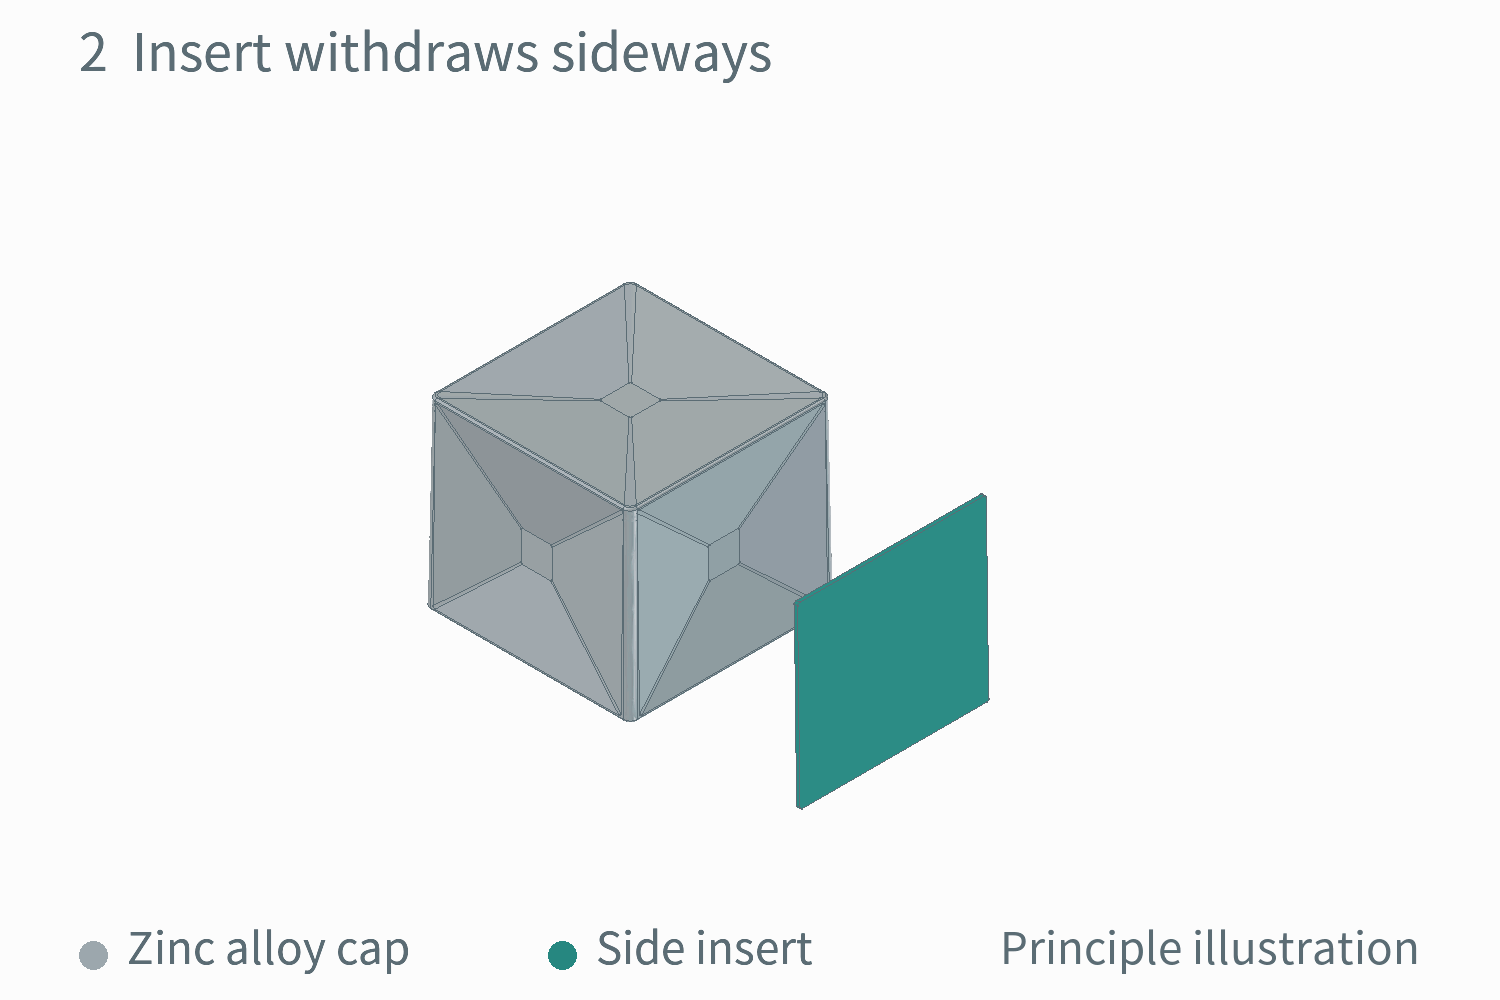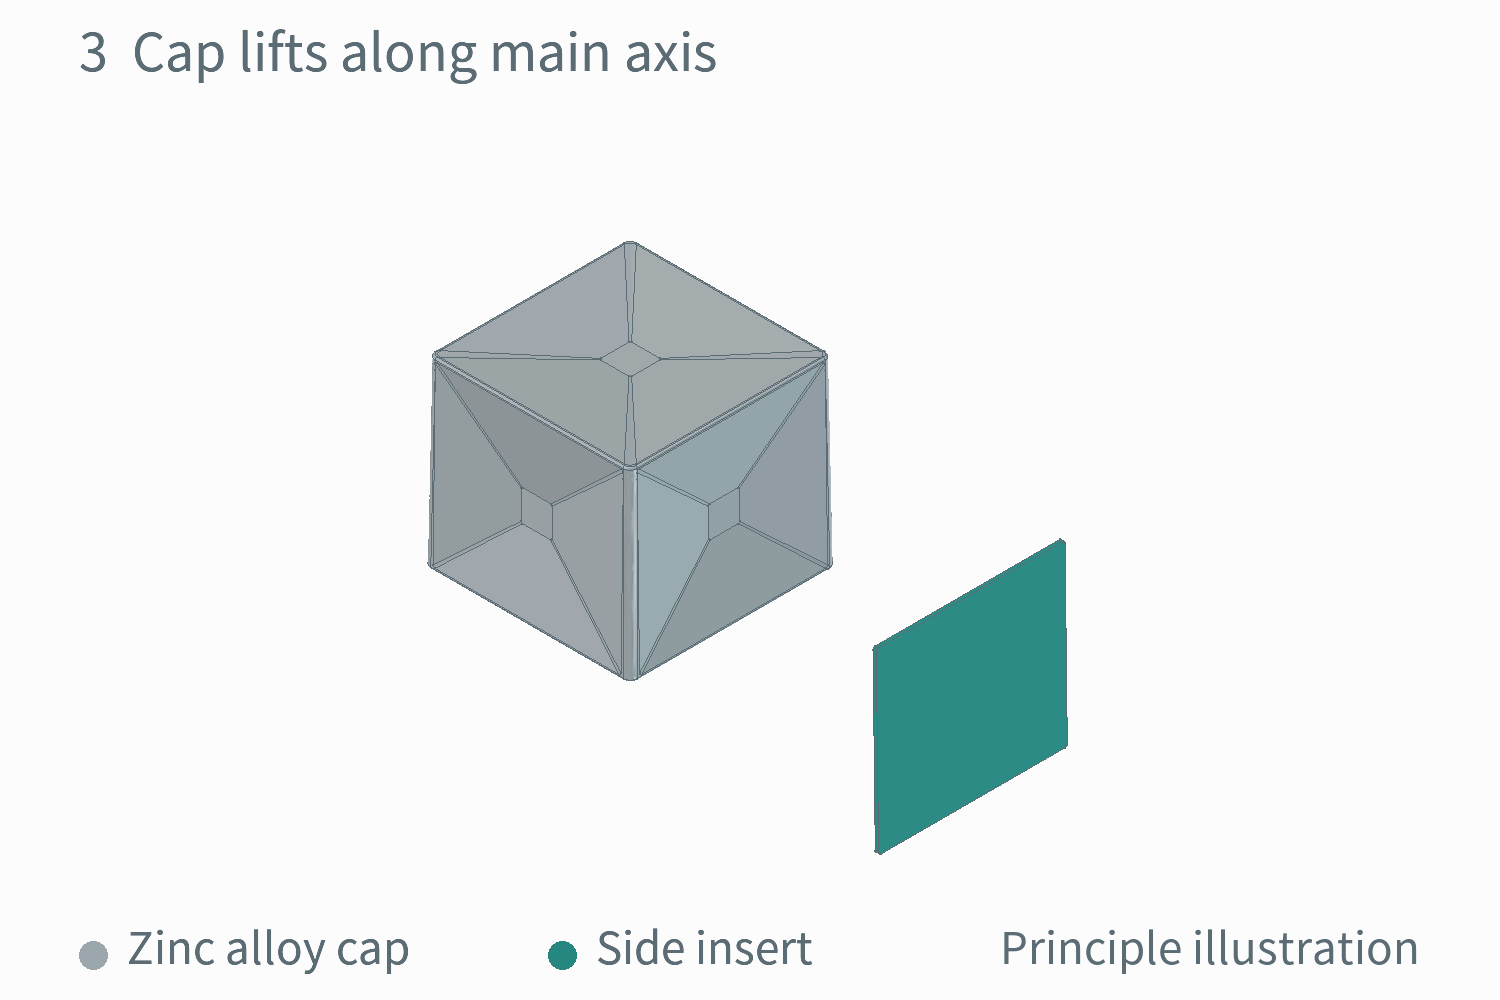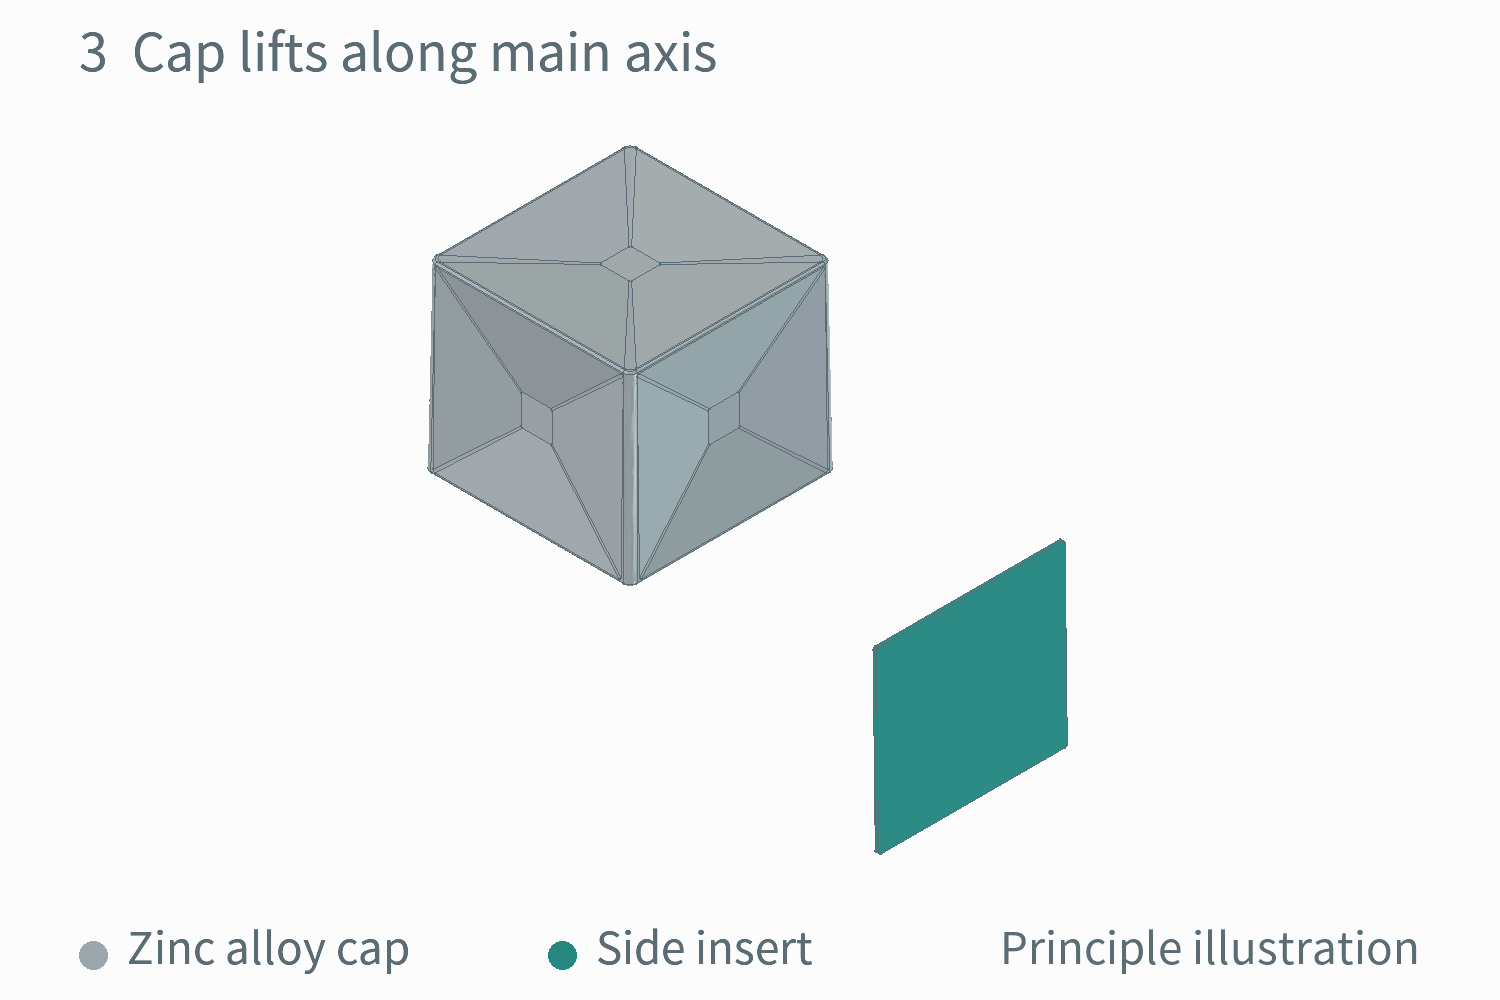
L’animation montre un seul côté. Sur ce bouchon, chacun des quatre côtés a sa propre direction de retrait. Le nombre de tiroirs dépend de la conception d’ensemble du moule.
Quel est l’effet des noyaux latéraux sur le coût du moule et le prix unitaire ?
Le mouliste doit usiner des inserts à la forme des creux et installer des guides et un mécanisme d’entraînement pour qu’ils suivent la trajectoire prévue. À la fermeture du moule, les inserts doivent être en position et verrouillés pour résister à la pression d’injection. Lors du montage et de la mise au point, le mouliste vérifie que la course de retrait laisse à la coque l’espace nécessaire à son éjection. À exigences identiques, ces opérations s’ajoutent à celles d’un moule à ouverture directe.
Le prix unitaire dépend du temps de cycle en production, de l’entretien nécessaire du moule et des éventuelles opérations de finition de la pièce, comme l’ébavurage aux jonctions des éléments du moule. Les inserts latéraux peuvent parfois se retirer pendant l’ouverture du moule principal, auquel cas le temps de cycle peut rester inchangé. Former les creux directement au moulage peut également supprimer une opération d’usinage sur chaque bouchon.
Que peut-on modifier pour conserver l’aspect facetté ?
Si l’effet de la lumière sur le dessus est prioritaire, vous pouvez conserver le creux supérieur et redessiner les quatre côtés pour permettre le démoulage dans le sens d’ouverture principal. Si les facettes latérales comptent aussi, réduire la profondeur du creux peut laisser la pente inférieure grise de la coupe sur la trajectoire de l’insert. Une piste consiste à modifier cette pente pour que le creux débouche au bord de l’ouverture du bouchon. Pour envisager de supprimer le mouvement latéral à cet endroit, vérifiez que l’insert entier dispose du dégagement nécessaire dans le sens d’ouverture principal, de sa position initiale jusqu’à sa sortie complète. Cette modification changera aussi les arêtes des facettes et la façon dont les côtés accrochent la lumière.
Une autre possibilité consiste à déplacer la jonction entre les éléments du moule. Sur le modèle 3D, vérifiez si, dans cette nouvelle configuration, les inserts peuvent se dégager dans le sens d’ouverture du moule et si le plan de joint laisserait une marque visible sur une face inclinée.
Si vous devez conserver les cinq faces creusées, demandez au fournisseur d’indiquer sur le modèle 3D quels inserts doivent se retirer latéralement et où les traces de joint pourraient apparaître. Lorsque vous comparez des devis, vérifiez si le coût du moule est indiqué séparément ou intégré au prix unitaire. Isolez dans chaque devis le coût du moule et le prix de fabrication par bouchon, puis comparez séparément les deux postes.