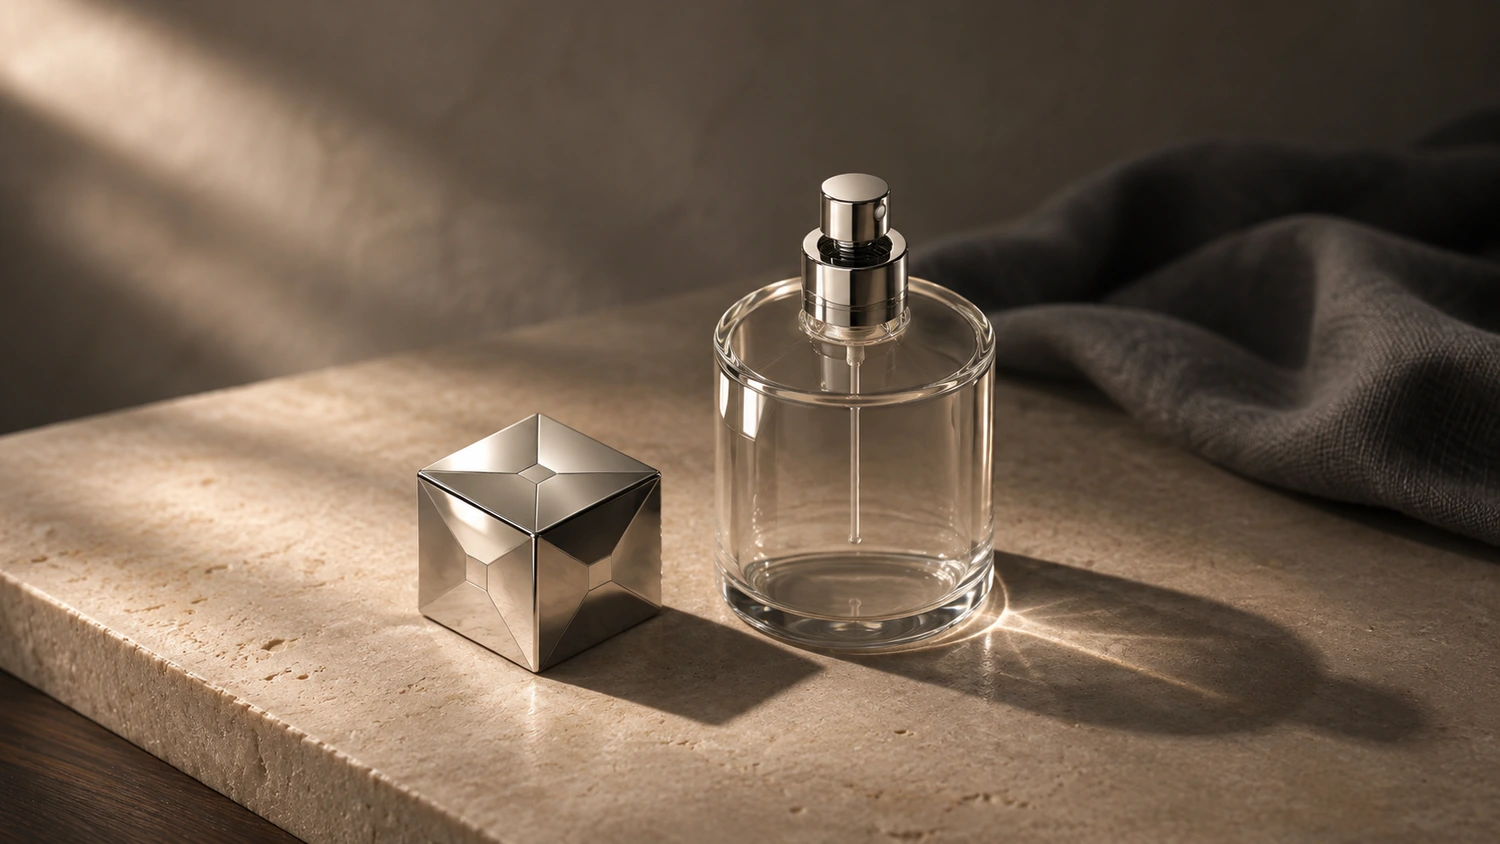
Supongamos que comparamos dos modelos cuadrados de Tapones de perfume para el mismo frasco. Los dos llevan el mismo inserto interior y sus carcasas metálicas tienen el mismo material y las mismas dimensiones exteriores. Uno tiene la cara superior rehundida. El otro también tiene cuatro caras laterales que se inclinan hacia dentro en toda su superficie. Si los demás requisitos del molde se mantienen, ¿por qué los rebajes laterales pueden encarecerlo?
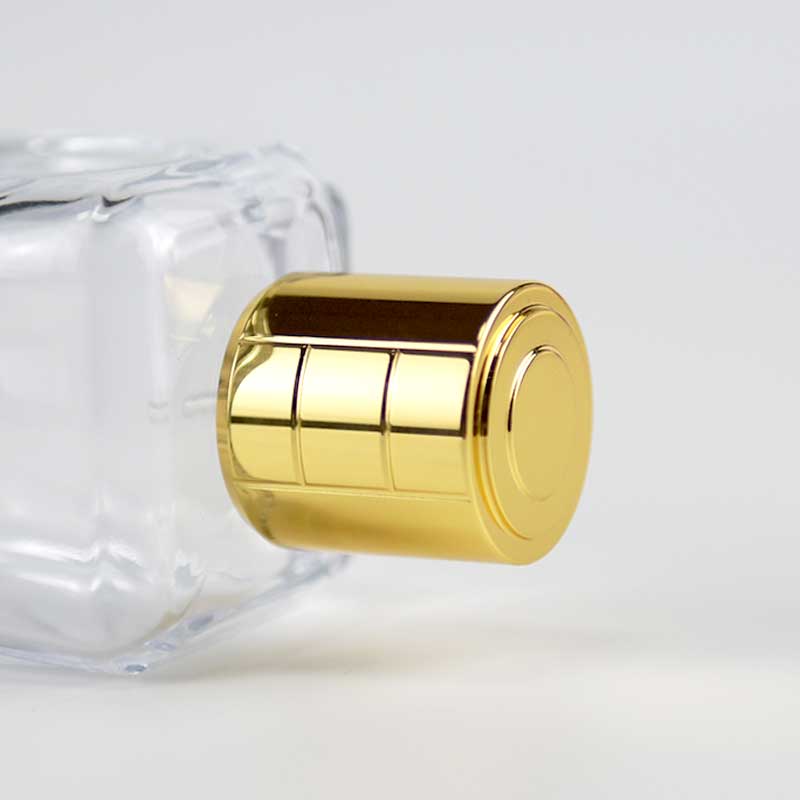
El tapón de Wbmetal con cinco caras rehundidas muestra de dónde sale el trabajo adicional. Al evaluar el molde de la carcasa metálica, primero hay que comprobar cómo se liberan las piezas del molde que forman los rebajes. El inserto que forma el rebaje superior puede retirarse con el molde principal. Los insertos de los cuatro rebajes laterales tienen que desplazarse hacia fuera antes de expulsar la carcasa. El mecanismo lateral requiere por tanto operaciones adicionales de mecanizado y montaje.
Por qué el inserto superior se libera y los laterales bloquean la expulsión
En la parte superior y en los laterales, cada cara se inclina desde los bordes exteriores hacia una pequeña superficie cuadrada y plana en el centro. El molde tiene un resalte con esa forma. La aleación de zinc se solidifica alrededor del resalte y deja un rebaje en el espacio que este ocupaba.
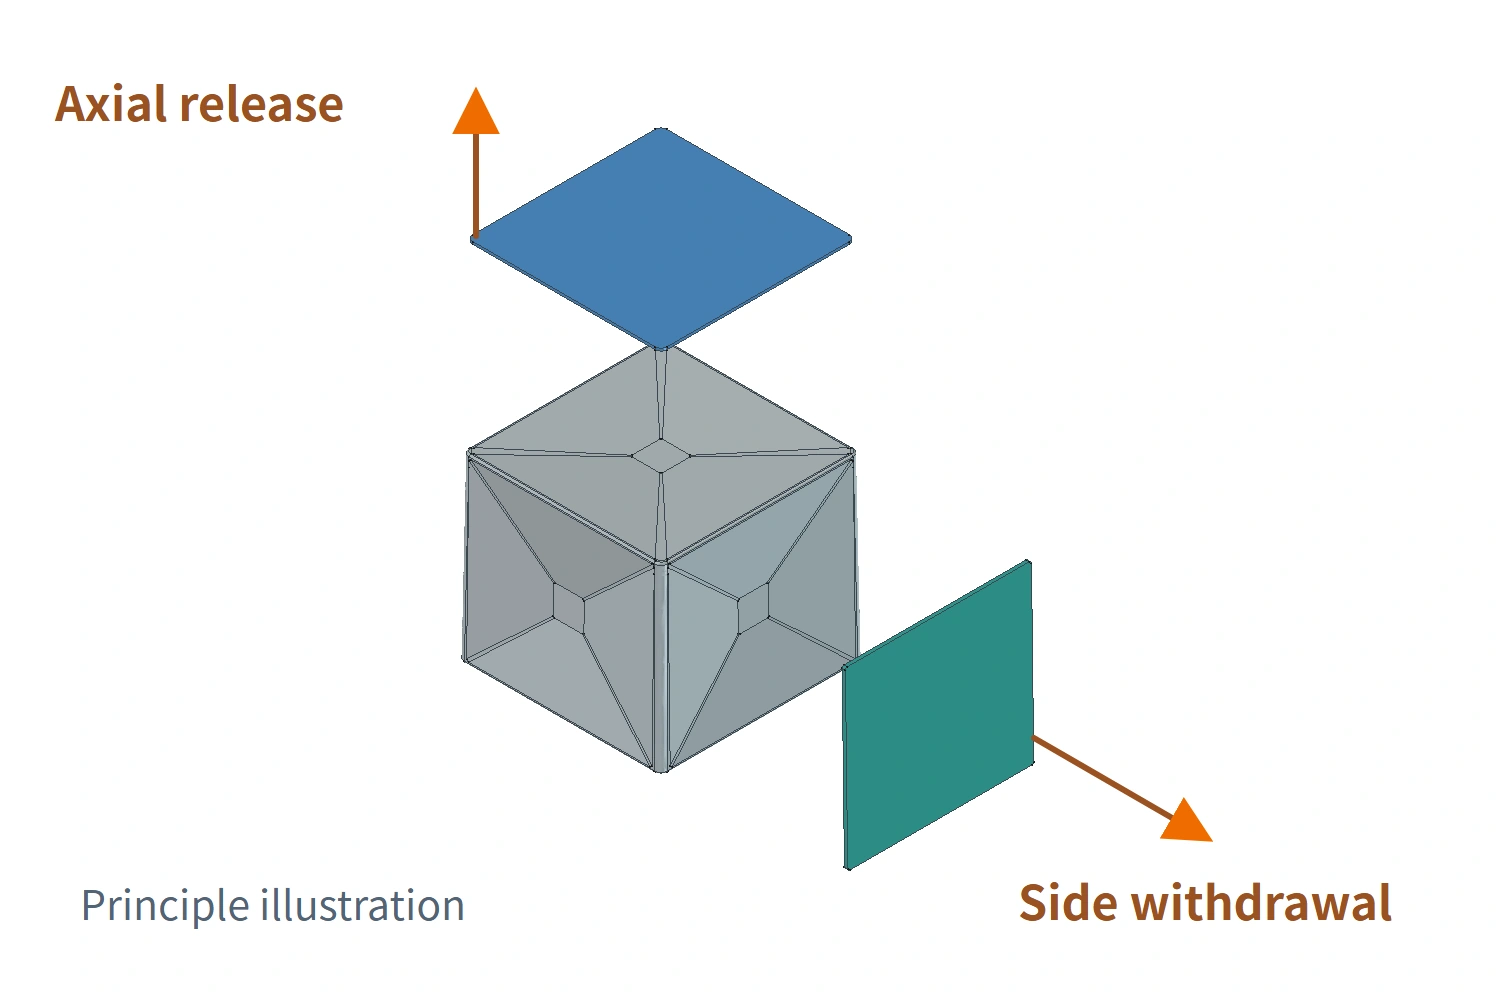
Con la abertura del tapón orientada hacia abajo, el molde principal se abre a lo largo del eje que une la abertura y la parte superior. Cuando se solidifica el metal, el inserto del rebaje superior puede subir con el molde. Los insertos laterales entran en los rebajes desde los lados.
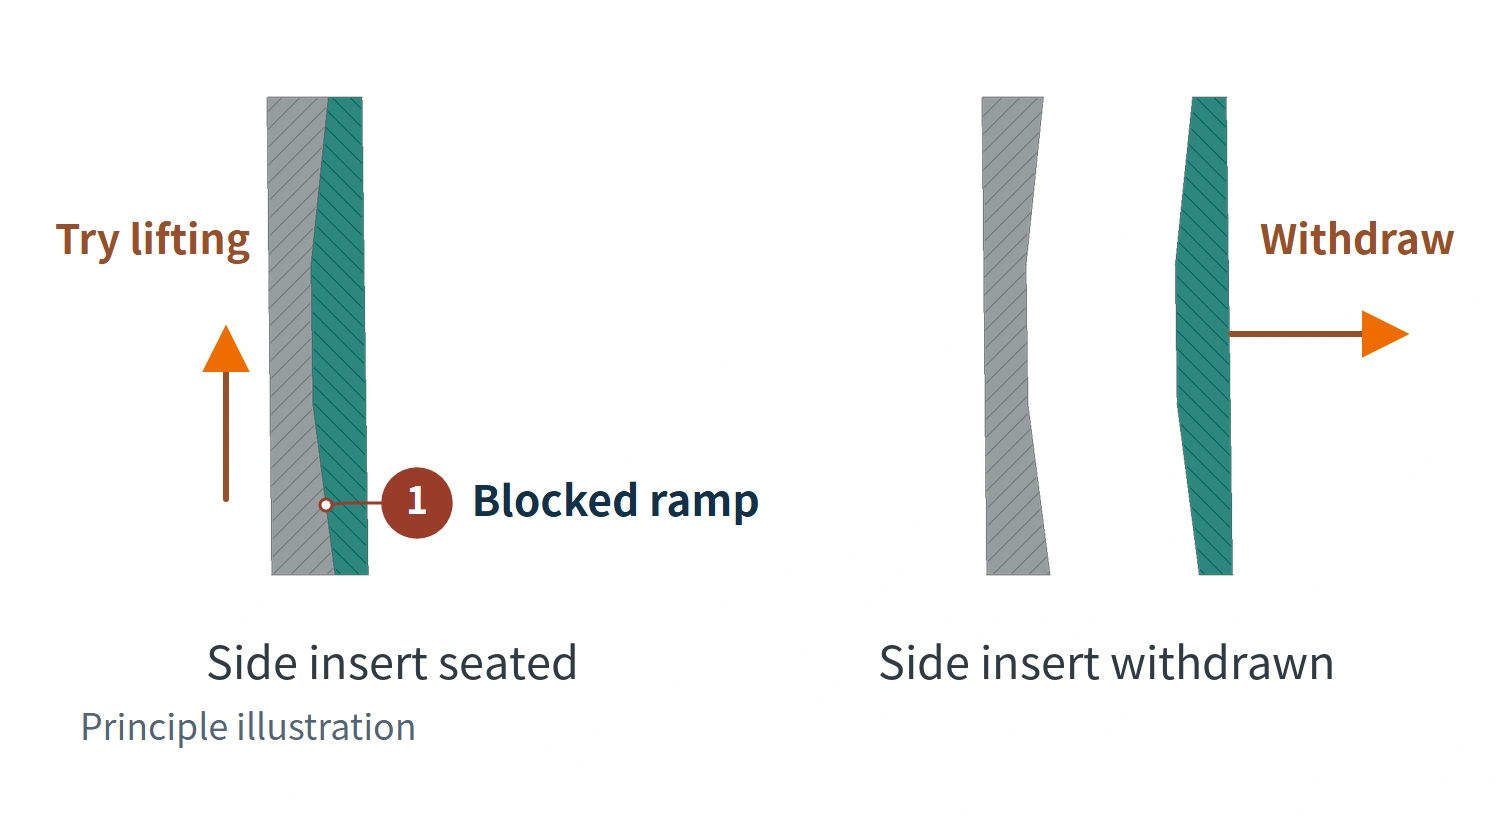
En la sección, fíjese en la punta verde del inserto lateral. Si permanece en su sitio mientras sube la carcasa, la pendiente inferior del rebaje choca con ella. Una forma que impide el desmoldeo en la dirección de apertura principal se denomina contrasalida.
Al retirar el inserto lateral se libera la carcasa para su expulsión. Este movimiento se denomina extracción lateral del núcleo. El inserto puede montarse en una corredera del molde.
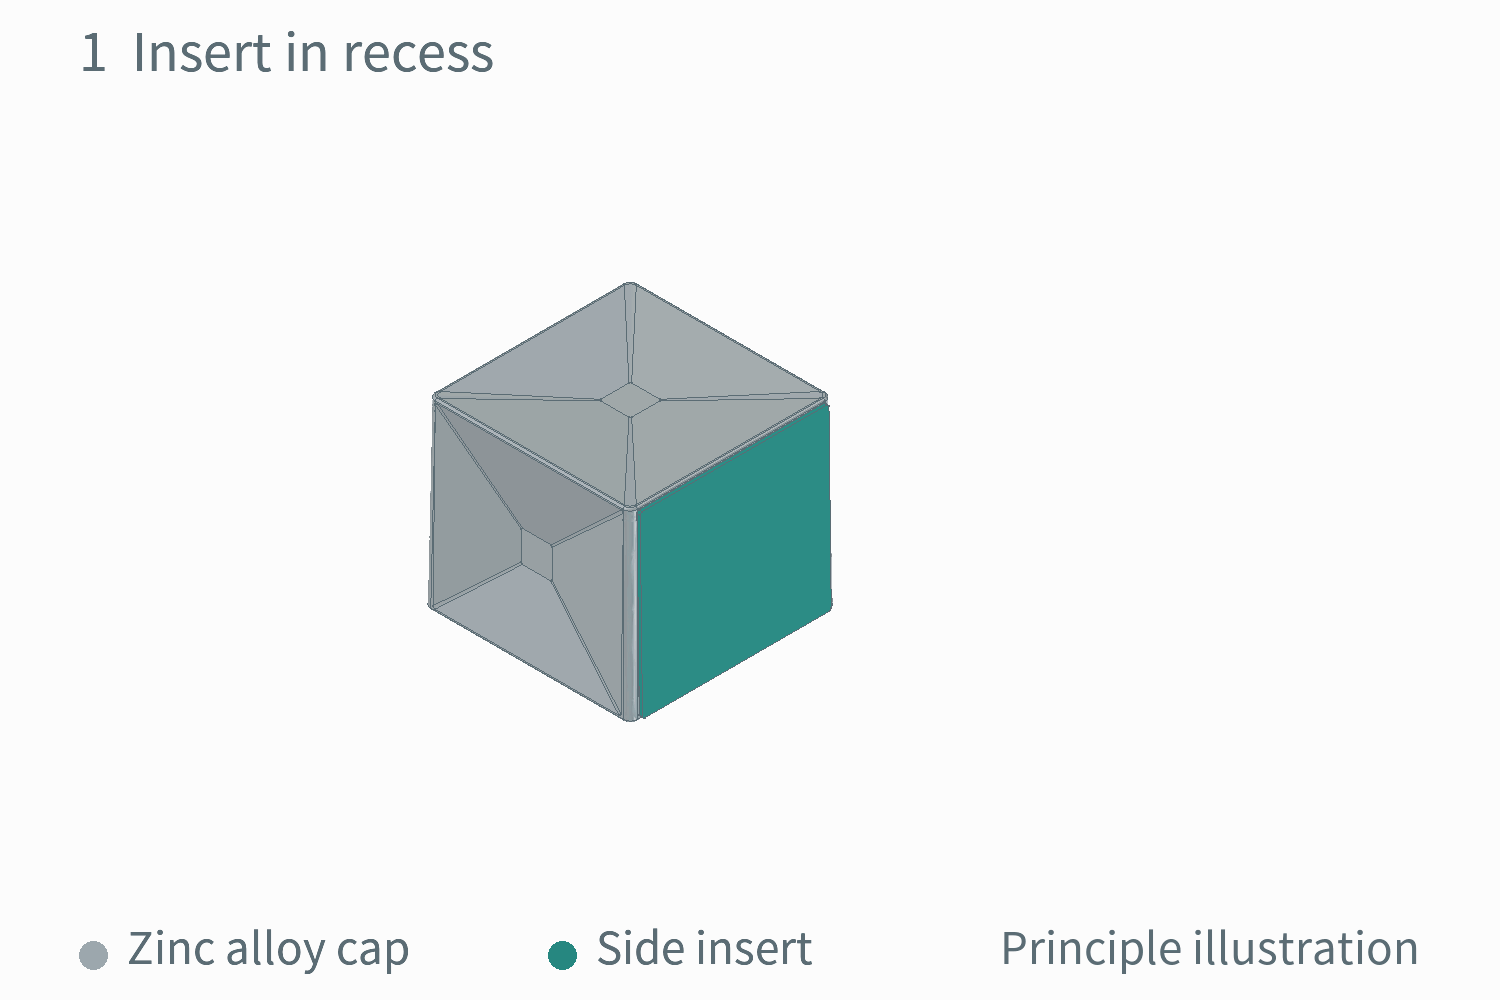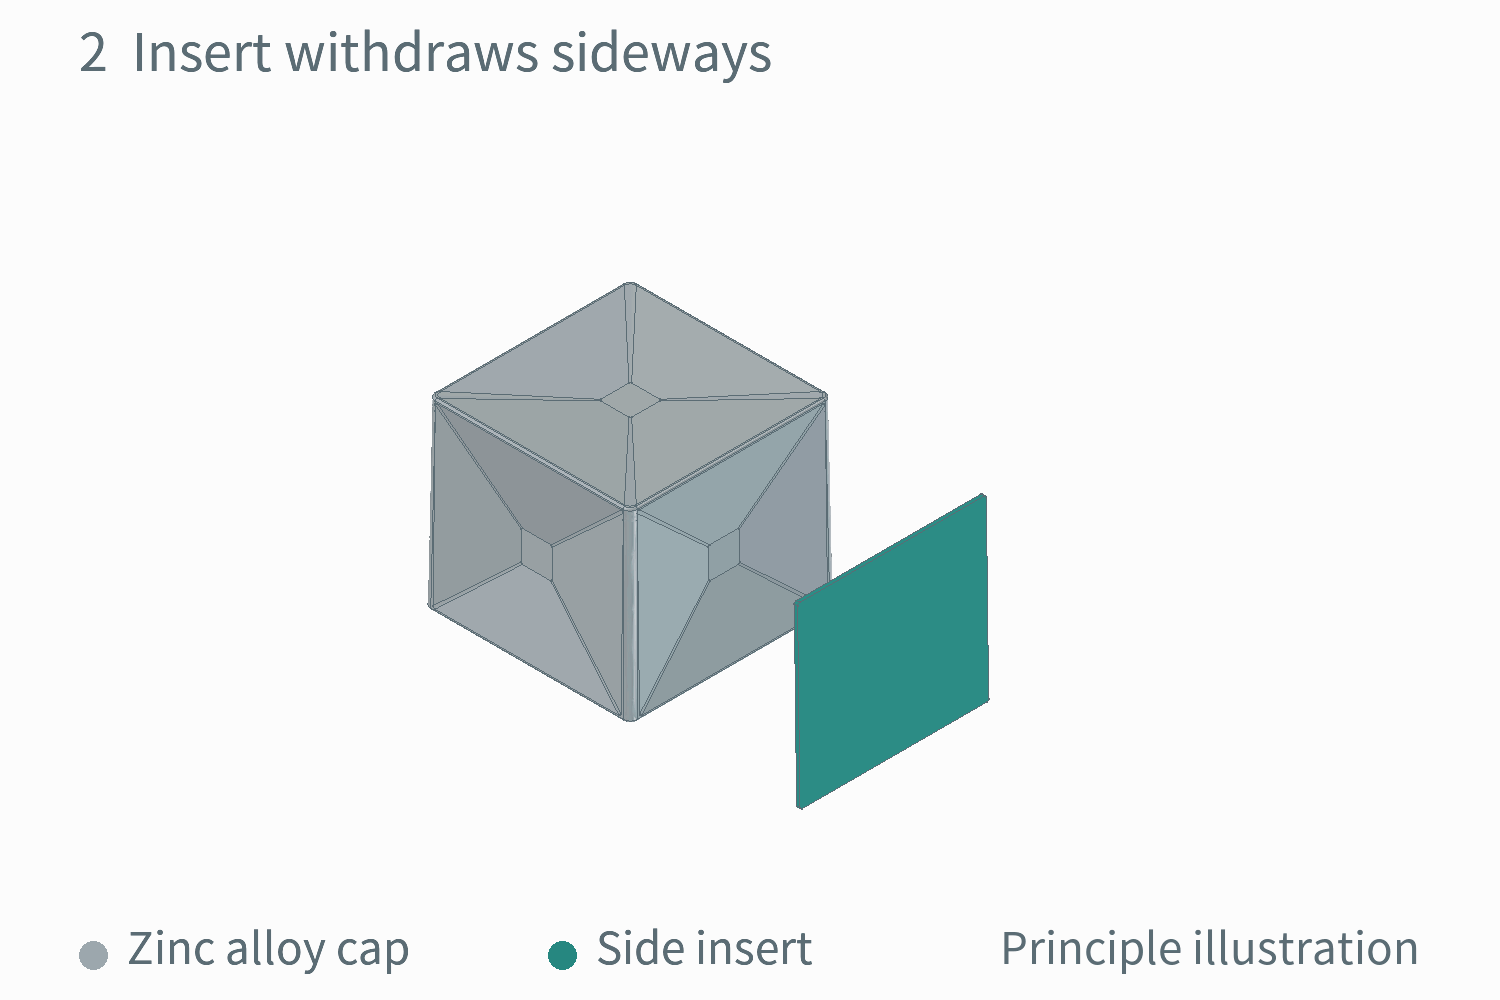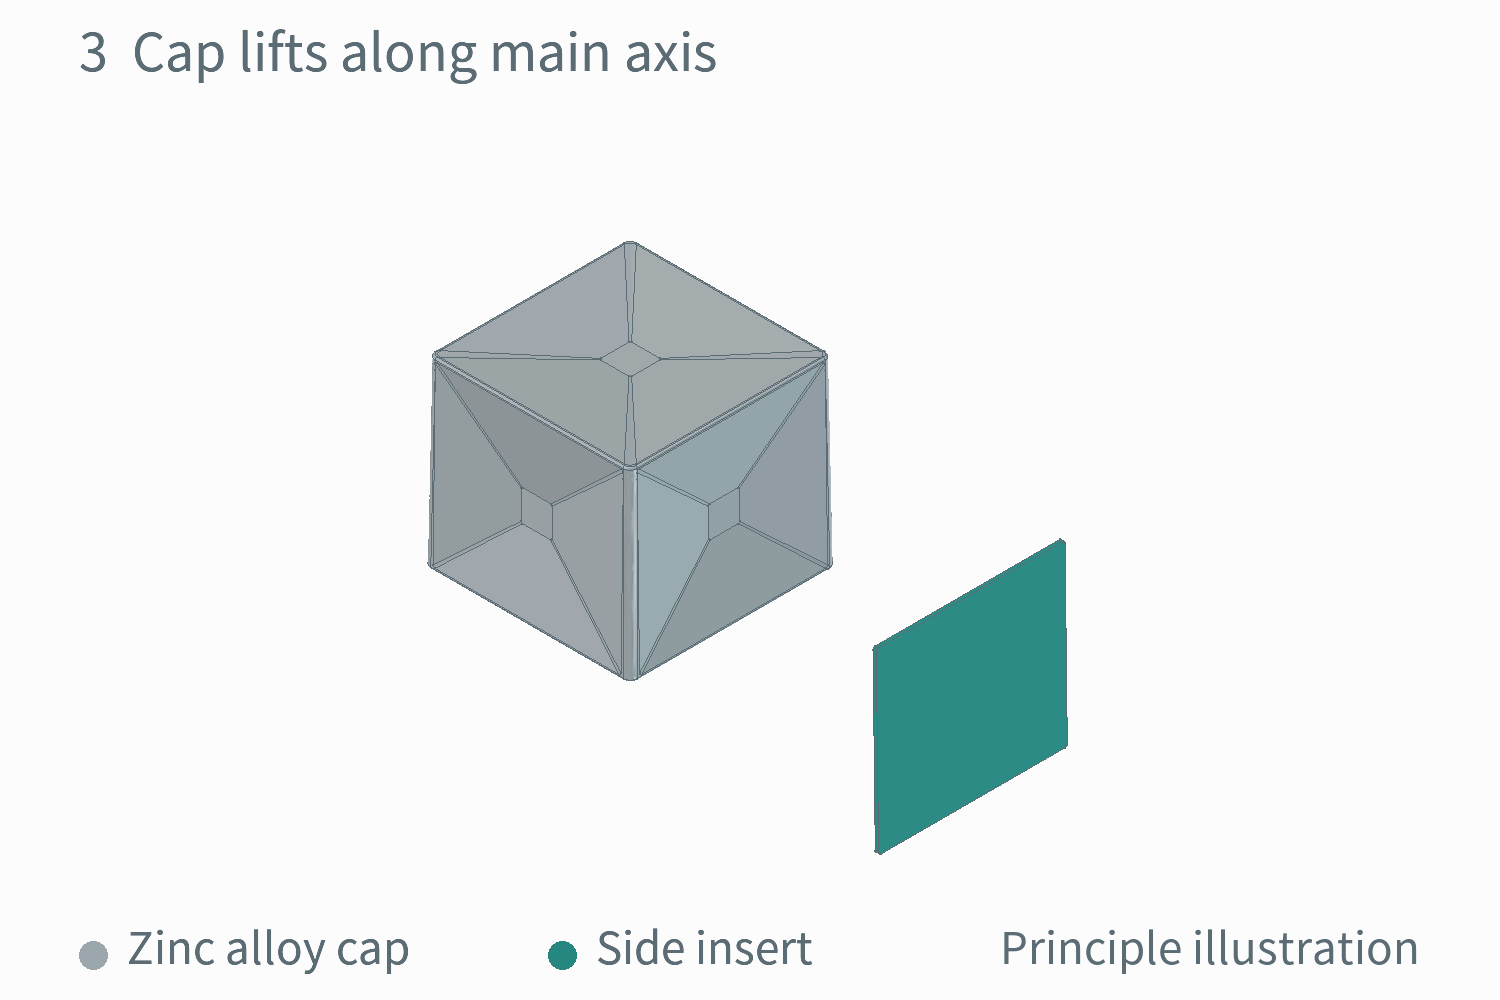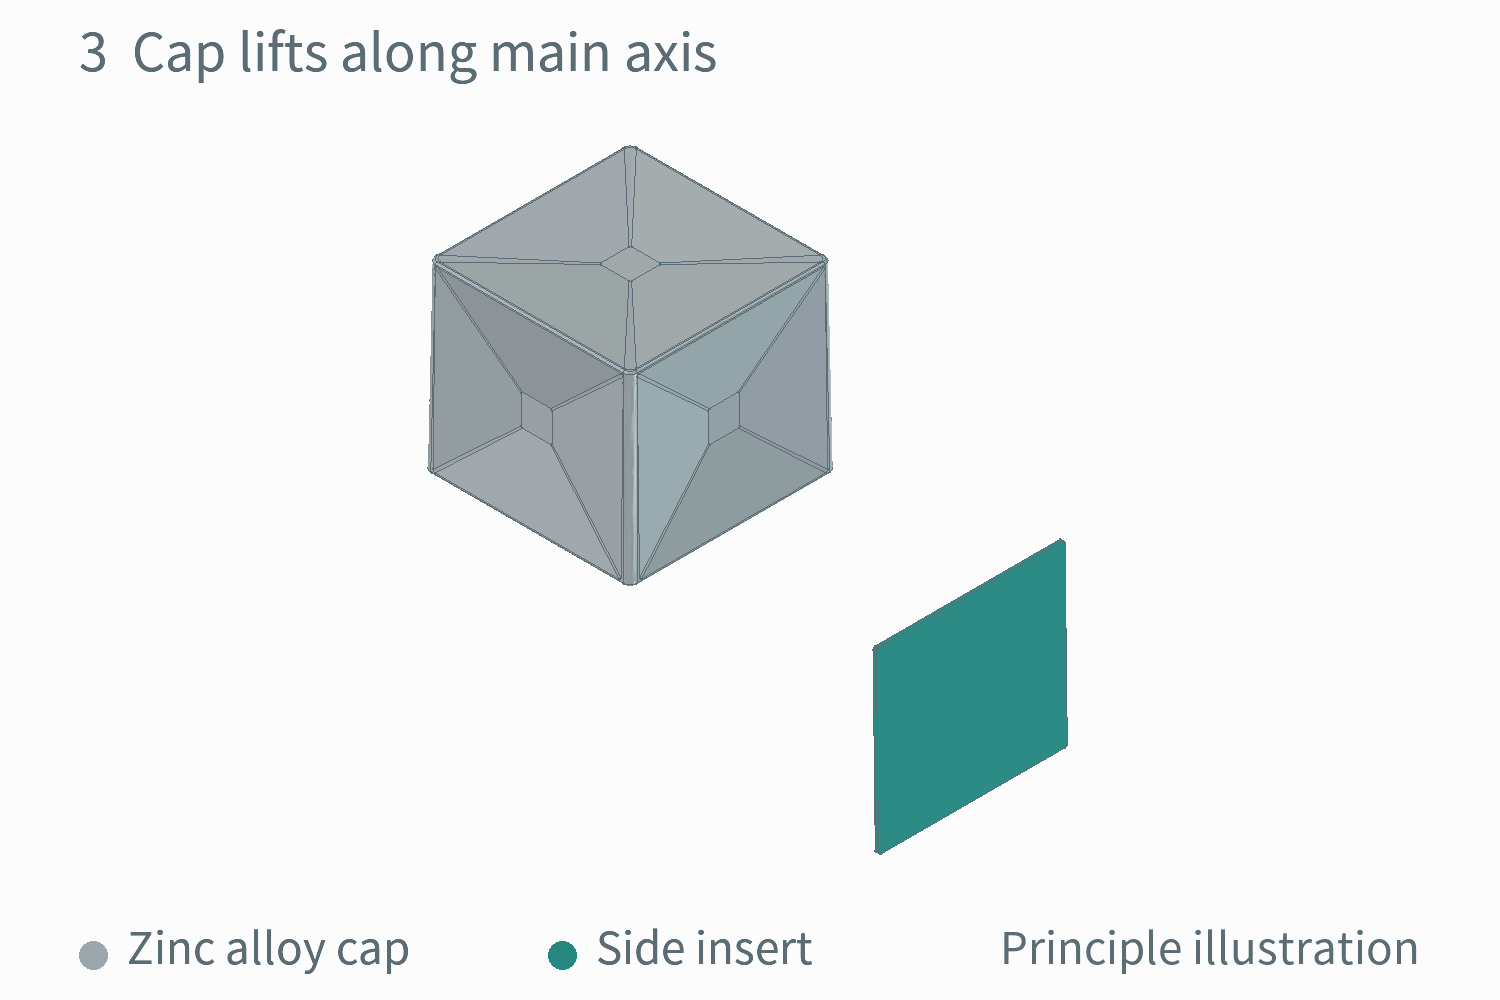
La animación muestra un solo lado. En este tapón, cada uno de los cuatro lados tiene su propia dirección de extracción. El número de conjuntos de corredera depende de la disposición general del molde.
¿Cómo afecta la extracción lateral al coste del molde y al precio unitario?
El fabricante del molde debe mecanizar los insertos para que encajen con los rebajes y montar guías y un mecanismo de accionamiento que los muevan por el recorrido previsto. Al cerrarse el molde, los insertos deben estar en posición y bloqueados para soportar la presión de inyección. Durante el montaje y la puesta a punto, se comprueba la carrera de retirada para garantizar que la carcasa tenga espacio para salir. Con los mismos requisitos, son operaciones adicionales respecto a un molde de apertura directa.
El precio unitario depende del tiempo de ciclo en producción, del mantenimiento que requiera el molde y de si la pieza necesita acabados adicionales, como eliminar la rebaba donde se unen los componentes del molde. A veces los insertos laterales pueden retirarse mientras se abre el molde principal, por lo que el tiempo de ciclo puede mantenerse. Formar los rebajes directamente durante la fundición a presión también puede evitar un mecanizado independiente en cada tapón.
¿Qué se puede cambiar para conservar el aspecto facetado?
Si lo más importante es cómo incide la luz en la cara superior, puede conservar el rebaje superior y modificar los cuatro lados para que se desmoldeen en la dirección de apertura principal. Si también importan las facetas laterales, reducir la profundidad del rebaje puede dejar la pendiente inferior gris de la sección en la trayectoria del inserto. Una opción es modificar esa pendiente para que el rebaje desemboque en el borde de la abertura del tapón. Para valorar si se puede eliminar el movimiento lateral en ese punto, compruebe que el inserto completo tenga espacio en la dirección de apertura principal desde su posición inicial hasta que quede totalmente libre. Ese cambio también modificará las líneas entre las facetas y cómo reflejan la luz los lados.
Otra posibilidad es cambiar el lugar donde se encuentran los componentes del molde. Compruebe en el modelo 3D si, con la nueva disposición, los insertos pueden salir en la dirección de apertura y si la línea de partición dejaría una marca visible en una cara inclinada.
Si necesita conservar las cinco caras rehundidas, pida al proveedor que señale en el modelo 3D qué insertos deben retirarse lateralmente y dónde podrían aparecer las marcas de partición. Al comparar presupuestos, compruebe si el coste del molde se indica por separado o está incluido en el precio unitario. Separe en cada oferta el coste del molde y el precio de fabricación por tapón y compare los dos importes por separado.