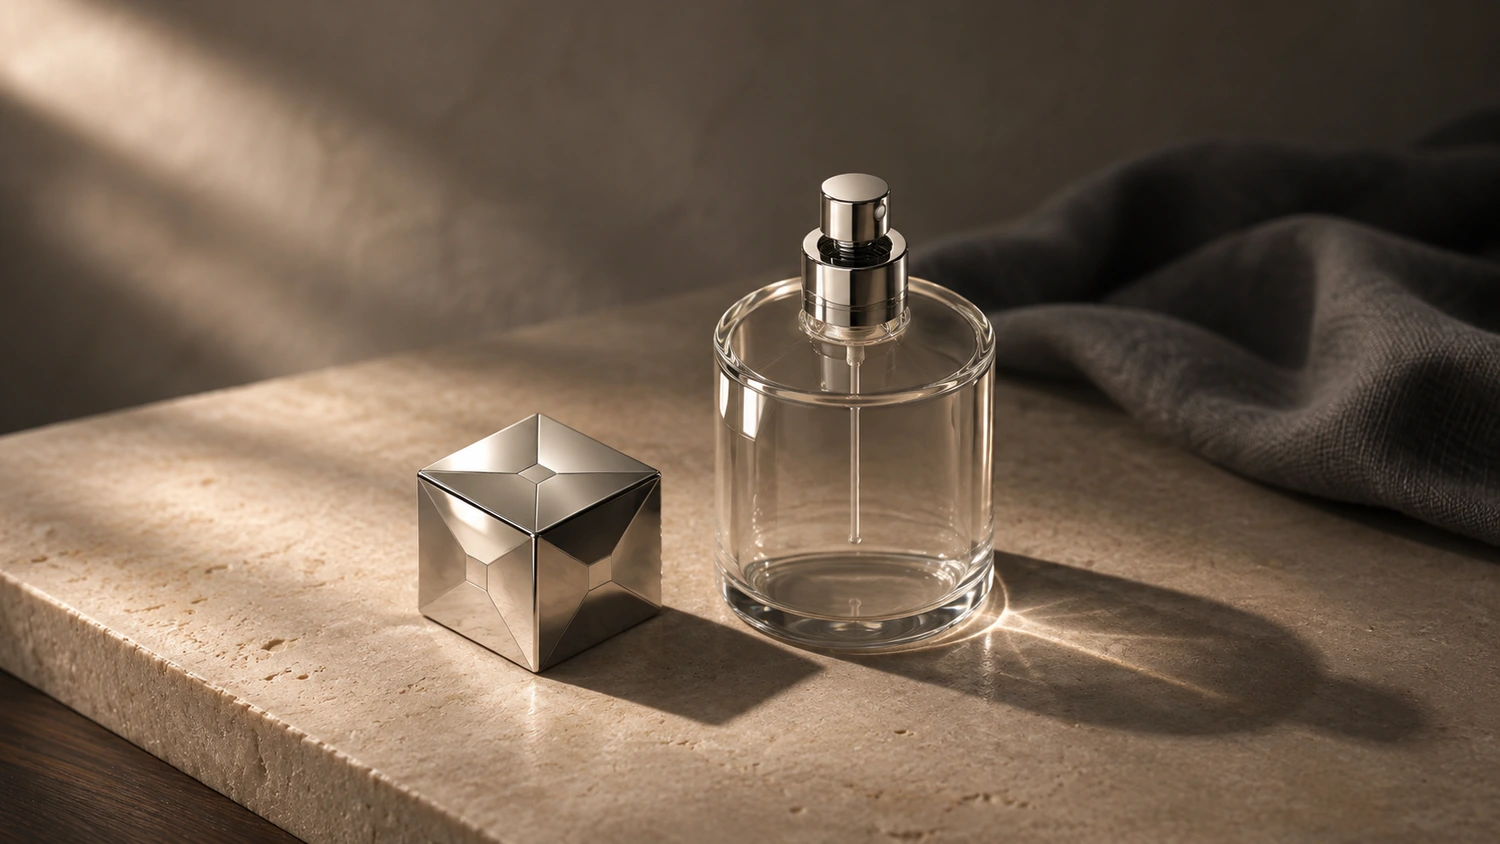
Angenommen, Sie vergleichen zwei quadratische Modelle: Parfümkappen für denselben Flakon. Beide verwenden denselben Inneneinsatz. Die Metallschalen bestehen aus demselben Werkstoff und haben dieselben Außenmaße. Eine hat eine vertiefte Oberseite. Bei der anderen sind zusätzlich alle vier Seitenflächen über die gesamte Fläche nach innen geneigt. Warum können die seitlichen Vertiefungen das Werkzeug verteuern, wenn alle anderen Anforderungen gleich bleiben?
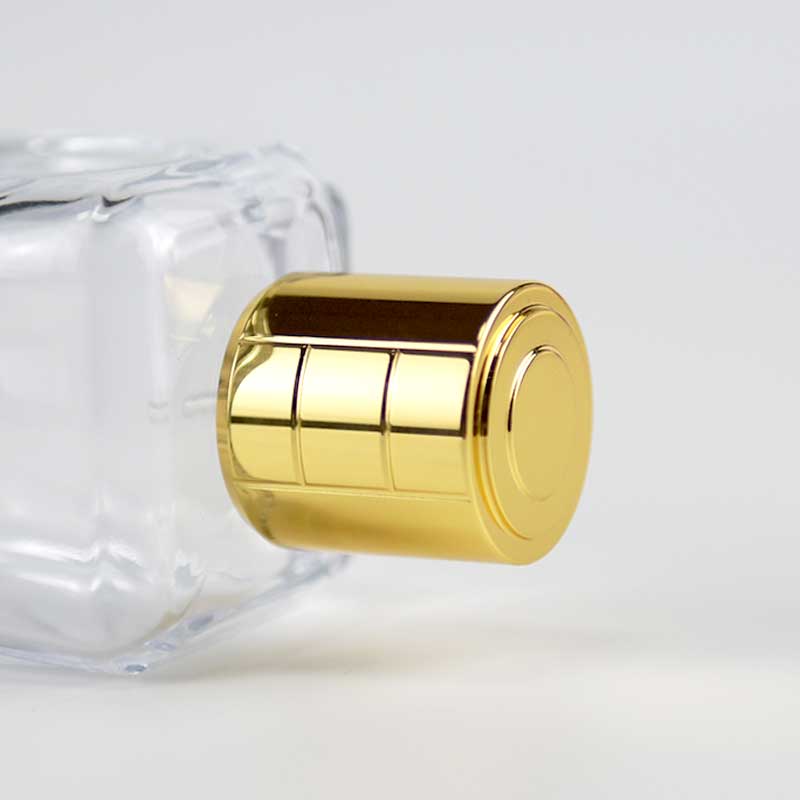
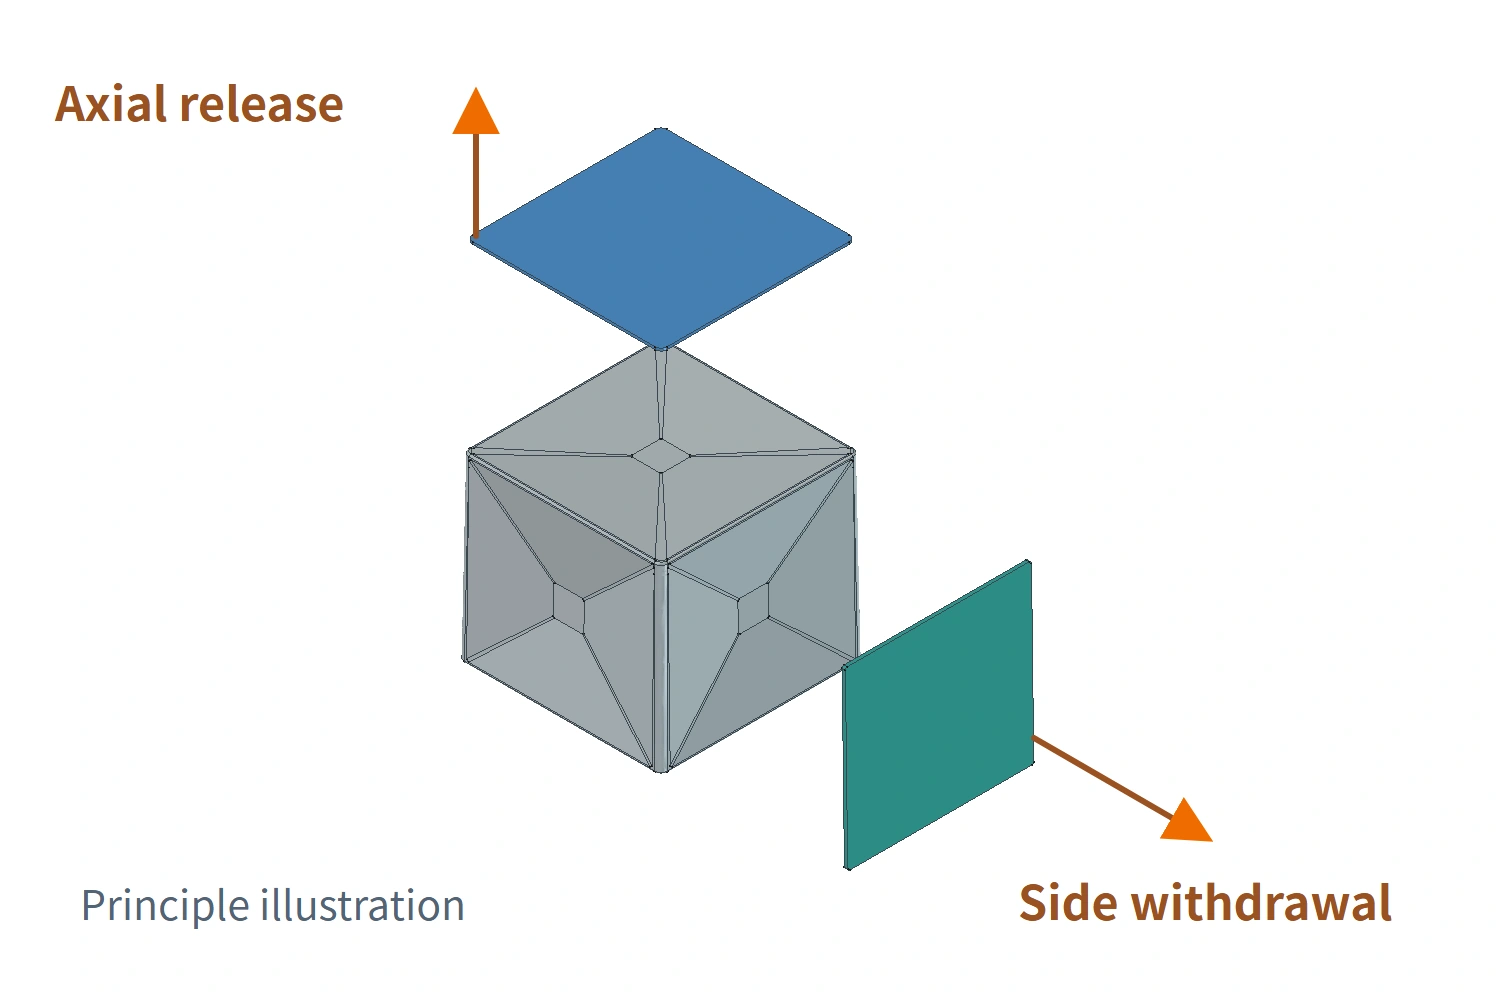
Der Verschluss von Wbmetal mit fünf vertieften Flächen zeigt, wo der Mehraufwand entsteht. Bei der Auslegung des Druckgusswerkzeugs für die Metallschale ist zunächst zu prüfen, wie sich die formgebenden Teile aus dem Gussteil lösen. Der Einsatz für die obere Vertiefung kann sich mit der Hauptform zurückziehen. Die Einsätze für die vier seitlichen Vertiefungen müssen sich nach außen bewegen, bevor die Schale ausgeworfen werden kann. Der seitliche Mechanismus erfordert zusätzliche Bearbeitungs- und Montagearbeiten.
Warum der obere Einsatz freikommt und die seitlichen Einsätze den Auswurf blockieren
Oben und an den Seiten fällt jede Fläche vom Außenrand zu einer kleinen, ebenen quadratischen Fläche in der Mitte ab. Das Werkzeug hat einen entsprechenden Vorsprung. Die Zinklegierung erstarrt um diesen Vorsprung herum. An seiner Stelle bleibt eine Vertiefung zurück.
Wenn die Öffnung des Verschlusses nach unten zeigt, öffnet sich die Hauptform entlang der Achse von der Öffnung zur Oberseite. Sobald das Metall erstarrt ist, kann sich der Einsatz für die obere Vertiefung mit der Form nach oben bewegen. Die seitlichen Einsätze greifen von außen in die Vertiefungen ein.
Im Schnitt ist die grüne Spitze des seitlichen Einsatzes zu sehen. Bleibt sie beim Anheben der Schale in Position, stößt die untere Schräge der Vertiefung dagegen. Eine Geometrie, die das Entformen in der Hauptöffnungsrichtung verhindert, bezeichnet man als Hinterschnitt.
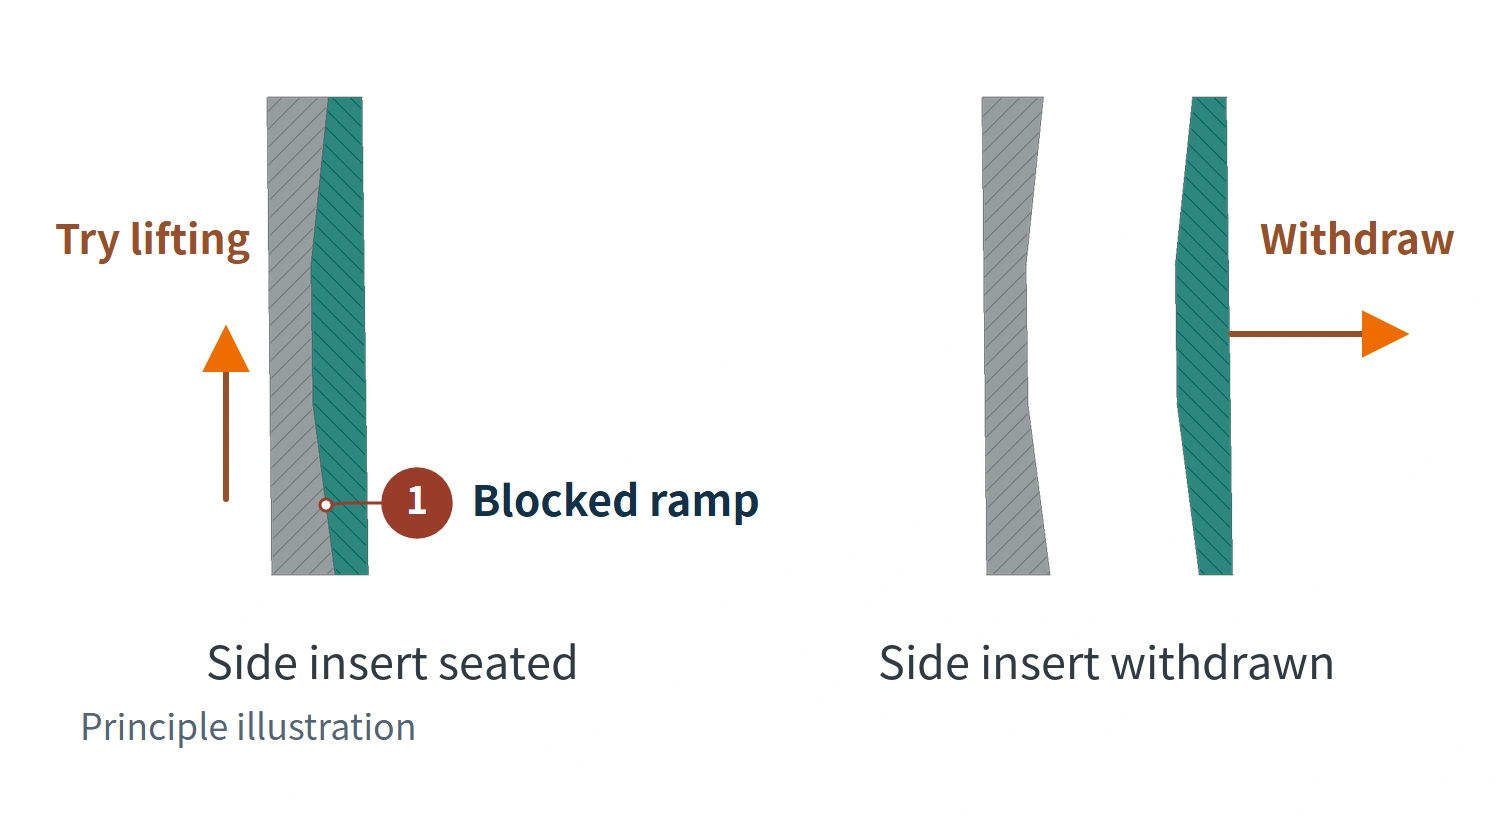
Durch das Zurückziehen des seitlichen Einsatzes wird die Schale für den Auswurf freigegeben. Diese Bewegung bezeichnet man als seitlichen Kernzug. Ein Werkzeugschieber kann den Einsatz aufnehmen.
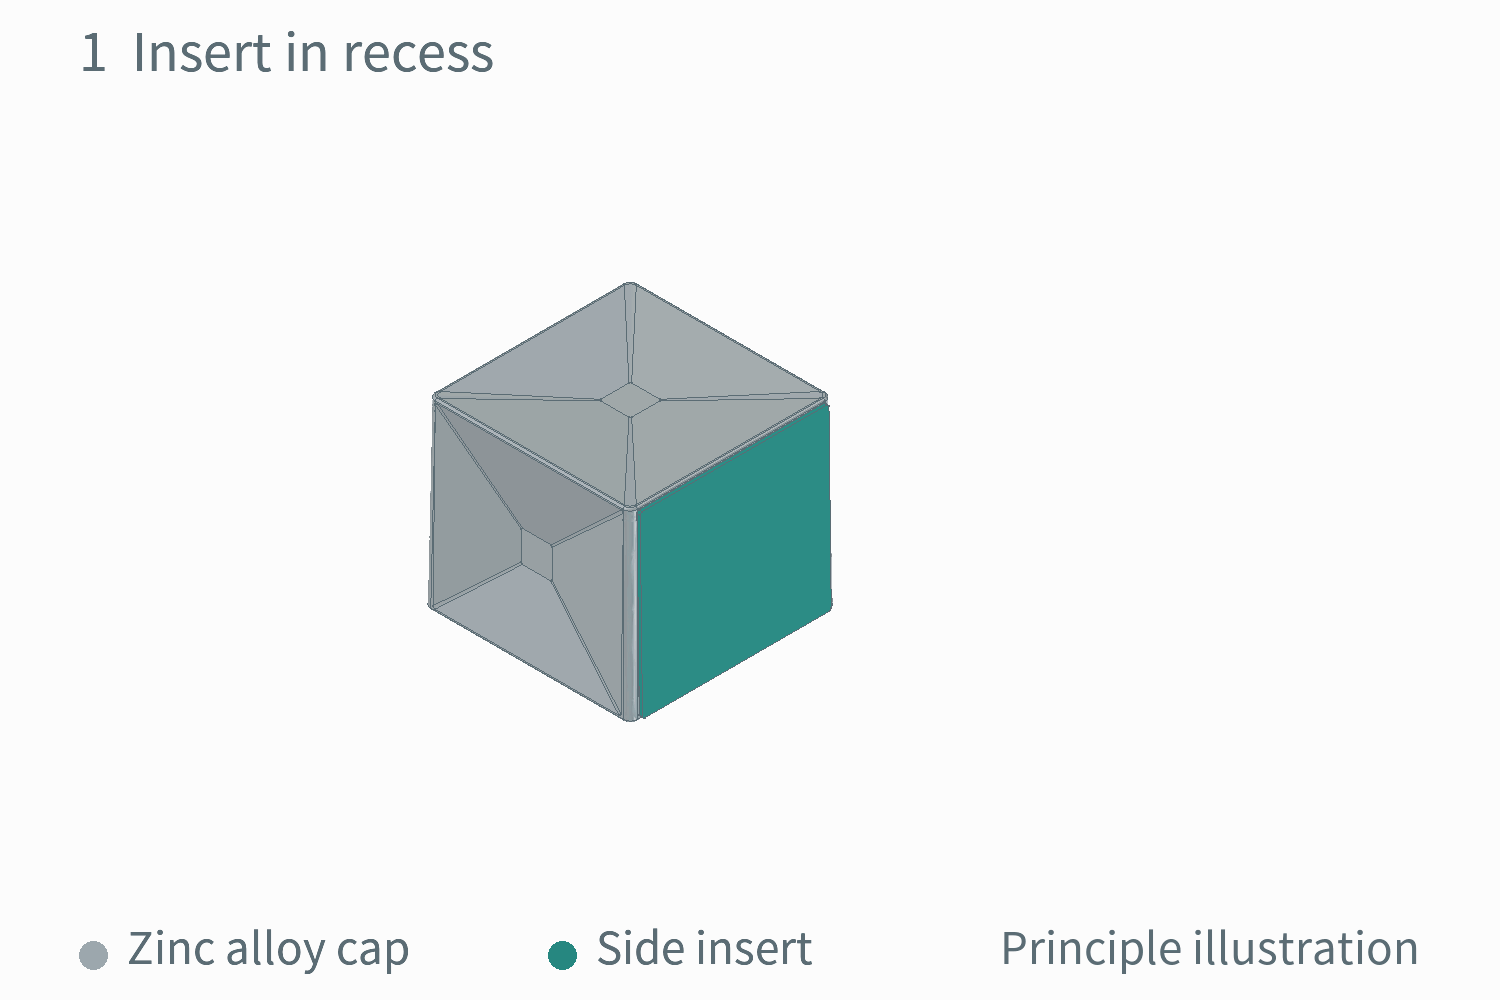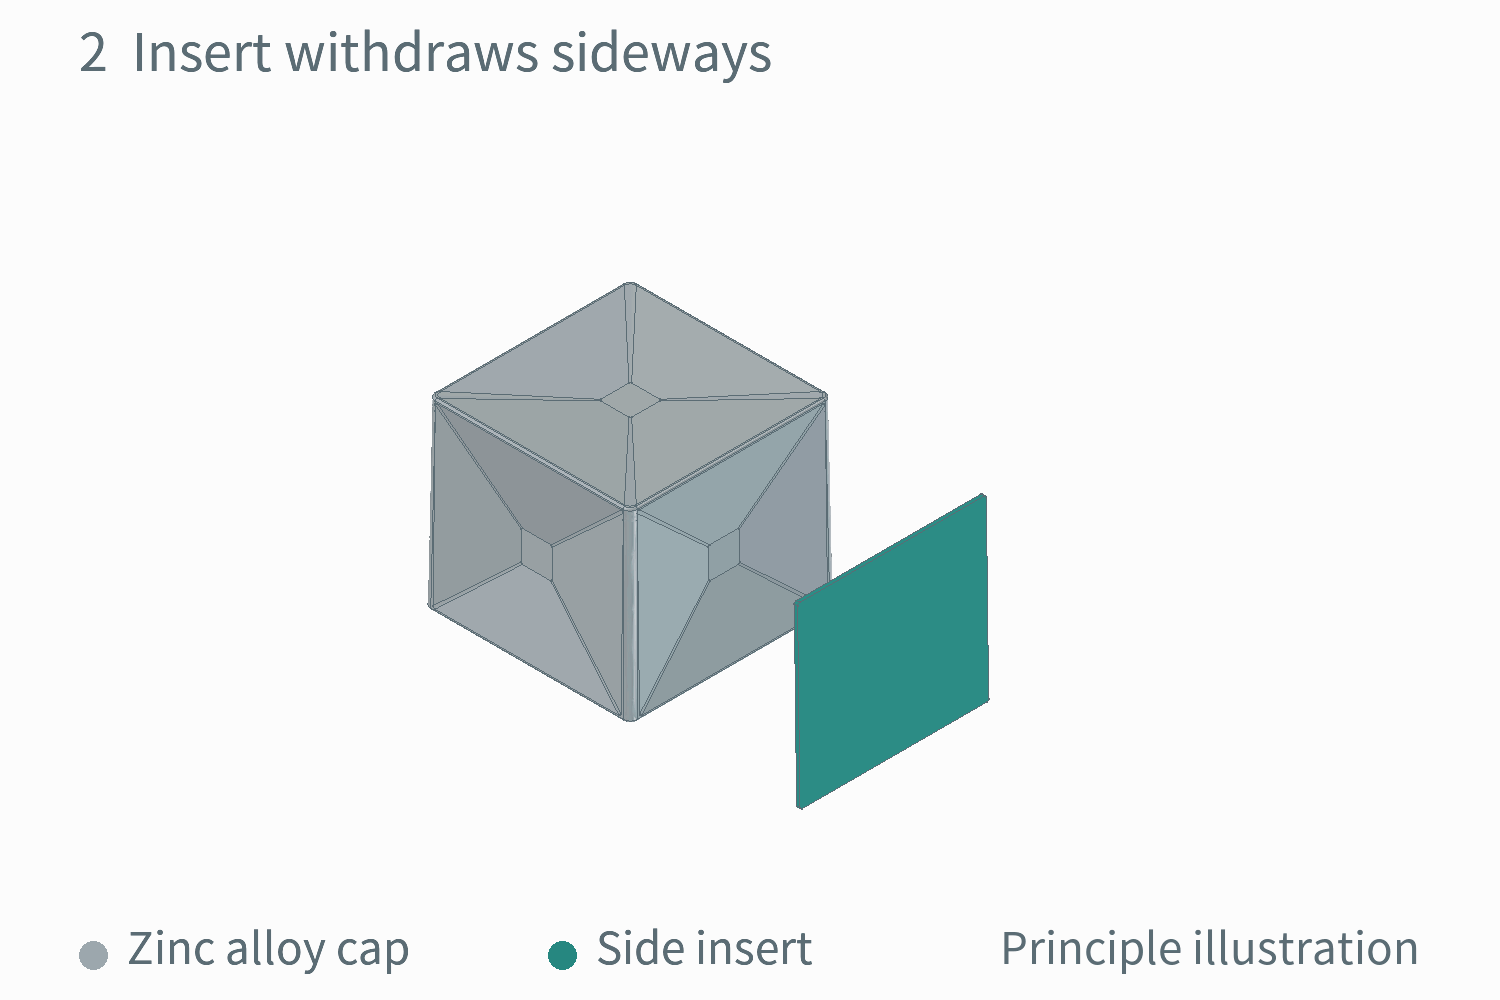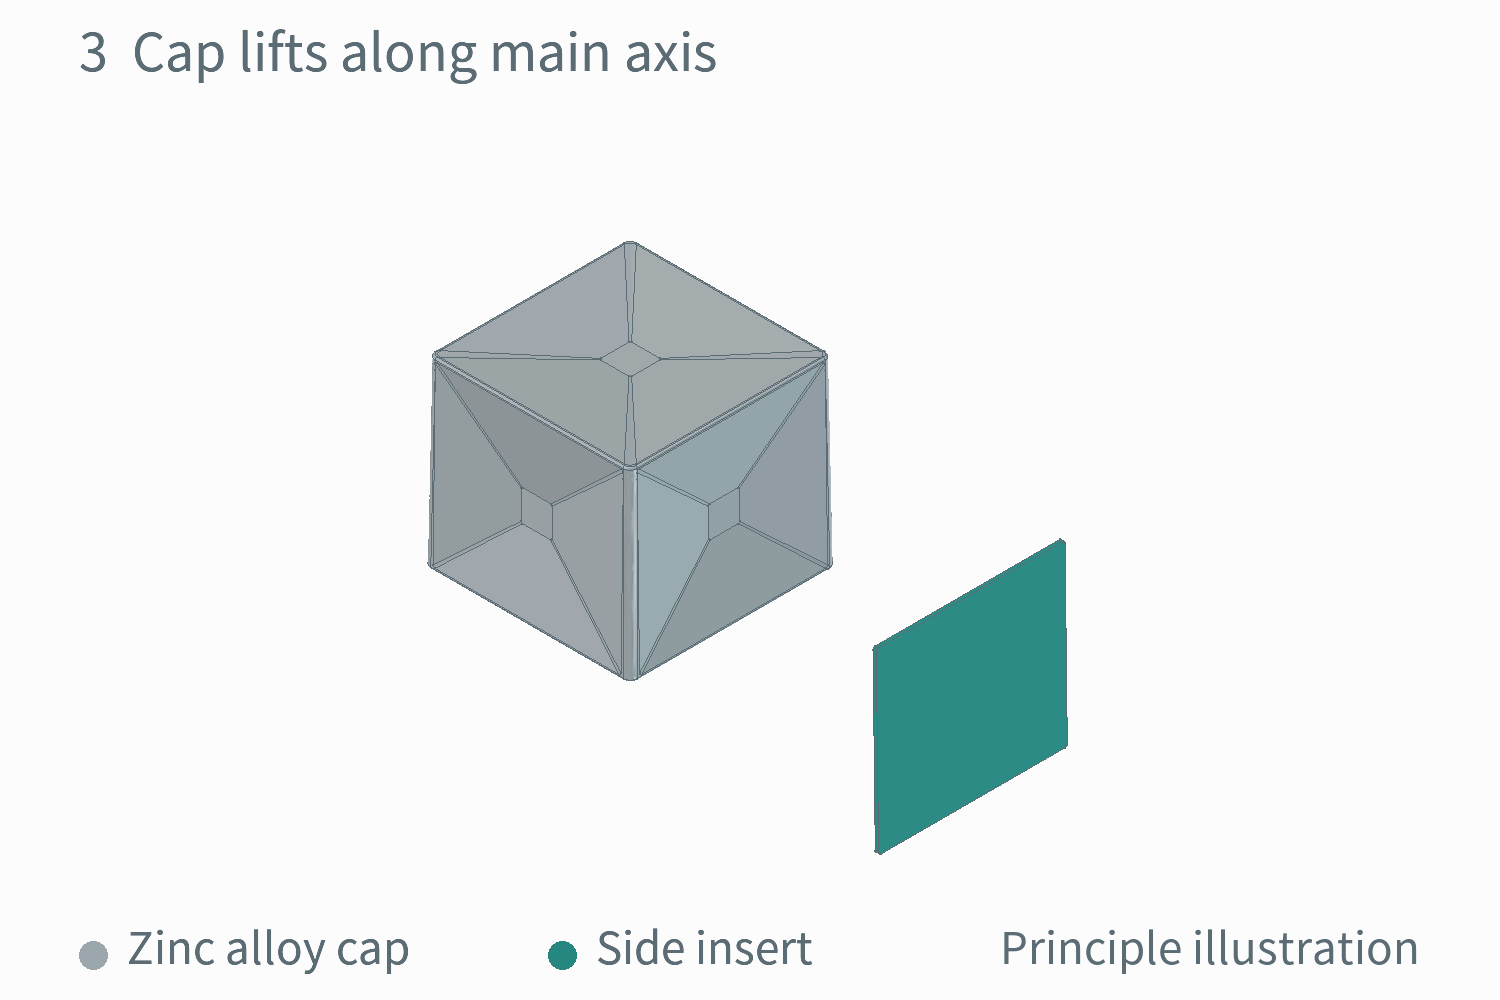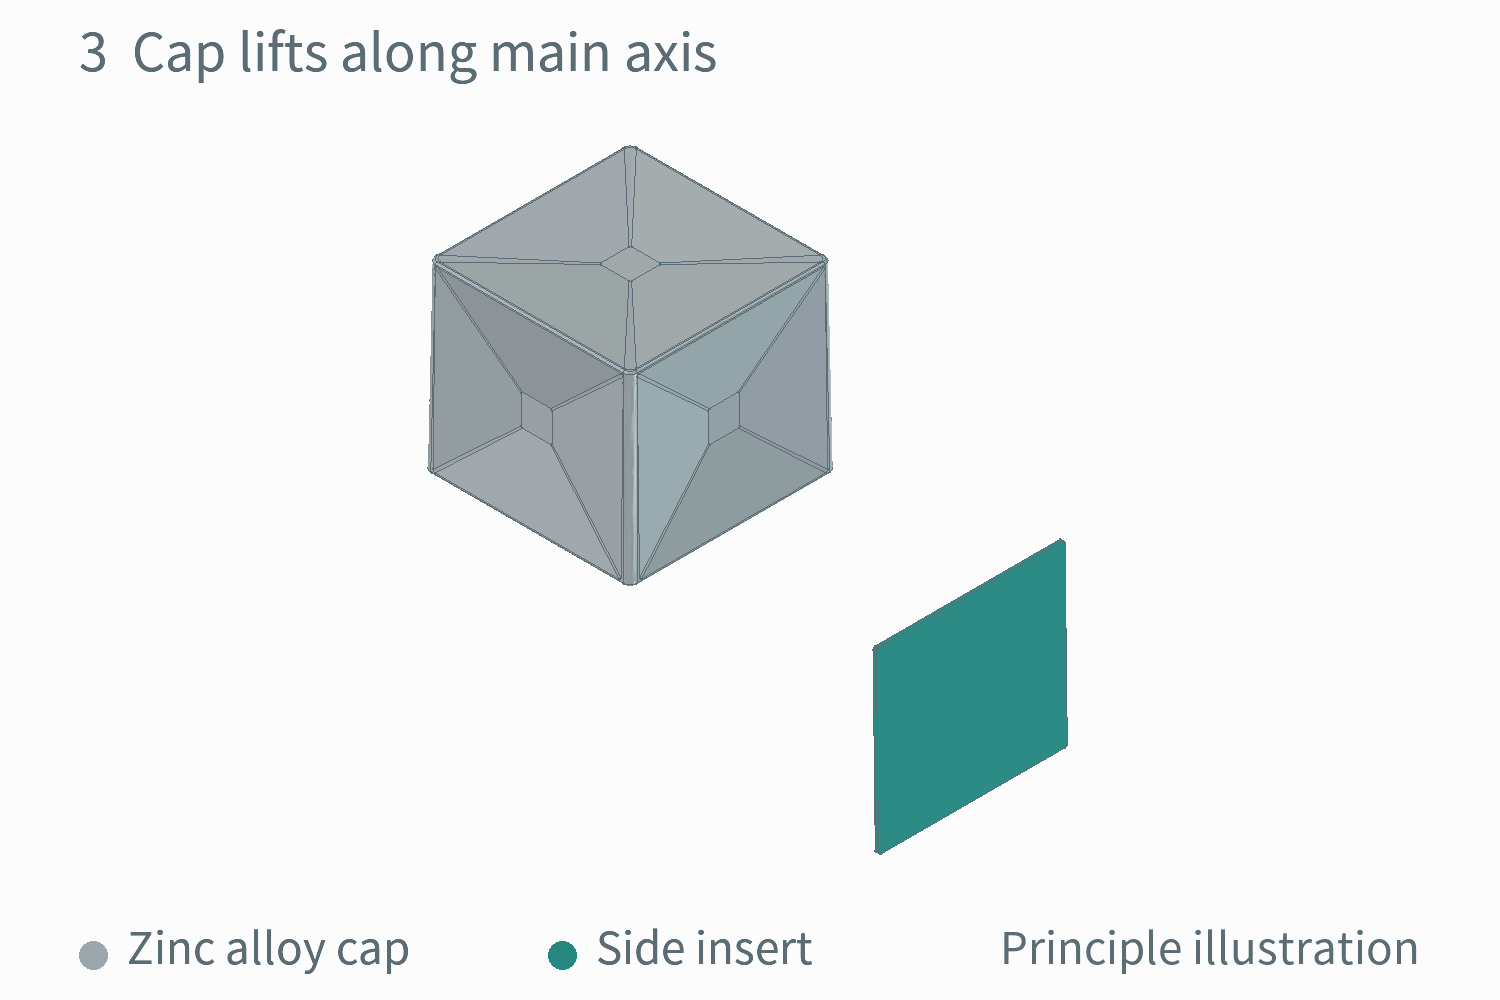
Die Animation zeigt eine Seite. Jede der vier Seiten dieses Verschlusses hat ihre eigene Rückzugsrichtung. Wie viele Schiebereinheiten nötig sind, hängt vom Gesamtaufbau des Werkzeugs ab.
Wie wirken sich seitliche Kernzüge auf Werkzeugkosten und Stückpreis aus?
Der Werkzeugbauer muss die Einsätze passend zu den Vertiefungen bearbeiten und Führungen sowie einen Antrieb einbauen, damit die Einsätze auf der vorgesehenen Bahn laufen. Beim Schließen der Form müssen sie in Position und verriegelt sein, um dem Druck beim Gießen standzuhalten. Bei der Montage und Einrichtung prüft der Werkzeugbauer den Rückzugshub, damit beim Auswerfen genügend Platz für die Schale bleibt. Bei sonst gleichen Anforderungen sind das zusätzliche Arbeitsschritte gegenüber einer Form, die sich geradlinig öffnen lässt.
Der Stückpreis hängt von der Zykluszeit in der Produktion, dem Wartungsaufwand des Werkzeugs und einer möglichen Nachbearbeitung des Gussteils ab, etwa dem Entfernen von Grat an den Übergängen zwischen Werkzeugteilen. Mitunter können die seitlichen Einsätze zurückfahren, während sich die Hauptform öffnet. Dann kann die Zykluszeit gleich bleiben. Werden die Vertiefungen direkt mitgegossen, kann auch ein separater Bearbeitungsschritt pro Verschluss entfallen.
Was lässt sich ändern, wenn die facettierte Optik erhalten bleiben soll?
Wenn vor allem das Lichtspiel auf der Oberseite wichtig ist, kann die obere Vertiefung bleiben. Die vier Seiten lassen sich so umgestalten, dass sie in der Hauptöffnungsrichtung entformbar sind. Sind auch die seitlichen Facetten wichtig, kann eine flachere Vertiefung die graue untere Schräge im Schnitt weiterhin in der Bewegungsbahn des Einsatzes lassen. Eine Möglichkeit ist, die Schräge so umzugestalten, dass die Vertiefung zum Rand der Verschlussöffnung hin ausläuft. Ob der seitliche Mechanismus dort entfallen kann, hängt davon ab, ob der gesamte Einsatz in der Hauptöffnungsrichtung vom Ausgangspunkt bis zum vollständigen Austritt genügend Freiraum hat. Die Änderung beeinflusst auch die Facettenkanten und das Lichtspiel auf den Seiten.
Eine weitere Möglichkeit ist, die Trennung zwischen den Werkzeugteilen zu verlegen. Prüfen Sie am 3D-Modell, ob sich die Einsätze im neuen Aufbau in Öffnungsrichtung lösen lassen und ob die Formtrennlinie auf einer schrägen Fläche eine sichtbare Spur hinterlassen würde.
Wenn alle fünf vertieften Flächen bleiben sollen, bitten Sie den Lieferanten, im 3D-Modell zu markieren, welche Einsätze seitlich zurückgezogen werden müssen und wo Trennspuren sichtbar sein könnten. Prüfen Sie beim Angebotsvergleich, ob die Werkzeugkosten separat ausgewiesen oder im Stückpreis enthalten sind. Stellen Sie für jedes Angebot die Werkzeugkosten und den Fertigungspreis je Verschluss getrennt gegenüber und vergleichen Sie beide Beträge einzeln.